
 AI
Hybrydowy workflow: frezowanie + druk 3D: jak zintegrować obie technologie
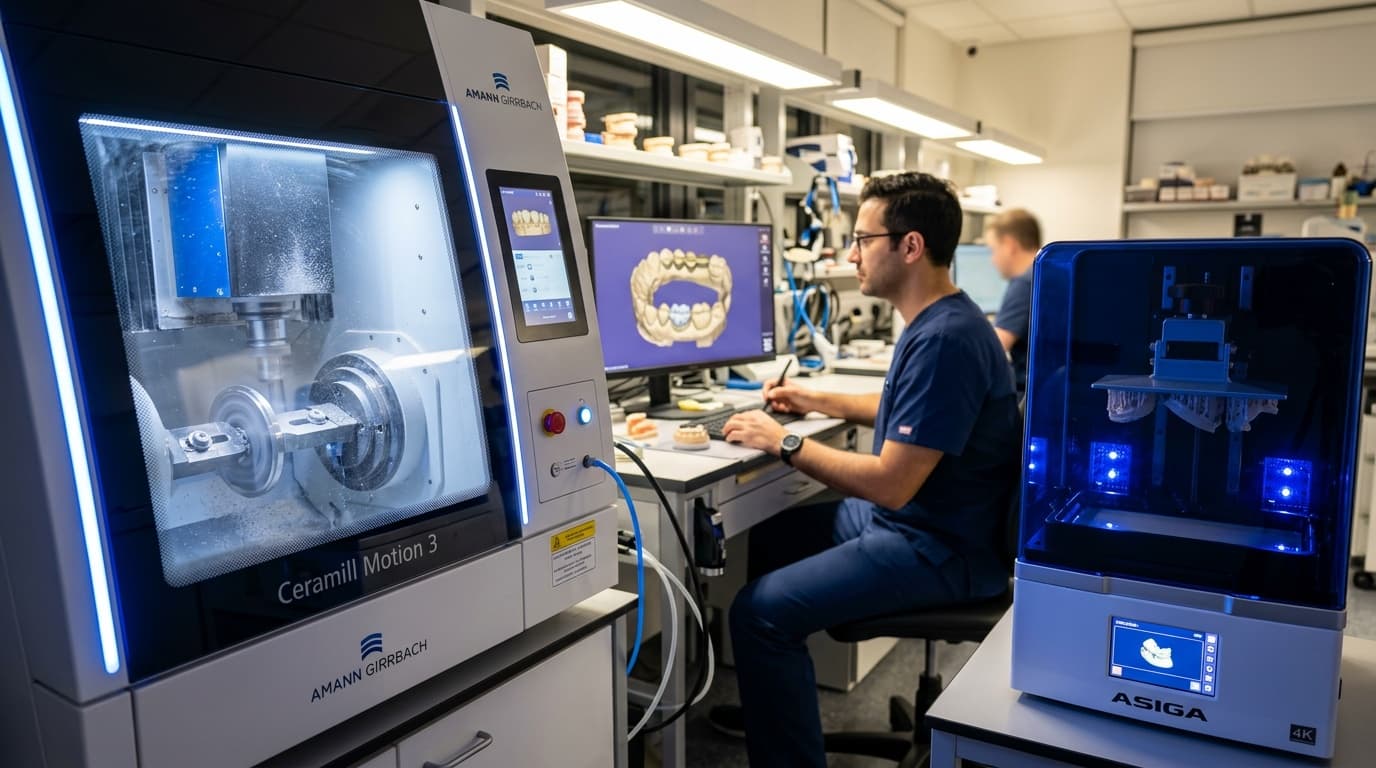
Frezowanie CNC i druk 3D nie konkurują ze sobą: używane razem, zwielokrotniają zdolności produkcyjne laboratorium. Oto jak zbudować efektywny hybrydowy workflow.
W skrócie
Hybrydowy workflow łączy frezowanie 5-osiowe (cyrkon, ostateczne PMMA) i druk 3D (modele, szablony, tymczasowe uzupełnienia) w jednym cyfrowym workflow. Rezultatem jest pełne pokrycie przypadków, skrócony czas i zoptymalizowane koszty: obie technologie uzupełniają się, a nie wykluczają.
Hybrydowy przepływ pracy frezowanie + druk 3D: jak zintegrować obie technologie w laboratorium dentystycznym
Frezowanie 5-osiowe i druk 3D nie wykluczają się wzajemnie: uzupełniają się. Pytanie nie brzmi „którą z nich wybrać”, ale jak je połączyć, aby pokryć wszystkie przypadki odpowiednim materiałem, w odpowiednim czasie i przy odpowiednich kosztach. W laboratoriach, które przyjęły ustrukturyzowane podejście hybrydowe, pokrycie przypadków bez marnotrawstwa materiału znacznie wzrosło w porównaniu z użyciem tylko jednej technologii (dane branżowe ANTLO 2024).
Dlaczego debata „frezowanie kontra druk 3D” jest już przestarzała
Do lat 2019-2020 porównanie miało sens: drukowane żywice nie były jeszcze certyfikowane do ostatecznych zastosowań wewnątrzustnych, precyzja drukarek podstawowych była niewystarczająca do precyzyjnych protez, a koszty maszyn utrudniały uzasadnienie obu technologii.
W 2025 roku scenariusz radykalnie się zmienił. Żywice czwartej generacji do drukarek 385 nm i 405 nm są certyfikowane MDR 2017/745 do użytku wewnątrzustnego, osiągają powierzchnie o chropowatości Ra < 1,5 µm po post-processingu i gwarantują wytrzymałość na zginanie powyżej 80 MPa (norma ISO 10477). Frezowanie 5-osiowe z kolei pozostaje niezastąpione dla spiekanego tlenku cyrkonu, PMMA o wysokiej gęstości do uzupełnień ostatecznych oraz struktur metalowo-ceramicznych.
Chodzi o to, że każda technologia ma optymalny zakres zastosowań, który nie pokrywa się całkowicie z drugą. Laboratorium używające tylko frezowania płaci za drogie dyski nawet za proste geometrie. Laboratorium używające tylko druku 3D nie może produkować struktur z tlenku cyrkonu ani frezowanego PMMA o ostatecznej jakości. Kto to zrozumiał i zbudował hybrydowy przepływ pracy, produkuje więcej, lepiej i z mniejszą ilością odpadów.
Mapa zastosowań: kto co robi
Pierwszą rzeczą do ustalenia w hybrydowym przepływie pracy jest matryca przypisania: dla każdego rodzaju wyrobu, która technologia jest optymalna?
| Wyrób | Frezowanie 5-osiowe | Druk 3D | Uwagi |
|---|---|---|---|
| Korony z monolitycznego tlenku cyrkonu | ✅ Podstawowe | ❌ | Żadna żywica nie osiąga właściwości tlenku cyrkonu |
| Mosty z tlenku cyrkonu | ✅ Podstawowe | ❌ | Łączniki ≥ 9 mm² wymagają frezowania |
| PMMA tymczasowe długoterminowe | ✅ Podstawowe | ⚠️ Drugorzędne | Frezowane lepsze dla > 6 miesięcy użytkowania |
| PMMA tymczasowe krótkoterminowe (< 3 miesiące) | ⚠️ Drugorzędne | ✅ Podstawowe | Drukowane szybsze i tańsze |
| Modele studyjne | ❌ | ✅ Podstawowe | Druk 3D obniża koszt jednostkowy do < 2 € |
| Szablony chirurgiczne | ❌ | ✅ Podstawowe | Certyfikowane żywice, złożone geometrie |
| Natychmiastowe obciążenie (proteza stała) | ✅ Podstawowe | ⚠️ | Frezowane PMMA dla natychmiastowej wytrzymałości |
| Szyny termoplastyczne | ❌ | ✅ Podstawowe | Drukowany model + termoformowanie |
| Toronto Bridge (struktura) | ✅ Podstawowe | ❌ | Tylko frezowanie dla ostatecznych struktur pełnołukowych |
| Szyny zgryzowe / szyny relaksacyjne | ⚠️ | ✅ Podstawowe | Drukowane twarde żywice, doskonałe dopasowanie |
| Indywidualne łączniki (tlenek cyrkonu/tytan) | ✅ Podstawowe | ❌ | Krytyczne tolerancje submilimetrowe |
| Fizyczne wirtualne wax-upy | ❌ | ✅ Podstawowe | Diagnostyczne modele z ekonomicznej żywicy |
Matryca przypisania nie jest stała: należy ją weryfikować co 6-12 miesięcy, w miarę jak materiały do druku 3D się poprawiają. Na przykład hybrydowe żywice kompozytowe do druku coraz bardziej wypierają frezowane PMMA do krótkoterminowych uzupełnień tymczasowych.
Przepływ hybrydowy: jak to działa w praktyce
Dobrze skonstruowany przepływ hybrydowy nie jest sumą dwóch oddzielnych przepływów pracy. Jest to pojedynczy przepływ cyfrowy z punktem rozwidlenia określonym przez rodzaj wykonanego przedmiotu, a nie przez nawyk czy dostępność maszyny.
Krok 1 — Pozyskanie pliku i analiza przypadku
Wszystko zaczyna się w tym samym miejscu: od pliku STL lub OBJ ze skanu wewnątrzustnego (lub skanu modelu gipsowego, jeśli przepływ jest hybrydowy również po stronie klinicznej). Na tym etapie analizuje się:
- Rodzaj wymaganego uzupełnienia → określa technologię produkcji
- Wskazany materiał → potwierdza wybór technologiczny
- Pilność → wpływa na priorytet w kolejce produkcyjnej
- Powiązane przypadki → np. korona ostateczna, która wymaga również modelu i szablonu tymczasowego do uzupełnienia tymczasowego
Krok 2 — Ujednolicone projektowanie CAD
Plik CAD jest projektowany tylko raz, ze wszystkimi powiązanymi elementami. Jeśli przypadek obejmuje koronę ostateczną z tlenku cyrkonu + model przeciwstawny + uzupełnienie tymczasowe, trzy pliki są generowane równolegle w oprogramowaniu. Przewaga nad tradycyjnym sekwencyjnym przepływem pracy jest ogromna: eliminuje się podwójny etap projektowania, a pliki są już w prawidłowej korespondencji geometrycznej.
Krok 3 — Rozwidlenie technologiczne
Tutaj następuje rozdzielenie:
- Pliki przeznaczone do frezowania (tlenek cyrkonu, PMMA o wysokiej gęstości, struktury implantologiczne) są układane na dysku i wysyłane do kolejki CNC.
- Pliki przeznaczone do druku 3D (modele, szablony, uzupełnienia tymczasowe z żywicy, szyny zgryzowe) są orientowane i podpierane w oprogramowaniu do cięcia i wysyłane do kolejki drukarki.
W dobrze wyposażonym laboratorium obie kolejki działają równolegle. Frezowanie 5-osiowe jest zazwyczaj wąskim gardłem czasowym (korona z tlenku cyrkonu wymaga 30-50 minut rzeczywistej obróbki), podczas gdy druk 3D może produkować wiele elementów w partiach w ciągu 90-180 minut.
Krok 4 — Zróżnicowana obróbka końcowa
Obróbka końcowa to punkt, w którym oba przepływy różnią się najbardziej i gdzie kryje się większość błędów w laboratoriach, które improwizują:
Frezowanie → obróbka końcowa:
- Odłączenie od dysku i czyszczenie resztek (spray, ultradźwięki)
- Spiekanie (dla tlenku cyrkonu: cykl standardowy 1500°C / 8-10h, lub szybkie spiekanie 1580°C / 2h)
- Ceramizacja lub glazurowanie (jeśli przewidziano)
- Ręczne polerowanie PMMA
Druk 3D → obróbka końcowa:
- Mycie w alkoholu izopropylowym lub dedykowanym roztworze (IPA 96%, 10-15 min w myjce ultradźwiękowej)
- Utwardzanie UV (405 nm, 5-10 min w 60°C zgodnie z kartą techniczną producenta)
- Usuwanie podpór i wykończenie
- Kontrola wymiarowa
Utwardzanie żywic drukowanych jest krytycznym i często niedocenianym etapem. Niewystarczające utwardzanie pozostawia resztkowe, niespolimeryzowane monomery, które mogą powodować niepożądane reakcje wewnątrzustne. Zgodnie z normą ISO 10477 i kartami technicznymi certyfikowanych producentów MDR, stopień konwersji musi wynosić ≥ 85% przed użyciem klinicznym. Zawsze używaj parametrów specyficznych dla użytej żywicy, a nie parametrów ogólnych.
Krok 5 — Kontrola jakości i dostawa
W przepływie hybrydowym końcowa kontrola jakości obejmuje weryfikację interakcji między elementami: czy frezowana korona prawidłowo pasuje do wydrukowanego modelu? Czy wydrukowane uzupełnienie tymczasowe jest w okluzji z przeciwstawnym? Ta wzajemna weryfikacja jest możliwa tylko wtedy, gdy pliki zostały zaprojektowane w sposób jednolity w kroku 2.
Przykład z praktyki
Typowy przykład: przypadek pełnego łuku, który pilnie trafił do przeciążonego laboratorium: implanty 2-5 (5 elementów), ostateczna rehabilitacja z monolitycznego tlenku cyrkonu 4Y, z koniecznością natychmiastowego uzupełnienia tymczasowego do dostarczenia w ciągu 48 godzin, aby umożliwić dentyście obciążenie.
W przypadku tradycyjnego przepływu pracy z jedną technologią, wyborem byłoby albo frezowanie wszystkiego (tlenek cyrkonu + uzupełnienie tymczasowe z PMMA), nasycając maszynę, albo zarządzanie elementami sekwencyjnie, tracąc cenny czas.
W przypadku przepływu hybrydowego przypadek został zarządzany równolegle:
- Frezowanie 5-osiowe → ostateczna struktura z tlenku cyrkonu 4Y (dysk Shofu BioHPZ, cykl szybkiego spiekania)
- Druk 3D → certyfikowane uzupełnienie tymczasowe z żywicy PMMA-like + model master dla dentysty
Dzięki temu uzupełnienie tymczasowe trafia do gabinetu w wymaganych 48 godzinach, a ostateczna struktura kilka dni później: laboratorium nie traci przypadku. Taka jest logika przepływu hybrydowego w praktyce.
Dane dotyczące wydajności: porównanie frezowania i druku 3D
4 najczęstsze błędy w przepływie hybrydowym
Posiadanie dwóch technologii nie oznacza automatycznie przepływu hybrydowego. W wielu laboratoriach obie maszyny istnieją, ale są używane w oddzielnych silosach, bez integracji. Oto najczęstsze błędy, które obserwujemy:
1. Oddzielne projektowanie plików dla obu technologii Jeśli projekt CAD tymczasowego uzupełnienia drukowanego i frezowanej korony nie mają tej samej podstawy geometrycznej, ryzyko niedopasowania okluzyjnego jest wysokie. Projektowanie wszystkiego w jednym środowisku CAD jest warunkiem wstępnym.
2. Używanie druku 3D do przypadków, w których frezowanie jest obowiązkowe Żadna obecna żywica nie drukuje akceptowalnych zamienników cyrkonu ani PMMA o wysokiej gęstości w dłuższej perspektywie. Używanie żywic do budowy ostatecznych uzupełnień, które wymagają frezowania, prowadzi do niepowodzeń klinicznych i odpowiedzialności medyczno-prawnej zgodnie z MDR 2017/745.
3. Ignorowanie zarządzania kolejkami produkcyjnymi Przy dwóch technologiach działających równolegle, zarządzanie priorytetami staje się krytyczne. Pilny przypadek frezowania, który blokuje partię 20 modeli do druku 3D, to wąskie gardło, którego można uniknąć dzięki prawidłowemu harmonogramowaniu.
4. Niestandardowe post-processing żywic Parametr "utwardzanie po ekspozycji na słońce" lub za pomocą ogólnej lampy jest niedopuszczalny dla żywic do użytku wewnątrzustnego. Każda żywica certyfikowana MDR ma specyficzne parametry, które muszą być ściśle przestrzegane i udokumentowane w celu zapewnienia identyfikowalności wyrobu medycznego.
Zgodnie z MDR 2017/745 (Załącznik I, podstawowe wymagania dotyczące bezpieczeństwa i działania), każdy wyrób medyczny wykonany na zamówienie musi być opatrzony deklaracją zgodności, która zawiera użyte materiały i zastosowane parametry procesu. Dotyczy to również wyrobów wytwarzanych w druku 3D: parametry utwardzania po ekspozycji muszą być rejestrowane i przechowywane przez co najmniej 10 lat.
Ekonomiczna przewaga przepływu hybrydowego
Argument ekonomiczny często ostatecznie przekonuje sceptyczne laboratoria. Porównajmy trzy scenariusze dla przeciętnego laboratorium, które produkuje 80 uzupełnień miesięcznie:
| Scenariusz | Technologia | Koszt materiału/uzupełnienia | Średni czas | Pokrycie przypadków |
|---|---|---|---|---|
| Tylko frezowanie | CNC 5-osiowe | Wysoki (dyski 30-150 €) | 4-10h/sztuka | ~65% przypadków |
| Tylko druk 3D | FDM/DLP | Niski (żywica 0,5-5 €) | 2-4h/partia | ~50% przypadków |
| Przepływ hybrydowy | Obie | Zoptymalizowany pod kątem typu | Równolegle | ~95% przypadków |
Przepływ hybrydowy nie zmniejsza kosztów o połowę: optymalizuje je według kategorii. Drukowanie 20 modeli studyjnych zamiast ich frezowania obniża koszt sztuki z ~15 € do ~2 €. Frezowanie struktury cyrkonowej zamiast jej drukowania gwarantuje udokumentowaną długowieczność kliniczną do 15 lat (według badania opublikowanego w Journal of Prosthetic Dentistry, 2022, na 312 monolitycznych koronach cyrkonowych obserwowanych przez 10 lat, ze wskaźnikiem przeżycia 96,8%).
Prawdziwy zysk tkwi w pokryciu przypadków: laboratorium, które obsługuje 95% zleceń wewnętrznie, bez outsourcingu i odrzucania skomplikowanych przypadków, ma strukturalną przewagę konkurencyjną.
Lista kontrolna do oceny Twojego przepływu hybrydowego
Zanim rozważysz przyjęcie lub optymalizację przepływu hybrydowego, sprawdź te punkty:
- Czy masz pisemną matrycę przypisania, która określa, która technologia co produkuje?
- Czy pliki CAD są projektowane w jednym środowisku dla wszystkich uzupełnień związanych z przypadkiem?
- Czy zarządzanie kolejkami produkcyjnymi jest zaplanowane, a nie zarządzane impulsywnie?
- Czy parametry post-processingu dla żywic są udokumentowane i śledzone dla każdego przypadku?
- Czy sprawdziłeś, czy używane żywice do druku 3D są certyfikowane MDR 2017/745 dla konkretnego zastosowania?
- Czy struktury cyrkonowe lub ostateczne PMMA są zawsze produkowane w frezowaniu, nigdy w druku 3D?
- Czy końcowa kontrola jakości weryfikuje interakcję między uzupełnieniami wyprodukowanymi różnymi technologiami (np. korona + model)?
- Czy zdefiniowałeś plan outsourcingu dla przypadków, które przekraczają możliwości Twoich maszyn?
Często zadawane pytania
Czy przepływ hybrydowy jest odpowiedni również dla małych laboratoriów?
Tak, pod warunkiem posiadania co najmniej jednej z tych technologii wewnętrznie i niezawodnego partnera dla drugiej. Wiele laboratoriów zatrudniających 2-4 osoby posiada drukarkę 3D do modeli i szablonów, a frezowanie CNC zleca na zewnątrz. Jest to w pełni hybrydowy model, który działa dobrze, jeśli partner outsourcingowy gwarantuje certyfikowane terminy i jakość.
Ile kosztuje wyposażenie się w kompletny przepływ hybrydowy?
Frezarka 5-osiowa klasy podstawowej kosztuje od ~40 000 do 60 000 euro, profesjonalna drukarka DLP od 5 000 do 15 000 euro. Całkowita inwestycja w kompletny zestaw hybrydowy zaczyna się więc od ~50 000 do 80 000 euro, do czego należy doliczyć oprogramowanie CAD i materiały początkowe. Wiele laboratoriów decyduje się na rozpoczęcie od druku 3D (mniejsza inwestycja) i zlecanie frezowania na zewnątrz, dopóki wolumen nie uzasadni zakupu CNC.
Czy druk 3D kiedykolwiek całkowicie zastąpi frezowanie w przypadku ostatecznych struktur?
W perspektywie krótko- i średnioterminowej (2025-2028) nie. Najbardziej zaawansowane żywice do druku osiągają wytrzymałość na zginanie 100-120 MPa, w porównaniu do 900-1200 MPa frezowanego cyrkonu 3Y. W przypadku struktur ostatecznie wewnątrzustnych na implantach lub filarach tylnych, frezowanie pozostaje niezastąpione. Nowe materiały, takie jak cyrkonie do druku DLP (nadal w fazie eksperymentalnej w Europie), mogą zmienić ten scenariusz w średnim terminie.
Jak zarządzać identyfikowalnością wyrobów medycznych w przepływie hybrydowym?
Każdy wyrób – niezależnie od technologii produkcji – musi posiadać pełną dokumentację: użyty materiał (z numerem partii), zastosowane parametry procesu, odpowiedzialny operator, data produkcji. W przepływie hybrydowym ta dokumentacja musi być spójna i scentralizowana, a nie zarządzana oddzielnie dla obu technologii.
Czy Dentra może wspierać laboratoria, które posiadają tylko jedną z dwóch technologii?
Tak, w zakresie projektowania. Dentra projektuje pliki dla danego przypadku, te do frezowania i te do druku, i dostarcza je w ciągu 24 godzin roboczych: produkujesz na maszynie, którą posiadasz, a dla drugiej technologii korzystasz z usług laboratorium partnerskiego. Na dentra.it przesyłasz pliki STL, widzisz cenę przed potwierdzeniem i śledzisz status zamówienia.

Właściciel i kierownik techniczny — Dentra
Technik dentystyczny w drugim pokoleniu, specjalizuje się w CAD/CAM w stomatologii, frezowaniu 5-osiowym i projektowaniu mostów Toronto. Od 2017 roku prowadzi cyfrową transformację firmy Dentra.
Z naszych prac
Kilka przykładów uzupełnień protetycznych zaprojektowanych na platformie Dentra.



