
 AI
Spiekanie cyrkonu: czasy, temperatury i skurcz wymiarowy
Od pieca do gotowej protezy: jak temperatura, krzywe wypalania i współczynnik powiększenia wpływają na precyzję spiekanego cyrkonu. Przewodnik techniczny z rzeczywistymi danymi.
W skrócie
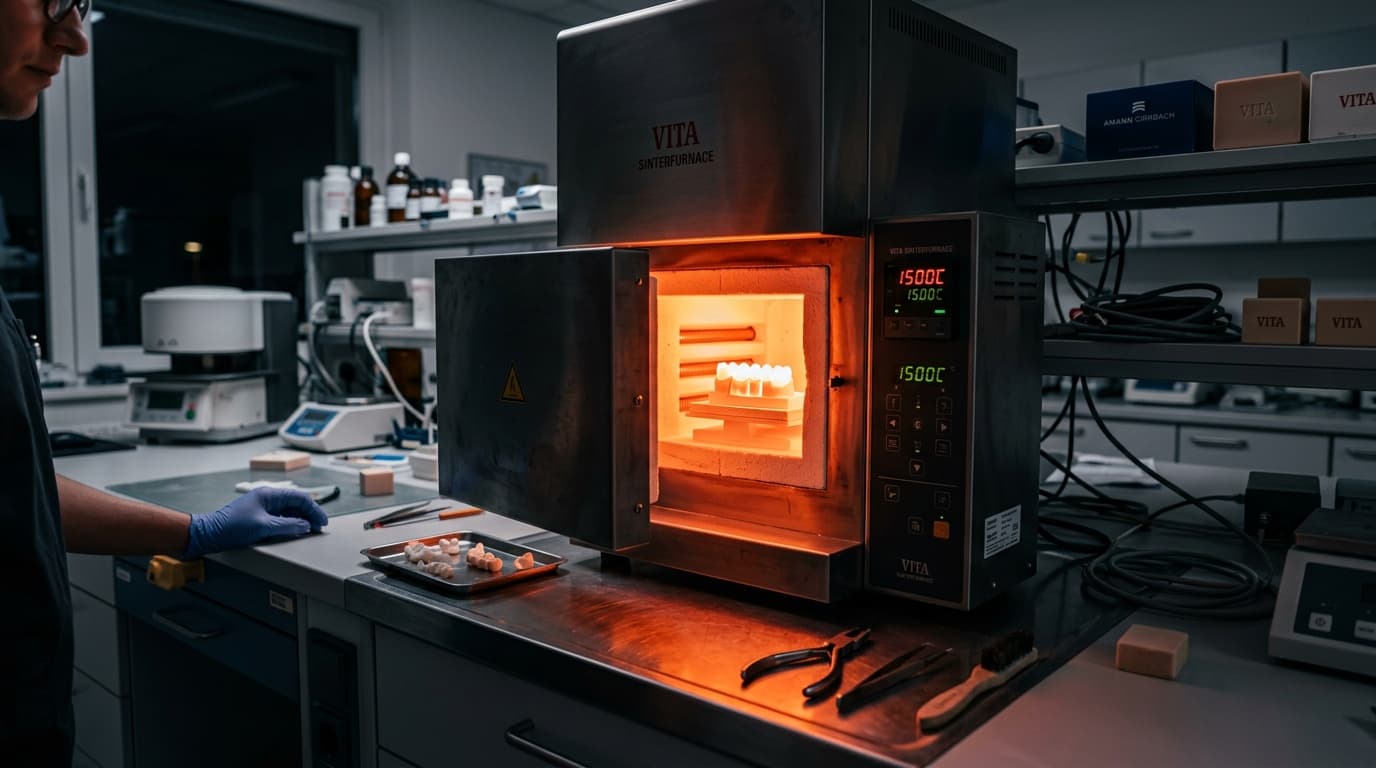
Spiekanie cyrkonu odbywa się w temperaturze od 1450 do 1600 °C z liniowym skurczem 20–25% zależnym od składu. Błędne zarządzanie krzywymi grzewczymi lub współczynnikiem powiększenia CAD prowadzi do błędów brzeżnych przekraczających 120 µm, niwecząc precyzję frezowania. Kontrola każdej zmiennej jest kluczowa dla wysokiej jakości koron i mostów.
Spiekanie to etap, który przekształca wstępnie spiekany tlenek cyrkonu — łatwy do frezowania, prawie kredowy — w ceramikę techniczną o wytrzymałości do 1200 MPa. Jest to również etap, na którym najwięcej koron jest traconych z powodu błędów, których można uniknąć.
Skurcz wymiarowy w zakresie od 20 do 25% musi być przewidziany już na etapie CAD: jeśli współczynnik powiększenia nie jest prawidłowo skalibrowany dla konkretnej partii dysków, idealnie wyfrezowana korona może okazać się zbyt szeroka lub zbyt wąska po wypaleniu. A w przypadku długich mostów błąd się zwielokrotnia.
W tym przewodniku technicznym analizujemy każdą zmienną: temperatury, rampy termiczne, atmosferę pieca, anizotropowy skurcz i kontrolę wymiarową po spiekaniu.
Dlaczego tlenek cyrkonu się kurczy — i o ile
Stomatologiczny tlenek cyrkonu jest produkowany w blokach lub dyskach wstępnie spiekanych (częściowo zagęszczonych): struktura krystaliczna jest już zorientowana, ale cząstki nie są jeszcze całkowicie połączone. Ten porowaty stan pozwala na frezowanie za pomocą standardowych narzędzi bez nadmiernego zużywania frezów.
Podczas spiekania w wysokiej temperaturze cząstki ZrO₂ łączą się ze sobą poprzez dyfuzję atomową w stanie stałym, eliminując resztkową porowatość i zwiększając gęstość z około 3,0 g/cm³ (wstępnie spiekany) do około 6,05–6,10 g/cm³ (spiekany).
Ten wzrost gęstości przekłada się na zmniejszenie objętości, co w płaszczyźnie liniowej oznacza:
- Tlenki cyrkonu 3Y-TZP (wysoka wytrzymałość): skurcz liniowy ~20–22%
- Tlenki cyrkonu 4Y-PSZ i 5Y-PSZ (wysoka przezierność): skurcz liniowy ~22–25%
- Wielowarstwowe tlenki cyrkonu: skurcz zmienny w zależności od strefy, zazwyczaj 20–23%
Według badania opublikowanego w Dental Materials (Stawarczyk i in., 2022), zmienność skurczu między różnymi partiami tego samego producenta może osiągnąć 1,2%, co wystarcza do wygenerowania klinicznie istotnej rozbieżności brzeżnej, jeśli nie zostanie skompensowana.
Współczynnik powiększenia CAD nie jest uniwersalną stałą wartością. Każdy producent certyfikuje swoją wartość (zazwyczaj określaną jako "scaling factor" lub "enlargement factor") dla partii produkcyjnej. Zawsze używaj wartości z certyfikatu partii, a nie ogólnej wartości materiału.
Piec do spiekania: zmienne, które mają znaczenie
Nie wszystkie piece spiekają w ten sam sposób. Istnieją cztery krytyczne zmienne:
1. Temperatura szczytowa
Maksymalna temperatura spiekania stomatologicznego tlenku cyrkonu wynosi zazwyczaj od 1450 °C do 1600 °C, przy optymalnym zakresie dla większości tlenków cyrkonu wynoszącym około 1530 °C. Przekroczenie zalecanego limitu powoduje:
- Nieprawidłowy wzrost ziaren krystalicznych (grain growth)
- Zmniejszenie wytrzymałości na zginanie do 15%
- Zmętnienie (w gatunkach o wysokiej przezierności)
Obniżenie temperatury poniżej limitu powoduje natomiast resztkową porowatość i niewystarczającą wytrzymałość.
2. Ramy grzewcze i chłodzące
Rampy termiczne są często niedoceniane. Zbyt szybkie nagrzewanie generuje wewnętrzne gradienty termiczne, które powodują mikropęknięcia niewidoczne gołym okiem, wykrywalne dopiero później — często jako pęknięcia kliniczne w pierwszym roku użytkowania.
Standardowe rampy zalecane przez producentów wysokiej klasy pieców:
| Faza | Zakres (°C) | Zalecana rampa |
|---|---|---|
| Nagrzewanie początkowe | 25 → 900 °C | 5–8 °C/min |
| Nagrzewanie przyspieszone | 900 → 1450 °C | 8–10 °C/min |
| Utrzymywanie (soak) | Temperatura szczytowa | 30–120 min |
| Powolne chłodzenie | 1450 → 600 °C | 3–5 °C/min |
| Chłodzenie końcowe | 600 → 25 °C | swobodne otwarcie drzwiczek |
Badanie opublikowane w Journal of the European Ceramic Society (Zhang & Lawn, 2023) wykazało, że mosty cyrkonowe chłodzone z rampami powyżej 8 °C/min w krytycznej fazie 1450–600 °C wykazują zmniejszenie odporności na pękanie o 12% w porównaniu do próbek chłodzonych powoli.
3. Atmosfera pieca
Spiekanie tlenku cyrkonu odbywa się w atmosferze powietrza — w przeciwieństwie do tytanu, który wymaga środowiska obojętnego. Jednak czystość powietrza wewnątrz pieca jest istotna: zanieczyszczenia organiczne lub opary metali mogą zmieniać zabarwienie wielowarstwowego tlenku cyrkonu, zwłaszcza w obszarach szyjkowych już zabarwionych płynami barwiącymi.
4. Podparcie i pozycjonowanie
Pozycjonowanie wyrobu na podkładce z tlenku glinu (koraliki lub piny) wpływa na skurcz. Długie mosty muszą być podparte w wielu punktach, aby uniknąć warpowania (zniekształcenia pod wpływem grawitacji) podczas fazy szczytowej temperatury, gdy materiał jest plastyczny.
Mosty 4-elementowe lub dłuższe należy zawsze umieszczać poziomo, podparte pod każdym łącznikiem. Odchylenie zaledwie 0,3 mm z powodu warpowania sprawia, że element nie nadaje się do dopasowania bez ponownego wykonania. Zawsze używaj medycznych podkładek z tlenku glinu z granulkami o jednolitym przekroju.
Anizotropowy skurcz: problem, o którym nikt nie mówi
Kiedy mówimy o skurczu rzędu 20–25%, mamy na myśli średni izotropowy skurcz. W rzeczywistości wewnętrzna struktura wstępnie spiekanych bloków — wynik procesu prasowania izostatycznego — powoduje nieco inny skurcz w trzech kierunkach przestrzennych (X, Y, Z).
Anizotropia skurczu wynosi zazwyczaj 0,3–0,8% między osiami, wartość ta staje się istotna dla:
- Uzupełnień o złożonej, asymetrycznej geometrii
- Mostów z łącznikami o nieokrągłym przekroju
- Struktur pełnołukowych, gdzie oś podłużna pokrywa się z preferowanym kierunkiem prasowania
Według International Journal of Prosthodontics (Preis i in., 2021), w przypadku mostów dłuższych niż 40 mm, niewspółosiowość elementu względem kierunku prasowania dysku może wprowadzić dodatkowe błędy do 80 µm w stosunku do płaszczyzny dopasowania brzeżnego.
Tym aspektem można zarządzać, systematycznie orientując długie struktury zgodnie z kierunkiem prasowania deklarowanym przez producenta, informacją, którą można znaleźć w dokumentacji technicznej partii — niestety rzadko czytanej.
Współczynnik powiększenia CAD: jak go skalibrować
Oprogramowanie CAD generuje plik do frezowania z współczynnikiem powiększenia, który kompensuje oczekiwany skurcz. Typowa wartość to około 1,22–1,26 (czyli element jest frezowany o 22–26% większy, aby po spiekaniu wrócić do prawidłowych wymiarów).
Jak sprawdzić i skalibrować współczynnik:
- Wyfrezuj pierścień testowy (cylinder o precyzyjnej średnicy wewnętrznej i zewnętrznej, dostarczony przez producenta oprogramowania lub wykonany we własnym zakresie)
- Spiecz w piecu ze standardowym profilem termicznym
- Zmierz cyfrowym mikrometrem (rozdzielczość 0,001 mm) wymiary spieczonej próbki
- Oblicz rzeczywisty skurcz:
skurcz = (wymiar_świeży - wymiar_spieczony) / wymiar_świeży × 100 - Odpowiednio skoryguj współczynnik w oprogramowaniu
Ten proces należy powtarzać za każdym razem, gdy zmieniasz:
- Producenta bloków/dysków
- Parti (jeśli certyfikowana z innym współczynnikiem)
- Pieca (lub profilu termicznego)
Szybkie spiekanie (Speed Sintering): czy warto?
W ostatnich latach producenci pieców wprowadzili profile szybkiego spiekania (speed sintering lub high-speed sintering), które skracają standardowy cykl z 8–10 godzin do 2–3 godzin. Technologia ta opiera się na znacznie bardziej agresywnych rampach grzewczych i piecach z małymi komorami (jedno- lub dwustanowiskowymi).
Zalety:
- Dostawa tego samego dnia (natychmiastowe obciążenie, pilne przypadki)
- Optymalizacja przepływu pracy
Udokumentowane ograniczenia:
Według badania porównawczego opublikowanego w Dental Materials Journal (Inokoshi i in., 2021), cyrkonie poddane szybkiemu spiekaniu wykazują:
| Właściwość | Spiekanie standardowe | Szybkie spiekanie | Δ |
|---|---|---|---|
| Wytrzymałość na zginanie (MPa) | 1.180 ± 45 | 1.090 ± 62 | −7,6% |
| Twardość Vickersa (GPa) | 12,8 | 12,1 | −5,5% |
| Chropowatość powierzchni Ra (µm) | 0,42 | 0,58 | +38% |
| Skurcz liniowy (%) | 21,3 | 21,6 | +0,3% |
Zmniejszenie wytrzymałości o 7–8% jest statystycznie istotne, ale klinicznie akceptowalne dla pojedynczych uzupełnień tylnych. Staje się to krytycznym czynnikiem dla łączników mostów wieloelementowych, gdzie szczytowe naprężenia okluzyjne już przekraczają granice materiału.
Szybkie spiekanie rezerwuj wyłącznie dla tymczasowych uzupełnień cyrkonowych i pojedynczych koron tylnych, nigdy dla mostów trzy- lub więcej elementowych ani dla struktur implantologicznych przykręcanych. Zmniejszona wytrzymałość na łącznikach nie jest warta oszczędności czasu.
Kontrola jakości po spiekaniu
Weryfikacja wymiarowa po spiekaniu jest ostatnią linią obrony przed ceramizacją (lub dostawą dla monolitycznych). Standardowe kontrole, które warto systematycznie przeprowadzać:
1. Dopasowanie do modelu wydrukowanego w 3D Spieczony wyrób umieszcza się na modelu cyfrowym (wydrukowanym z certyfikowanej żywicy) w celu oceny:
- Szczeliny brzeżnej (cel: < 120 µm, optymalnie < 80 µm)
- Dopasowania osiowego
- Punktu kontaktu z sąsiednimi zębami
2. Pomiar sondą optyczną lub mikro-CT (dla krytycznych przypadków) W przypadku pełnołukowych struktur implantologicznych lub mostów 4+ elementowych, kontrola sondą optyczną lub skanerem pomiarowym gwarantuje wykrycie zniekształceń niewidocznych gołym okiem.
3. Inspekcja wizualna pod światłem skośnym Światło padające pod kątem 45° na spieczoną powierzchnię ujawnia pęknięcia powierzchniowe, inkluzje i anomalne matowe obszary — często będące oznaką zanieczyszczenia lub nieprawidłowego cyklu termicznego.
Tabela podsumowująca: parametry spiekania dla gatunków cyrkonu
| Gatunek | Temperatura szczytowa | Czas wygrzewania | Skurcz liniowy | Maks. szybkość rampy | Wskazanie |
|---|---|---|---|---|---|
| 3Y-TZP | 1.480–1.530 °C | 30–60 min | 20–22% | 8 °C/min | Struktury tylne, łączniki |
| 4Y-PSZ | 1.500–1.580 °C | 60–90 min | 22–24% | 6 °C/min | Przednie, wysoka estetyka |
| 5Y-PSZ | 1.530–1.600 °C | 90–120 min | 23–25% | 5 °C/min | Przednie monolityczne, wysoka przezierność |
| Multilayer | 1.500–1.560 °C | 60–90 min | 20–23% | 6 °C/min | Przednie/tylne stopniowane |
Często zadawane pytania
Ile średnio trwa standardowy cykl spiekania?
Pełny cykl z konserwatywnymi rampami (6–8 °C/min) i czasem wygrzewania 60 minut trwa od 8 do 12 godzin, wliczając w to chłodzenie. Profesjonalne piece umożliwiają zaprogramowanie cyklu nocnego, dzięki czemu spiekany element jest gotowy rano.
Co się dzieje, jeśli ten sam element jest spiekany wielokrotnie?
Ponowne spiekanie może być konieczne po dodaniu płynów barwiących (warstwowanie chromatyczne). Większość cyrkonii toleruje do 3 cykli bez znaczącej utraty właściwości mechanicznych. Powyżej tej liczby obserwuje się nieprawidłowy wzrost ziaren i zmniejszenie wytrzymałości. Każdy dodatkowy cykl musi być udokumentowany do celów identyfikowalności MDR.
Dlaczego spiekana korona ma jaśniejszy odcień niż oczekiwano?
Spiekanie może nieznacznie zmienić chromatyczność płynów barwiących, zwłaszcza w przypadku cyrkonii 5Y o wysokiej przezierności. Niektórzy producenci dostarczają tabele korekcji koloru (shade correction charts) specyficzne dla ich pieca referencyjnego. Kalibracja kolorymetryczna pieca jest często pomijanym krokiem.
Czy położenie w piecu wpływa na wynik?
Tak, i to znacząco. Centrum komory jest najbardziej stabilną strefą termiczną. Elementy umieszczone blisko ścian lub elementów grzewczych mogą podlegać gradientom ±20–30 °C, co wystarcza do zmiany lokalnego skurczu. Profesjonalne piece najnowszej generacji kompensują to systemami regulacji wielostrefowej.
Czy mogę używać tego samego profilu spiekania dla różnych producentów?
Nie. Każdy producent certyfikuje swój optymalny profil. Zastosowanie profilu Producenta A do materiału Producenta B jest jedną z najczęstszych przyczyn rozbieżności brzeżnych i wczesnych pęknięć udokumentowanych w pierwszym roku użytkowania. Utrzymuj oddzielne profile dla każdego używanego materiału, archiwizowane w systemie zarządzania jakością.
Wnioski i następne kroki
Spiekanie nie jest „automatycznym wypalaniem”: jest to proces fizykochemiczny z wieloma zmiennymi, które decydują o ostatecznej jakości uzupełnienia. Temperatura szczytowa, rampy termiczne, współczynnik powiększenia skalibrowany dla partii, umiejscowienie w piecu i kontrola wymiarowa po spiekaniu to kroki, które decydują o tym, czy korona ma szczelinę brzeżną 60 µm, czy też nie pasuje.
Metoda polega na standaryzacji tych parametrów dla każdej kombinacji materiał-piec-oprogramowanie, ze zweryfikowanymi profilami aktualizowanymi przy każdej zmianie partii. Jest to praca niewidoczna dla klienta, ale to właśnie ona gwarantuje spójność wyników.
Jeśli prowadzisz laboratorium bez projektanta CAD lub masz nadmiar pracy, Dentra projektuje korony, mosty i struktury implantologiczne i dostarcza plik w ciągu 24 godzin roboczych, gotowy do frezowania: spiekanie wykonuje Twoje laboratorium lub laboratorium partnerskie, z współczynnikiem powiększenia dla jego partii. Dowiedz się, jak to działa na dentra.it.

Właściciel i kierownik techniczny — Dentra
Technik dentystyczny w drugim pokoleniu, specjalizuje się w CAD/CAM w stomatologii, frezowaniu 5-osiowym i projektowaniu mostów Toronto. Od 2017 roku prowadzi cyfrową transformację firmy Dentra.
Z naszych prac
Kilka przykładów uzupełnień protetycznych zaprojektowanych na platformie Dentra.



