
 IA
Flujo híbrido fresado + impresión 3D: cómo integrar las dos tecnologías
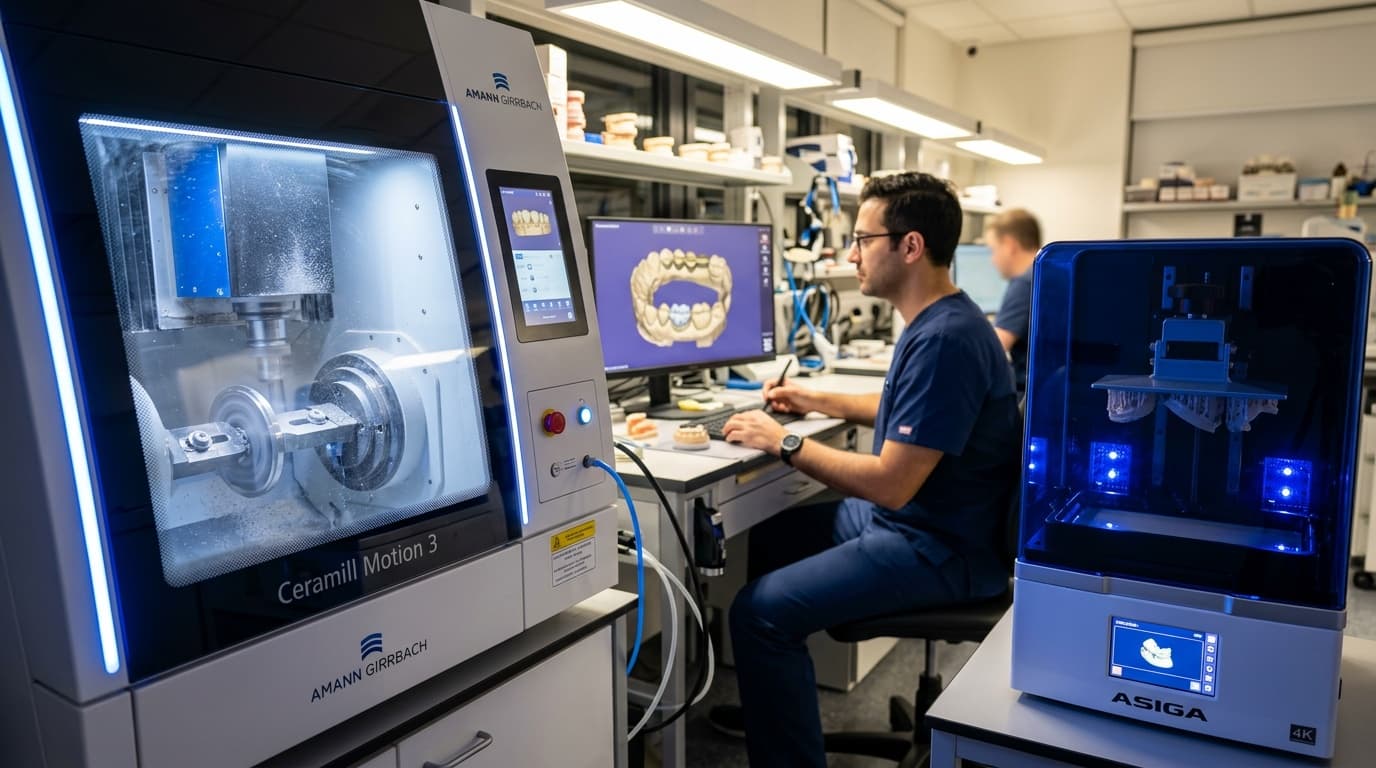
El fresado CNC y la impresión 3D no compiten: usadas juntas, multiplican la capacidad productiva del laboratorio. Así es como puedes construir un flujo híbrido eficiente.
En resumen
El flujo híbrido combina fresado de 5 ejes (zirconio, PMMA definitivos) e impresión 3D (modelos, guías, provisionales) en un único workflow digital. El resultado es una cobertura completa de los casos, tiempos reducidos y costes optimizados: las dos tecnologías se complementan, no se excluyen.
Flujo Híbrido Fresado + Impresión 3D: Cómo Integrar Ambas Tecnologías en el Laboratorio Dental
El fresado de 5 ejes y la impresión 3D no se excluyen: se complementan. La pregunta no es "cuál de las dos elegir" sino cómo combinarlas para cubrir todos los casos con el material adecuado, en el momento justo y al coste correcto. En los laboratorios que han adoptado un enfoque híbrido estructurado, la cobertura de casos sin desperdicio de procesamiento ha aumentado significativamente en comparación con el uso de una sola tecnología (datos del sector ANTLO 2024).
Por qué el debate "fresado vs impresión 3D" está ya superado
Hasta 2019-2020, la comparación tenía sentido: las resinas impresas aún no estaban certificadas para aplicaciones intraorales definitivas, la precisión de las impresoras de nivel básico era insuficiente para prótesis de precisión, y los costes de las máquinas hacían difícil justificar ambas.
En 2025, el escenario ha cambiado radicalmente. Las resinas de cuarta generación para impresoras de 385 nm y 405 nm están certificadas MDR 2017/745 para uso intraoral, alcanzan superficies con rugosidad Ra < 1.5 µm después del post-procesamiento y garantizan una resistencia a la flexión superior a 80 MPa (norma ISO 10477). El fresado de 5 ejes, por su parte, sigue siendo insustituible para la zirconia sinterizada, el PMMA de alta densidad para definitivos y las estructuras de metal-cerámica.
El punto es que cada tecnología tiene un rango de aplicación óptimo que no se superpone completamente con la otra. Un laboratorio que solo usa el fresado paga discos caros incluso para geometrías simples. Un laboratorio que solo usa la impresión 3D no puede producir estructuras de zirconia o PMMA fresado de calidad definitiva. Quien ha entendido esto y ha construido un flujo híbrido produce más, mejor y con menos desperdicios.
Mapa de aplicaciones: quién hace qué
Lo primero que hay que establecer en un flujo híbrido es la matriz de asignación: para cada tipo de manufactura, ¿cuál es la tecnología óptima?
| Manufactura | Fresado de 5 ejes | Impresión 3D | Notas |
|---|---|---|---|
| Coronas de zirconia monolítica | ✅ Primaria | ❌ | Ninguna resina alcanza las propiedades del zirconio |
| Puentes de zirconia | ✅ Primaria | ❌ | Conectores ≥ 9 mm² requieren fresado |
| PMMA provisionales de larga duración | ✅ Primaria | ⚠️ Secundaria | Fresado superior para > 6 meses de uso |
| PMMA provisionales de corta duración (< 3 meses) | ⚠️ Secundaria | ✅ Primaria | Impreso más rápido y menos costoso |
| Modelos de estudio | ❌ | ✅ Primaria | La impresión 3D reduce el coste unitario a < 2 € |
| Férulas quirúrgicas | ❌ | ✅ Primaria | Resinas certificadas, geometrías complejas |
| Carga inmediata (prótesis fija) | ✅ Primaria | ⚠️ | PMMA fresado para resistencia inmediata |
| Férulas termoplásticas | ❌ | ✅ Primaria | Modelo impreso + termoformado |
| Toronto Bridge (estructura) | ✅ Primaria | ❌ | Solo fresado para estructuras full-arch definitivas |
| Férulas oclusales / de descarga | ⚠️ | ✅ Primaria | Resinas duras impresas, excelente adaptación |
| Muñones personalizados (zirconia/titanio) | ✅ Primaria | ❌ | Tolerancias submilimétricas críticas |
| Wax-up virtuales físicos | ❌ | ✅ Primaria | Modelos diagnósticos en resina económica |
La matriz de asignación no es fija: debe revisarse cada 6-12 meses a medida que mejoran los materiales para impresión 3D. Las resinas compuestas híbridas para impresión, por ejemplo, están erosionando el espacio de los PMMA fresados para provisionales de corta duración de manera cada vez más decisiva.
El flujo híbrido: cómo funciona en la práctica
Un flujo híbrido bien estructurado no es la suma de dos flujos de trabajo separados. Es un único flujo digital con un punto de bifurcación determinado por el tipo de manufactura, no por la costumbre o la disponibilidad de la máquina.
Paso 1 — Adquisición del archivo y análisis del caso
Todo parte del mismo punto: el archivo STL u OBJ del escaneo intraoral (o del escaneo del modelo de yeso, si el flujo es híbrido también en el lado clínico). En esta fase se analizan:
- Tipo de restauración solicitada → define la tecnología productiva
- Material indicado → confirma la elección tecnológica
- Urgencia → influye en la prioridad en la cola de producción
- Casos relacionados → ej. una corona definitiva que también requiere un modelo y una férula temporal para el provisional
Paso 2 — Diseño CAD unificado
El archivo CAD se diseña una sola vez, con todas las manufacturas relacionadas. Si el caso prevé una corona definitiva de circonio + el modelo antagonista + el provisional, los tres archivos se generan en paralelo en el software. La ventaja respecto al flujo de trabajo secuencial tradicional es enorme: se elimina el doble paso de diseño y los archivos ya están en la correspondencia geométrica correcta.
Paso 3 — La bifurcación tecnológica
Aquí ocurre la separación:
- Los archivos destinados al fresado (circonio, PMMA de alta densidad, estructuras implantarias) se anidan en el disco y se envían a la cola de la CNC.
- Los archivos destinados a la impresión 3D (modelos, férulas, provisionales de resina, férulas oclusales) se orientan y se les añaden soportes en el software de corte y se envían a la cola de la impresora.
En un laboratorio bien equipado, ambas colas funcionan en paralelo. El fresado de 5 ejes es típicamente el cuello de botella temporal (una corona de circonio requiere 30-50 minutos de trabajo efectivo), mientras que la impresión 3D puede producir en lotes múltiples manufacturas en 90-180 minutos.
Paso 4 — Post-procesamiento diferenciado
El post-procesamiento es el punto donde los dos flujos se diferencian más y donde se anida la mayoría de los errores en los laboratorios que improvisan:
Fresado → post-procesamiento:
- Desprendimiento del disco y limpieza de residuos (spray, ultrasonidos)
- Sinterización (para circonio: ciclo estándar 1500°C / 8-10h, o sinterización rápida 1580°C / 2h)
- Ceramización o glaseado (si está previsto)
- Pulido artesanal para PMMA
Impresión 3D → post-procesamiento:
- Lavado en alcohol isopropílico o solución dedicada (IPA 96%, 10-15 min en lavadora de ultrasonidos)
- Post-curado UV (405 nm, 5-10 min a 60°C según la ficha técnica del fabricante)
- Eliminación de soportes y acabado
- Control dimensional
El post-curado de las resinas impresas es un paso crítico y a menudo subestimado. Un post-curado insuficiente deja monómeros residuales no polimerizados que pueden causar reacciones adversas intraorales. Según la norma ISO 10477 y las fichas técnicas de los fabricantes certificados MDR, el grado de conversión debe ser ≥ 85% antes del uso clínico. Utiliza siempre los parámetros específicos para la resina empleada, no parámetros genéricos.
Paso 5 — Control de calidad y entrega
En el flujo híbrido, el control de calidad final incluye la verificación de la interacción entre las manufacturas: ¿la corona fresada se adapta correctamente al modelo impreso? ¿El provisional impreso está en oclusión con el antagonista? Esta verificación cruzada solo es posible si los archivos se han diseñado de forma unitaria en el paso 2.
Un ejemplo práctico
Un ejemplo típico: un caso de arcada completa que llega con urgencia a un laboratorio con exceso de trabajo: implantes 2-5 (5 elementos), rehabilitación final de circonio monolítico 4Y, con necesidad de un provisional inmediato para entregar en 48 horas para permitir al dentista realizar la carga.
Con un flujo de trabajo tradicional de una sola tecnología, la elección habría sido o fresar todo (circonio + provisional de PMMA) saturando la máquina, o gestionar las piezas en secuencia perdiendo un tiempo precioso.
Con el flujo híbrido, el caso se gestionó en paralelo:
- Fresado de 5 ejes → estructura definitiva de circonio 4Y (disco Shofu BioHPZ, ciclo de sinterización rápida)
- Impresión 3D → provisional de resina tipo PMMA certificada + modelo maestro para el dentista
Así, el provisional llega en las 48 horas requeridas y la estructura definitiva le sigue en pocos días: el laboratorio no pierde el caso. Esta es la lógica del flujo híbrido en la práctica real.
Datos de rendimiento: fresado vs. impresión 3D en comparación
Los 4 errores más comunes en el flujo híbrido
Tener dos tecnologías no significa automáticamente tener un flujo híbrido. En muchos laboratorios, las dos máquinas existen, pero se utilizan en silos separados, sin integración. Estos son los errores más frecuentes que vemos:
1. Diseñar los archivos para las dos tecnologías por separado Si el CAD del provisional impreso y el de la corona fresada no comparten la misma raíz geométrica, el riesgo de desalineación oclusal es alto. Diseñar todo en un único entorno CAD es el requisito previo.
2. Usar la impresión 3D para casos donde el fresado es obligatorio Ninguna resina actual imprime sustitutos aceptables para circonio o PMMA de alta densidad a largo plazo. Usar resinas para construir restauraciones definitivas que requieren fresado genera fallos clínicos y responsabilidades médico-legales bajo el MDR 2017/745.
3. Ignorar la gestión de las colas de producción Con dos tecnologías activas en paralelo, la gestión de las prioridades se vuelve crítica. Un caso urgente de fresado que bloquea un lote de 20 modelos para impresión 3D es un cuello de botella evitable con una programación correcta.
4. Post-procesamiento no estandarizado para las resinas El parámetro "post-curado al sol" o con una lámpara genérica es inaceptable para resinas de uso intraoral. Cada resina certificada MDR tiene parámetros específicos que deben seguirse al pie de la letra y documentarse para la trazabilidad del dispositivo médico.
Según el MDR 2017/745 (Anexo I, requisitos esenciales de seguridad y rendimiento), cada dispositivo médico a medida debe ir acompañado de una declaración de conformidad que incluya los materiales utilizados y los parámetros de proceso aplicados. Esto también se aplica a los productos fabricados mediante impresión 3D: los parámetros de post-curado deben registrarse y conservarse durante al menos 10 años.
La ventaja económica del flujo híbrido
El argumento económico es a menudo el que convence definitivamente a los laboratorios escépticos. Comparemos tres escenarios para un laboratorio medio que produce 80 productos/mes:
| Escenario | Tecnología | Coste material/producto | Tiempos medios | Cobertura de casos |
|---|---|---|---|---|
| Solo fresado | CNC de 5 ejes | Alto (discos 30-150 €) | 4-10h/pieza | ~65% de los casos |
| Solo impresión 3D | FDM/DLP | Bajo (resina 0,5-5 €) | 2-4h/lote | ~50% de los casos |
| Flujo híbrido | Ambas | Optimizado por tipo | Paralelo | ~95% de los casos |
El flujo híbrido no reduce los costes a la mitad: los optimiza por categoría. Imprimir 20 modelos de estudio en lugar de fresarlos reduce el coste por pieza de ~15 € a ~2 €. Fresar una estructura de circonio en lugar de imprimirla garantiza una longevidad clínica documentada de hasta 15 años (según un estudio publicado en Journal of Prosthetic Dentistry, 2022, sobre 312 coronas de circonio monolítico seguidas durante 10 años, con una tasa de supervivencia del 96,8%).
La ganancia real está en la cobertura de casos: un laboratorio que gestiona el 95% de las solicitudes internamente, sin externalizar ni rechazar casos complejos, tiene una ventaja competitiva estructural.
Lista de verificación para evaluar tu flujo híbrido
Antes de considerar la adopción o la optimización de un flujo híbrido, verifica estos puntos:
- ¿Tienes una matriz de asignación escrita que define qué tecnología produce qué?
- ¿Los archivos CAD se diseñan en un único entorno para todos los productos relacionados con el caso?
- ¿La gestión de las colas de producción está programada, no gestionada por impulso?
- ¿Los parámetros de post-procesamiento para las resinas están documentados y trazados caso por caso?
- ¿Has verificado que las resinas para impresión 3D que utilizas están certificadas MDR 2017/745 para la aplicación específica?
- ¿Las estructuras de circonio o PMMA definitivo se producen siempre mediante fresado, nunca mediante impresión 3D?
- ¿El control de calidad final verifica la interacción entre productos fabricados con diferentes tecnologías (ej. corona + modelo)?
- ¿Has definido un plan de externalización para los casos que superan la capacidad de tus máquinas?
Preguntas frecuentes
¿El flujo híbrido es adecuado también para laboratorios pequeños?
Sí, siempre que tengas al menos una de las dos tecnologías internamente y un socio fiable para la otra. Muchos laboratorios de 2-4 personas tienen la impresora 3D para modelos y férulas y externalizan el fresado CNC. Es un modelo híbrido en todos los aspectos, y funciona bien si el socio de outsourcing garantiza tiempos y calidad certificada.
¿Cuánto cuesta equiparse para un flujo híbrido completo?
Una fresadora de 5 ejes de nivel básico parte de ~€40.000-60.000, una impresora DLP profesional de €5.000-15.000. La inversión total para una configuración híbrida completa parte, por lo tanto, de ~€50.000-80.000, a lo que hay que añadir software CAD y materiales de inicio. Muchos laboratorios eligen empezar con la impresión 3D (menor inversión) y externalizar el fresado hasta que el volumen justifique la compra de la CNC.
¿Podrá la impresión 3D sustituir completamente el fresado para las estructuras definitivas?
A corto-medio plazo (2025-2028), no. Las resinas imprimibles más avanzadas alcanzan resistencias a la flexión de 100-120 MPa, frente a los 900-1200 MPa del circonio 3Y fresado. Para estructuras intraorales definitivas sobre implantes o pilares posteriores, el fresado sigue siendo insustituible. Nuevos materiales como las zirconias imprimibles para DLP (todavía en fase experimental en Europa) podrían cambiar el escenario a medio plazo.
¿Cómo se gestiona la trazabilidad de los dispositivos médicos en un flujo híbrido?
Cada artefacto —independientemente de la tecnología de producción— debe tener documentación completa: material utilizado (con número de lote), parámetros de proceso aplicados, operador responsable, fecha de producción. En un flujo híbrido, esta documentación debe ser coherente y centralizada, no gestionada por separado para las dos tecnologías.
¿Dentra puede apoyar a laboratorios que solo tienen una de las dos tecnologías?
Sí, para la parte de diseño. Dentra diseña los archivos del caso, los que se van a fresar y los que se van a imprimir, y te los entrega en 24 horas laborables: produces con la máquina que tienes y para la otra tecnología te apoyas en un laboratorio asociado. En dentra.it cargas los archivos STL, ves el precio antes de confirmar y sigues el estado del pedido.

Titular y responsable técnico — Dentra
Protésico dental de segunda generación, especializado en CAD/CAM dental, fresado de 5 ejes y diseño de prótesis Toronto. Desde 2017 lidera la transformación digital de Dentra.
Nuestros trabajos
Algunos ejemplos de restauraciones protésicas diseñadas con Dentra.



