
 IA
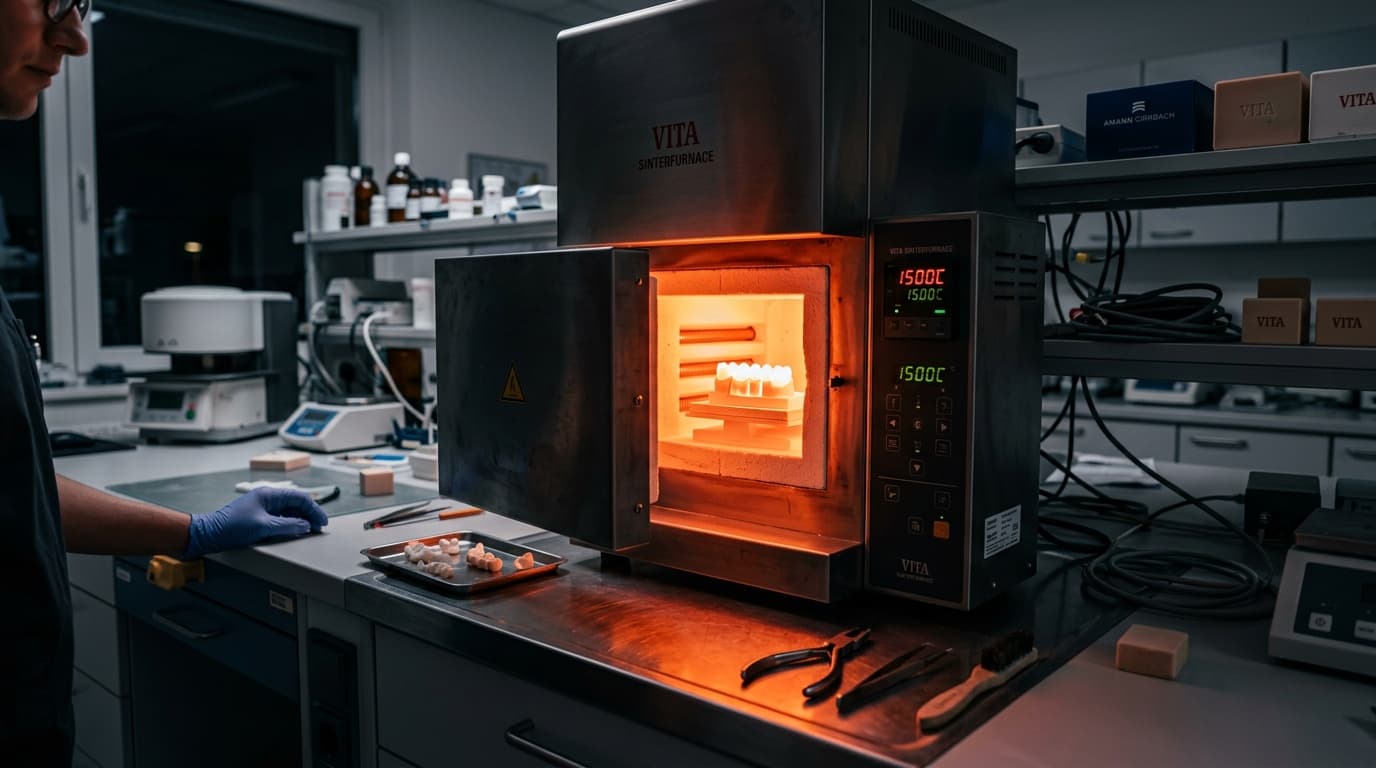
Sinterización de circonio: tiempos, temperaturas y contracción dimensional
Del horno a la prótesis terminada: cómo la temperatura, las rampas de cocción y el factor de magnificación influyen en la precisión del circonio sinterizado. Guía técnica con datos reales.
En resumen
La sinterización del circonio ocurre entre 1.450 y 1.600 °C con una contracción lineal del 20-25% dependiente de la formulación. Una gestión incorrecta de las rampas térmicas o del factor de magnificación CAD produce errores marginales superiores a 120 µm, anulando la precisión del fresado. El control de cada variable es esencial para coronas y puentes de calidad.
La sinterización es el paso que transforma un circonio presinterizado —fácil de fresar, casi yesoso— en una cerámica técnica con una resistencia de hasta 1.200 MPa. También es el paso donde se pierden más coronas por errores evitables.
La contracción dimensional entre el 20 y el 25% debe anticiparse ya en la fase CAD: si el factor de aumento no está calibrado correctamente para el lote específico de discos, la corona perfectamente fresada corre el riesgo de resultar demasiado ancha o demasiado estrecha después de la cocción. Y con los puentes largos, el error se multiplica.
En esta guía técnica analizamos cada variable: temperaturas, rampas térmicas, atmósfera del horno, contracción anisotrópica y control dimensional post-sinterización.
Por qué el circonio se contrae — y cuánto
El circonio dental se produce en bloques o discos presinterizados (parcialmente densificados): la estructura cristalina ya está orientada, pero las partículas aún no están completamente unidas. Este estado poroso permite el fresado con herramientas estándar sin desgastar excesivamente las fresas.
Durante la sinterización a alta temperatura, las partículas de ZrO₂ se fusionan entre sí por difusión atómica en estado sólido, eliminando la porosidad residual y aumentando la densidad de aproximadamente 3,0 g/cm³ (presinterizado) a aproximadamente 6,05–6,10 g/cm³ (sinterizado).
Este aumento de densidad se traduce en una reducción volumétrica, que a nivel lineal equivale a:
- Circonios 3Y-TZP (alta resistencia): contracción lineal ~20–22%
- Circonios 4Y-PSZ y 5Y-PSZ (alta translucidez): contracción lineal ~22–25%
- Circonios multicapa: contracción variable por zona, generalmente 20–23%
Según un estudio publicado en Dental Materials (Stawarczyk et al., 2022), la variación de la contracción entre diferentes lotes del mismo fabricante puede alcanzar el 1,2%, suficiente para generar una discrepancia marginal clínicamente significativa si no se compensa.
El factor de aumento CAD no es un valor fijo universal. Cada fabricante certifica su propio valor (típicamente indicado como "scaling factor" o "enlargement factor") por lote de producción. Utiliza siempre el valor del certificado del lote, no el genérico del material.
El horno de sinterización: variables que importan
No todos los hornos sinterizan de la misma manera. Las variables críticas son cuatro:
1. Temperatura máxima
La temperatura máxima de sinterización para el circonio dental se sitúa típicamente entre 1.450 °C y 1.600 °C, con la ventana óptima para la mayoría de los circonios a ~1.530 °C. Superar el límite recomendado provoca:
- Crecimiento anómalo de los granos cristalinos (grain growth)
- Reducción de la resistencia a la flexión hasta un 15%
- Opacificación (en los grados de alta translucidez)
Bajar de este límite causa porosidad residual y resistencia insuficiente.
2. Rampas de calentamiento y enfriamiento
Las rampas térmicas a menudo se subestiman. Un calentamiento demasiado rápido genera gradientes térmicos internos que producen microfisuras no visibles a simple vista, detectables solo más tarde —a menudo como fracturas clínicas en el primer año de servicio.
Las rampas estándar recomendadas por los fabricantes de hornos de alta gama:
| Fase | Intervalo (°C) | Rampa recomendada |
|---|---|---|
| Calentamiento inicial | 25 → 900 °C | 5–8 °C/min |
| Calentamiento acelerado | 900 → 1.450 °C | 8–10 °C/min |
| Mantenimiento (soak) | Temperatura máxima | 30–120 min |
| Enfriamiento lento | 1.450 → 600 °C | 3–5 °C/min |
| Enfriamiento final | 600 → 25 °C | apertura de la puerta libre |
Un estudio publicado en Journal of the European Ceramic Society (Zhang & Lawn, 2023) demostró que los puentes de circonio enfriados con rampas superiores a 8 °C/min en la fase crítica 1.450–600 °C muestran una reducción de la tenacidad a la fractura del 12% en comparación con las muestras enfriadas lentamente.
3. Atmósfera del horno
La sinterización del circonio se realiza en atmósfera de aire —a diferencia del titanio, que requiere un ambiente inerte. Sin embargo, la pureza del aire dentro del horno es relevante: los contaminantes orgánicos o los vapores metálicos pueden alterar la coloración del circonio multicapa, especialmente en las zonas cervicales ya teñidas con líquidos colorantes.
4. Soporte y posicionamiento
El posicionamiento de la restauración en la base de alúmina (beads o pin) influye en la contracción. Los puentes largos deben ser soportados en varios puntos para evitar el warping (distorsión por gravedad) durante la fase de pico térmico, cuando el material es plástico.
Los puentes de 4 o más elementos deben colocarse siempre horizontalmente, apoyados bajo cada conector. Una desviación de tan solo 0,3 mm por warping hace que la pieza no sea adaptable sin rehacerla. Conviene usar siempre bases de alúmina de grado médico con gránulos de sección uniforme.
Contracción Anisotrópica: El Problema que Nadie Cuenta
Cuando se habla de una contracción del 20-25%, se refiere a una contracción isotrópica media. En realidad, la estructura interna de los bloques presinterizados —fruto del proceso de prensado isostático— produce una contracción ligeramente diferente en las tres direcciones espaciales (X, Y, Z).
La anisotropía de la contracción es típicamente del orden del 0,3-0,8% entre los ejes, un valor que se vuelve relevante para:
- Restauraciones con geometría asimétrica compleja
- Puentes con conectores de sección no circular
- Estructuras de arcada completa donde el eje longitudinal coincide con una dirección de prensado preferencial
Según el International Journal of Prosthodontics (Preis et al., 2021), para puentes de más de 40 mm de longitud, la desalineación de la pieza con respecto a la dirección de prensado del disco puede introducir errores adicionales de hasta 80 µm en comparación con el plano crítico de ajuste marginal.
Este aspecto se gestiona orientando sistemáticamente las estructuras largas en función de la dirección de prensado declarada por el fabricante, información que se encuentra en la documentación técnica del lote —rara vez leída, lamentablemente.
El Factor de Magnificación CAD: Cómo Calibrarlo
El software CAD genera el archivo de fresado con un factor de magnificación que compensa la contracción esperada. El valor típico es de aproximadamente 1,22-1,26 (es decir, la pieza se fresa un 22-26% más grande para volver a las dimensiones correctas después de la sinterización).
Cómo verificar y calibrar el factor:
- Fresar un anillo de prueba (un cilindro con diámetro interno y externo precisos, proporcionado por el fabricante del software o realizable internamente)
- Sinterizar en el horno con el perfil térmico estándar
- Medir con un micrómetro digital (resolución 0,001 mm) las dimensiones de la muestra sinterizada
- Calcular la contracción efectiva:
contracción = (dimensión_fresada - dimensión_sinterizada) / dimensión_fresada × 100 - Corregir el factor en el software en consecuencia
Este proceso debe repetirse cada vez que se cambie:
- Fabricante de bloques/discos
- Lote (si está certificado con un factor diferente)
- Horno (o perfil térmico)
Sinterización Rápida (Speed Sintering): ¿Vale la Pena?
En los últimos años, los fabricantes de hornos han introducido perfiles de sinterización rápida (speed sintering o high-speed sintering), que comprimen el ciclo de 8-10 horas estándar a 2-3 horas. La tecnología se basa en rampas de calentamiento mucho más agresivas y hornos con cámaras pequeñas (mono o bipuesto).
Ventajas:
- Entrega en el mismo día (carga inmediata, urgencias)
- Optimización del flujo de producción
Límites documentados:
Según un estudio comparativo publicado en Dental Materials Journal (Inokoshi et al., 2021), las zirconias sometidas a speed sintering muestran:
| Propiedad | Sinterización estándar | Speed sintering | Δ |
|---|---|---|---|
| Resistencia a la flexión (MPa) | 1.180 ± 45 | 1.090 ± 62 | −7,6% |
| Dureza Vickers (GPa) | 12,8 | 12,1 | −5,5% |
| Rugosidad superficial Ra (µm) | 0,42 | 0,58 | +38% |
| Contracción lineal (%) | 21,3 | 21,6 | +0,3% |
La reducción de resistencia del 7-8% es estadísticamente significativa pero clínicamente aceptable para restauraciones posteriores individuales. Se convierte en un factor crítico para los conectores de puentes de múltiples elementos, donde los picos de estrés oclusal ya desafían los límites del material.
Conviene reservar la sinterización rápida exclusivamente para provisionales de zirconio y coronas individuales posteriores, nunca para puentes de tres o más elementos o estructuras implantosoportadas atornilladas. La resistencia reducida en los conectores no compensa el ahorro de tiempo.
Control de Calidad Post-Sinterización
La verificación dimensional post-sinterización es el último baluarte antes de la ceramización (o la entrega para los monolíticos). Los controles estándar a realizar sistemáticamente:
1. Ajuste en el modelo impreso en 3D La pieza sinterizada se coloca en el modelo digital (impreso en resina certificada) para evaluar:
- Gap marginal (objetivo: < 120 µm, óptimo < 80 µm)
- Ajuste axial
- Punto de contacto con los dientes adyacentes
2. Medición con sonda óptica o microCT (para casos críticos) Para estructuras implantosoportadas de arcada completa o puentes de 4 o más elementos, el control con sonda óptica o escáner de medición garantiza la detección de distorsiones no visibles a simple vista.
3. Inspección visual bajo luz rasante Una luz rasante a 45° sobre la superficie sinterizada revela grietas superficiales, inclusiones y zonas opacas anómalas —a menudo señal de contaminación o ciclo térmico incorrecto.
Tabla Resumen: Parámetros de Sinterización por Grado de Zirconio
| Grado | Temperatura pico | Tiempo de remojo | Contracción lineal | Velocidad rampa máx | Indicación |
|---|---|---|---|---|---|
| 3Y-TZP | 1.480–1.530 °C | 30–60 min | 20–22% | 8 °C/min | Estructuras posteriores, conectores |
| 4Y-PSZ | 1.500–1.580 °C | 60–90 min | 22–24% | 6 °C/min | Anteriores, estética elevada |
| 5Y-PSZ | 1.530–1.600 °C | 90–120 min | 23–25% | 5 °C/min | Anteriores monolíticos, alta translucidez |
| Multilayer | 1.500–1.560 °C | 60–90 min | 20–23% | 6 °C/min | Anteriores/posteriores graduados |
Preguntas frecuentes
¿Cuánto dura de media un ciclo de sinterización estándar?
Un ciclo completo con rampas conservadoras (6–8 °C/min) y tiempo de remojo de 60 minutos dura entre 8 y 12 horas, incluido el enfriamiento. Los hornos profesionales permiten programar el ciclo nocturno, entregando la pieza sinterizada por la mañana.
¿Qué ocurre si se sinteriza varias veces la misma pieza?
Una resinterización puede ser necesaria después de la adición de líquidos colorantes (capas cromáticas). La mayoría de las zirconias toleran hasta 3 ciclos sin una pérdida significativa de propiedades mecánicas. Más allá de eso, se observa un crecimiento anómalo de los granos y una reducción de la resistencia. Cada ciclo adicional debe documentarse a efectos de la trazabilidad MDR.
¿Por qué la corona sinterizada tiene un tono más claro de lo esperado?
La sinterización puede alterar ligeramente la cromaticidad de los líquidos colorantes, especialmente en las zirconias 5Y de alta translucidez. Algunos fabricantes proporcionan guías de compensación de color (shade correction charts) específicas para su horno de referencia. La calibración colorimétrica del horno es un paso que a menudo se pasa por alto.
¿La posición en el horno influye en el resultado?
Sí, de forma relevante. El centro de la cámara es la zona térmica más estable. Las piezas colocadas cerca de las paredes o de los elementos calefactores pueden sufrir gradientes de ±20–30 °C, suficientes para alterar la contracción local. Los hornos profesionales de última generación compensan con sistemas de regulación multizona.
¿Puedo usar el mismo perfil de sinterización para diferentes fabricantes?
No. Cada fabricante certifica su propio perfil óptimo. Aplicar el perfil del Fabricante A al material del Fabricante B es una de las causas más frecuentes de discrepancias marginales y de fracturas precoces documentadas en el primer año de servicio. Conviene mantener perfiles separados para cada material en uso, archivados en el sistema de gestión de calidad.
Conclusiones y próximos pasos
La sinterización no es una "cocción automática": es un proceso físico-químico con múltiples variables que determinan la calidad final de la restauración. La temperatura máxima, las rampas térmicas, el factor de aumento calibrado en el lote, el posicionamiento en el horno y el control dimensional postsinterización son pasos que marcan la diferencia entre una corona con un gap marginal de 60 µm y una que no se ajusta.
El método es estandarizar estos parámetros para cada combinación material-horno-software, con perfiles validados y actualizados con cada cambio de lote. Es un trabajo invisible para el cliente, pero es exactamente lo que garantiza la consistencia del resultado.
Si gestionas un laboratorio sin un diseñador CAD, o estás desbordado, Dentra diseña coronas, puentes y estructuras implantarias y te entrega el archivo en 24 horas laborables, listo para el fresado: la sinterización la realiza tu laboratorio o un laboratorio asociado, con el factor de aumento de su lote. Descubre cómo funciona en dentra.it.

Titular y responsable técnico — Dentra
Protésico dental de segunda generación, especializado en CAD/CAM dental, fresado de 5 ejes y diseño de prótesis Toronto. Desde 2017 lidera la transformación digital de Dentra.
Nuestros trabajos
Algunos ejemplos de restauraciones protésicas diseñadas con Dentra.



