
 IA
Workflow CAD/CAM para Laboratorios: cómo Optimizar Cada Fase
Del archivo STL a la entrega: cómo estructurar un flujo de trabajo CAD/CAM eficiente en el laboratorio para reducir errores, tiempos muertos y desperdicio de material. Guía práctica con datos reales.
En resumen
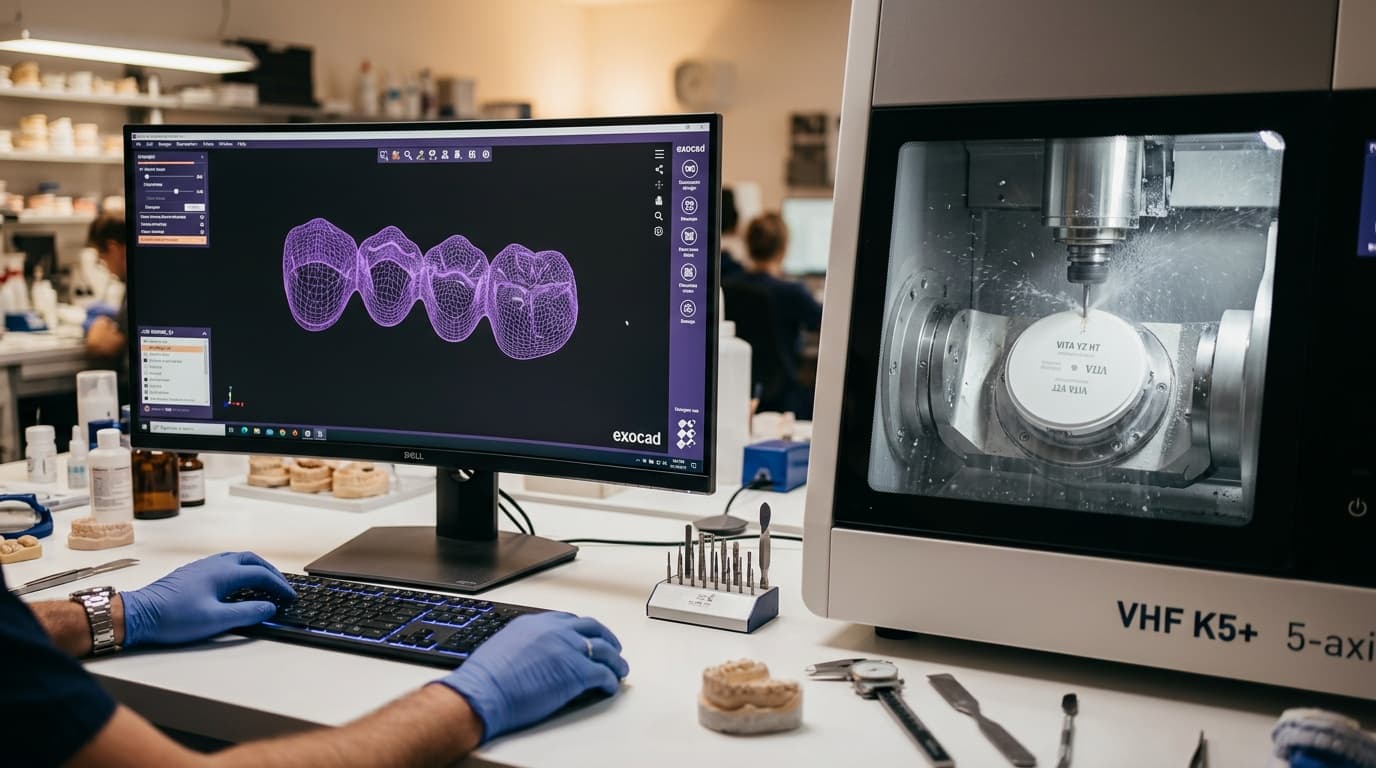
Un flujo de trabajo CAD/CAM optimizado en el laboratorio reduce los tiempos de producción del 30–40%, disminuye los desechos de material y mejora la precisión final. Las fases críticas son: adquisición digital, diseño CAD, anidamiento inteligente, fresado/impresión y acabado. Optimizar cada una de estas fases es la diferencia entre un laboratorio rentable y uno que lucha por mantenerse al día.
Un flujo de trabajo CAD/CAM mal estructurado no es solo un problema de lentitud: es una pérdida silenciosa de margen en cada trabajo. La buena noticia es que optimizar las fases individuales —sin necesidad de invertir en nueva maquinaria— puede reducir los tiempos de producción en un 30–40% y disminuir drásticamente los desechos de material.
Esta guía analiza las seis fases críticas del flujo de trabajo digital en el laboratorio dental, con las problemáticas más comunes y las soluciones concretas que realmente funcionan.
Por qué el flujo de trabajo importa más que la máquina
Es un error que se ve a menudo: un laboratorio invierte en una fresadora de última generación o en una impresora 3D de alta precisión, pero sigue trabajando con los mismos procesos de antes. ¿El resultado? La máquina trabaja al 50% de su potencial, los tiempos de entrega no mejoran y el coste por unidad sigue siendo alto.
Según datos publicados en Dental Materials Journal (2023), la variabilidad en los resultados clínicos de las restauraciones CAD/CAM depende en un 61% de los parámetros del proceso (escaneado, diseño, parámetros de fresado) y solo en un 39% de la calidad intrínseca del material. En otras palabras: el cómo se trabaja pesa más que lo que se usa.
Lo que sigue mapea cada fase del proceso, precisamente para entender dónde se pierde tiempo y dónde surgen los retrabajos.
Las 6 fases del flujo de trabajo CAD/CAM y cómo optimizarlas
1. Adquisición digital: el archivo inicial lo es todo
El flujo de trabajo CAD/CAM siempre comienza con un archivo digital —ya sea de un escáner intraoral de la clínica, de un escaneo de una impresión física o de un modelo de yeso escaneado en el laboratorio.
El problema más frecuente: archivos STL con lagunas de escaneo, resolución insuficiente en las zonas cervicales o artefactos de reflexión en la encía. Un archivo defectuoso obliga al técnico CAD a "adivinar" la anatomía, y cada decisión subjetiva en esta fase se amplifica en las etapas posteriores.
Cómo optimizar:
- Definir con la clínica un protocolo mínimo de escaneo: al menos tres escaneos superpuestos (arcada superior, inferior, oclusal), con toma del margen cervical de al menos 2 mm subgingival.
- En el laboratorio, escanear siempre los modelos de yeso con resoluciones ≥ 25 µm para restauraciones anteriores y ≥ 50 µm para posteriores (parámetro verificable en escáneres de mesa, como el 3Shape D2000).
- Validar cada archivo entrante con un software de inspección de mallas antes de abrirlo en el CAD: incluso un visualizador de mallas gratuito detecta agujeros e inversiones de normales en menos de 30 segundos.
La norma ISO 12836:2015 especifica los requisitos de precisión para los sistemas de escaneo de modelos dentales. Un laboratorio certificado debería documentar la precisión de su escáner al menos una vez al año con una muestra calibrada —práctica aún poco extendida en España, pero requerida en el marco de la conformidad MDR 2017/745.
2. Diseño CAD: donde se decide la calidad final
La fase CAD es el corazón del flujo de trabajo. Es aquí donde se definen grosores, conectores, anatomía oclusal y adaptación cervical. También es la fase más sujeta a la variabilidad del operador.
Parámetros críticos que a menudo se pasan por alto:
| Parámetro | Valor recomendado | Error común |
|---|---|---|
| Grosor mínimo de circonio 3Y (estructural) | ≥ 0,5 mm | Reducción por estética |
| Grosor mínimo de circonio 5Y (monolítico) | ≥ 1,0 mm (anterior), ≥ 1,5 mm (posterior) | Subdimensionamiento |
| Sección del conector del puente (posterior) | ≥ 9 mm² | Conector demasiado delgado → fractura |
| Sección del conector del puente (anterior) | ≥ 7 mm² | Estética que sacrifica estructura |
| Espacio de cemento (coronas sobre diente) | 50–80 µm | Espacio excesivo → movilidad |
| Espacio de cemento (sobre implante) | 20–30 µm | Espacio insuficiente → dificultad de inserción |
Un ejemplo típico: estandarizar el espacio de cemento a 70 µm para todas las restauraciones, tanto dentales como implantarias. En un caso con 4 coronas sobre implantes Nobel Biocare, el ajuste en el momento de la prueba resulta aceptable pero no óptimo. Con protocolos diferenciados para diente e implante, los retrabajos por adaptación se reducen sensiblemente.
Cómo optimizar:
- Crear plantillas CAD estandarizadas por tipo de restauración (corona posterior monolítica, puente anterior estratificado, etc.) con parámetros preestablecidos y validados clínicamente.
- Usar las bibliotecas de anatomía oclusal del software de diseño como punto de partida, no como resultado final: adaptar siempre a las características individuales del caso.
- Implementar una lista de verificación de revisión interna antes de enviar a fresar — 5 minutos de control evitan 45 minutos de retrabajo.
3. Nesting: la eficiencia oculta en el disco
El nesting —es decir, el posicionamiento de las restauraciones dentro del disco o bloque a fresar— es la fase más subestimada del flujo de trabajo. Sin embargo, es la que incide directamente en el coste del material.
Un disco de circonio Ø98 mm h20 de buena calidad tiene un coste que varía entre 60 y 120 EUR según el grado y el fabricante. Con un nesting optimizado se pueden insertar un 30–40% más de unidades en comparación con un posicionamiento manual no planificado. A escala mensual, en un laboratorio promedio, esto se traduce en 3–6 discos ahorrados — un ahorro concreto sin ninguna inversión adicional.
Cómo optimizar:
- Agrupa los fresados por material y grosor —no por urgencia clínica— y planifica sesiones de fresado por lotes en lugar de uno por uno.
- Utiliza la función de anidamiento automático presente en los principales softwares CAM y compárala siempre con el anidamiento manual: a menudo el software propone soluciones no intuitivas pero geométricamente más eficientes.
- Lleva un registro del uso del disco: el dato de eficiencia promedio de tu laboratorio es un KPI valioso para identificar los márgenes de mejora.
4. Fresado e impresión 3D: parámetros y mantenimiento preventivo
La fase productiva propiamente dicha es aquella en la que la mayoría de los laboratorios se sienten más tranquilos — "la máquina lo hace todo". En realidad, es la fase donde los problemas se manifiestan más visiblemente, aunque sus causas a menudo se encuentran en fases anteriores.
Los principales factores de variabilidad en el fresado:
- Desgaste de las fresas: una fresa de circonio con más de 25-30 horas de uso (según las indicaciones de ZirkonZahn para las fresas de metal duro) produce superficies con rugosidad Ra aumentada, conectores menos nítidos y riesgo de microfisuras durante la sinterización.
- Calibración de la máquina: incluso las mejores fresadoras se desvían de las especificaciones con el uso. Una calibración mensual con una muestra certificada mantiene las tolerancias dentro de los ±20 µm previstos para restauraciones protésicas.
- Temperatura ambiente: las resinas PMMA y los materiales compuestos son sensibles a las variaciones térmicas. Un laboratorio que trabaja a temperaturas no controladas (por debajo de 18°C o por encima de 26°C) puede experimentar variaciones dimensionales de hasta ±50 µm — relevantes para la precisión del ajuste.
Para la impresión 3D, las críticas son diferentes pero igualmente concretas: la calibración de la plataforma de impresión, la curva de exposición UV y el post-curado (tiempo e intensidad de la lámpara) deben ser documentados y repetibles. Según lo publicado en Dental Materials (2022), la variabilidad en el post-polimerizado es la principal causa de diferencias en las propiedades mecánicas entre lotes de resina impresa.
Las resinas para impresión 3D dental tienen una vida útil variable entre 12 y 24 meses desde la fecha de fabricación, pero su estabilidad se reduce significativamente después de abrir el frasco (en promedio 3-6 meses, según las fichas técnicas de Formlabs Dental y SprintRay). Usar resina envejecida es una de las causas más frecuentes de fallos mecánicos en los provisionales impresos — pero rara vez se identifica como tal porque el problema se manifiesta semanas después de la entrega.
5. Sinterización y post-procesado: la fase que no se puede acelerar
La sinterización del circonio es un proceso físico-químico que no tolera atajos. La curva de temperatura —calentamiento, mantenimiento y enfriamiento— debe respetarse con precisión para obtener la densidad y la translucidez previstas por el fabricante.
| Parámetro de sinterización | Circonio 3Y | Circonio 5Y |
|---|---|---|
| Temperatura máxima típica | 1.450–1.500°C | 1.480–1.530°C |
| Tiempo de mantenimiento | 2 h | 2–2,5 h |
| Velocidad de calentamiento | 5–10°C/min | 3–8°C/min |
| Velocidad de enfriamiento | ≤ 10°C/min | ≤ 8°C/min |
| Expansión post-sinterización | –20% (de pre-sinterizado) | –18 a –20% |
Un error de 20°C en la temperatura pico puede reducir la translucidez del 15-20% en zirconios 5Y, haciendo que la restauración sea clínicamente inaceptable para el sector anterior (fuente: Journal of Prosthetic Dentistry, 2021). El mantenimiento del horno de sinterización —en particular la limpieza de la base de cocción y la verificación del termopar cada 6 meses— es una inversión mínima con un impacto significativo en la calidad final.
6. Acabado y control de calidad: el momento de la verdad
El último tramo del flujo de trabajo es lo que el paciente y el dentista ven. El pulido de un provisional de PMMA, la ceramización de una capa de cut-back, la caracterización con colores Miyo — estas fases artesanales requieren tiempo y no pueden comprimirse sin consecuencias estéticas.
La lista de verificación de control de calidad a aplicar antes de cada envío:
- ✅ Verificación del ajuste en el modelo (o en el análogo, para implantología) — tomar una foto con sonda milimetrada
- ✅ Control visual de los márgenes cervicales a 10x con lupa
- ✅ Verificación de los contactos interproximales con hilo de seda n° 00
- ✅ Control de la oclusión con papel de articular (marcado uniforme, sin prematuridades)
- ✅ Inspección de la superficie pulida (sin porosidad visible, RA < 0,2 µm para cerámica)
- ✅ Verificación del etiquetado como dispositivo médico (MDR 2017/745): nombre del paciente, código de trabajo, material, CE
Fotografiar sistemáticamente cada restauración terminada antes del envío —tanto desde oclusal como desde cervical— lleva 3 minutos pero vale oro. En caso de reclamación post-entrega, tener documentación fotográfica fechada resuelve el 90% de las disputas de forma rápida y profesional. También es un requisito de buena práctica en la trazabilidad MDR.
El coste real de la ineficiencia: un cálculo práctico
Para dar una idea concreta del impacto económico de un flujo de trabajo optimizado, consideremos un laboratorio italiano medio que produce 80 unidades/mes entre coronas y puentes.
| Escenario | Tiempo medio por unidad | Desperdicio de material | Repeticiones/mes | Horas productivas consumidas |
|---|---|---|---|---|
| Flujo de trabajo no optimizado | 45 min | 30% disco | 6–8 unidades | ~65 h |
| Flujo de trabajo optimizado | 28 min | 10% disco | 1–2 unidades | ~40 h |
| Ahorro mensual | −17 min/unidad | −20% desperdicio | −5 repeticiones | −25 h |
Veintitrés horas mensuales liberadas no son solo un dato abstracto: son la capacidad de aceptar 25–30 unidades adicionales sin aumentar la plantilla, o de trabajar con menos presión y mayor calidad en cada caso.
Según datos de ANTLO (Asociación Nacional de Propietarios de Laboratorios Protésicos), el coste horario medio interno de un laboratorio italiano —considerando personal, amortizaciones y gastos generales— se sitúa entre 35 y 55 EUR/hora. Veinticinco horas ahorradas al mes equivalen a 875–1.375 EUR de valor recuperado cada mes, sin inversiones en nuevas máquinas.
Preguntas frecuentes
¿Cuál es la fase del flujo de trabajo CAD/CAM que genera más repeticiones?
El diseño CAD es la fase de la que surge la mayor parte de las repeticiones. Los errores más frecuentes son gaps de cemento no adecuados al tipo de soporte (diente vs. implante), conectores subdimensionados en los puentes y márgenes cervicales mal definidos por archivos de escaneo de calidad insuficiente.
¿Es necesario un software CAD propietario o se pueden usar soluciones abiertas?
Los principales softwares CAD dentales ofrecen librerías de anatomía y algoritmos de nesting integrados que aceleran notablemente el flujo de trabajo. Las soluciones más abiertas hacia formatos y máquinas de terceros representan un buen compromiso entre flexibilidad y funcionalidad. Los softwares de modelado genéricos de código abierto no son adecuados para la producción dental diaria: carecen de controles automáticos sobre las especificaciones clínicas.
¿Cómo gestionar los picos de trabajo sin degradar la calidad?
Estructurar un sistema de triaje para urgencias: identificar qué trabajos pueden esperar el siguiente ciclo de fresado por lotes y cuáles requieren prioridad absoluta. Un disco dedicado a las urgencias (fresado individual de alto coste de material) está justificado clínica y económicamente solo para casos seleccionados — no como regla operativa.
¿Qué KPI monitorizar para evaluar la eficiencia del flujo de trabajo?
Los tres indicadores más útiles son: (1) tasa de repetición mensual (unidades rehechas / unidades producidas), (2) uso medio del disco en %, (3) tiempo medio desde la recepción del pedido hasta el envío. Un laboratorio bien estructurado debería situarse por debajo del 3% de repeticiones, por encima del 80% de uso del disco y por debajo de los 3 días laborables para coronas individuales.
¿Cuánto influye la externalización en la calidad del flujo de trabajo interno?
Externalizar las fases de alta intensidad de capital —fresado, impresión 3D, sinterización— a un centro de fresado externo permite al laboratorio concentrarse en el diseño CAD y en el acabado artesanal. La calidad no se degrada si el socio trabaja con máquinas calibradas y materiales certificados MDR: al contrario, libera tiempo para las fases de mayor valor añadido.
Optimizar el flujo de trabajo CAD/CAM no es un proyecto que deba abordarse de una sola vez: es un proceso incremental. Incluso partiendo de la sola estandarización de las plantillas CAD y del nesting por lotes, los beneficios se ven en cuestión de semanas.
Si tu laboratorio está en fase de transición al digital, o si estás desbordado y necesitas más capacidad de diseño, Dentra diseña en CAD por ti: consulta el precio antes de confirmar y recibe el archivo en 24 horas laborables, listo para tu fresadora o impresora. Puedes descubrir los detalles en dentra.it.

Titular y responsable técnico — Dentra
Protésico dental de segunda generación, especializado en CAD/CAM dental, fresado de 5 ejes y diseño de prótesis Toronto. Desde 2017 lidera la transformación digital de Dentra.
Nuestros trabajos
Algunos ejemplos de restauraciones protésicas diseñadas con Dentra.



