
 AI
Hübriidne töövoog freesimine + 3D-printimine: kuidas integreerida kahte tehnoloogiat
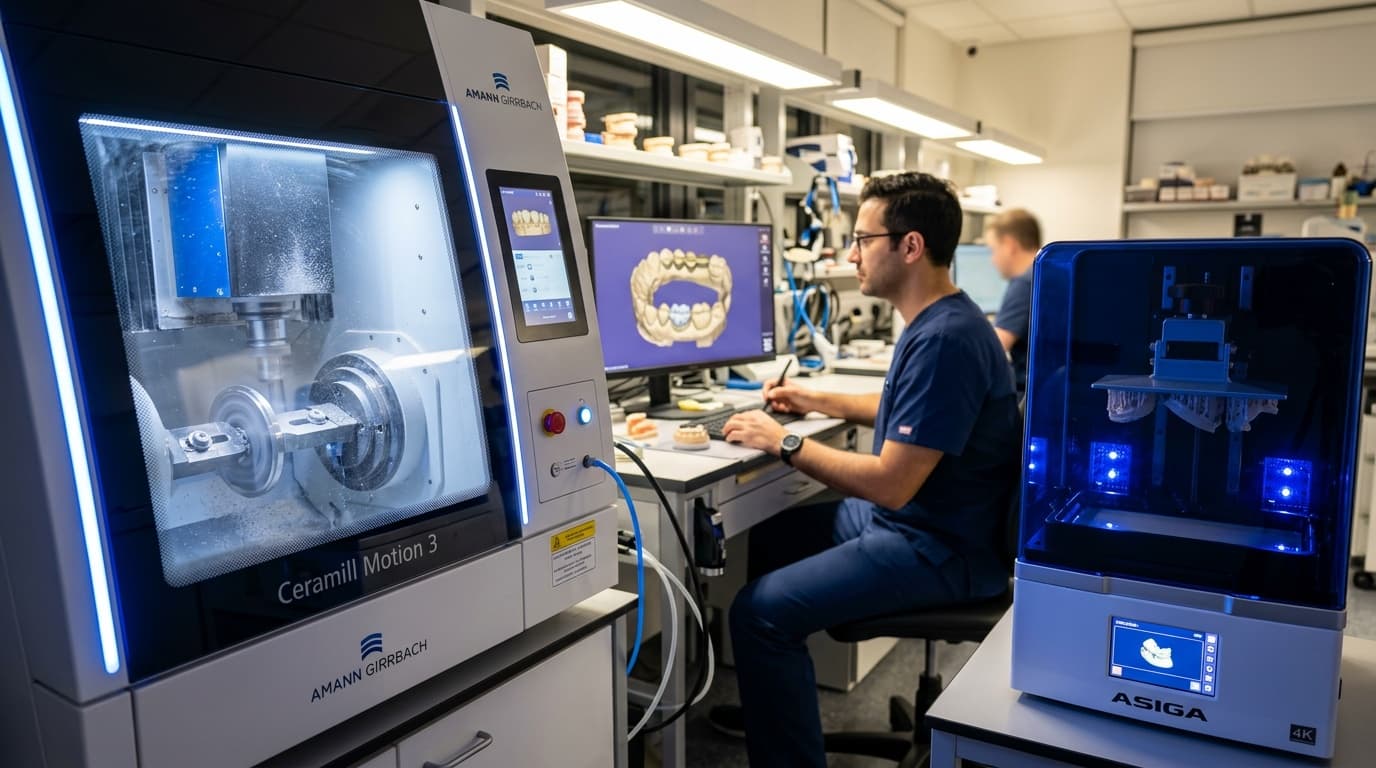
CNC-freesimine ja 3D-printimine ei konkureeri: koos kasutades mitmekordistavad need labori tootmisvõimsust. Siin on, kuidas luua tõhus hübriidne töövoog.
Lühidalt
Hübriidne töövoog ühendab 5-teljelise freesimise (tsirkoonium, lõplik PMMA) ja 3D-printimise (mudelid, juhikud, ajutised) ühes digitaalses töövoos. Tulemuseks on juhtumite täielik katvus, lühendatud ajad ja optimeeritud kulud: kaks tehnoloogiat täiendavad teineteist, mitte ei välista teineteist.
Hübriidne freesimise ja 3D-printimise töövoog: kuidas integreerida kahte tehnoloogiat hambalaboris
5-teljeline freesimine ja 3D-printimine ei välista teineteist: need täiendavad üksteist. Küsimus ei ole selles, "kumba valida", vaid kuidas neid kombineerida, et katta kõik juhtumid õige materjaliga, õigel ajal ja õige hinnaga. Laborites, mis on võtnud kasutusele struktureeritud hübriidse lähenemise, on juhtumite katvus ilma töötlusjäätmeteta märkimisväärselt suurenenud võrreldes ainult ühe tehnoloogia kasutamisega (ANTLO 2024 tööstusharu andmed).
Miks on arutelu "freesimine vs 3D-printimine" nüüdseks aegunud
Kuni aastateni 2019-2020 oli võrdlus mõttekas: prinditud vaigud ei olnud veel sertifitseeritud lõplikuks intraoraalseks kasutamiseks, algtaseme printerite täpsus oli ebapiisav täppisproteeside jaoks ja masinate kulud tegid mõlema õigustamise keeruliseks.
Aastal 2025 on olukord radikaalselt muutunud. Neljanda põlvkonna vaigud 385 nm ja 405 nm printeritele on sertifitseeritud MDR 2017/745 alusel intraoraalseks kasutamiseks, saavutavad pärast järeltöötlust pinnad karedusega Ra < 1,5 µm ja tagavad paindetugevuse üle 80 MPa (standard ISO 10477). 5-teljeline freesimine seevastu on endiselt asendamatu paagutatud tsirkooniumi, lõplikeks töödeks mõeldud suure tihedusega PMMA ja metallkeraamiliste konstruktsioonide puhul.
Asi on selles, et igal tehnoloogial on optimaalne kasutusala, mis ei kattu täielikult teisega. Labor, mis kasutab ainult freesimist, maksab kalleid kettaid ka lihtsate geomeetriate eest. Labor, mis kasutab ainult 3D-printimist, ei saa toota tsirkooniumist või freesitud PMMA-st lõplikke konstruktsioone. Need, kes on sellest aru saanud ja loonud hübriidse töövoo, toodavad rohkem, paremini ja vähemate jäätmetega.
Rakenduste kaart: kes mida teeb
Esimene asi, mis hübriidses töövoos tuleb kindlaks teha, on jaotusmaatriks: milline tehnoloogia on iga tüüpi toote jaoks optimaalne?
| Toode | 5-teljeline freesimine | 3D-printimine | Märkused |
|---|---|---|---|
| Monoliitsed tsirkooniumkroonid | ✅ Esmane | ❌ | Ükski vaik ei saavuta tsirkooniumi omadusi |
| Tsirkooniumsillad | ✅ Esmane | ❌ | Ühendused ≥ 9 mm² nõuavad freesimist |
| Pikaajalised ajutised PMMA-d | ✅ Esmane | ⚠️ Teisene | Freesitud on parem > 6-kuuliseks kasutamiseks |
| Lühiajalised ajutised PMMA-d (< 3 kuud) | ⚠️ Teisene | ✅ Esmane | Prinditud on kiirem ja odavam |
| Uuringumudelid | ❌ | ✅ Esmane | 3D-printimine vähendab ühikuhinna < 2 €-ni |
| Kirurgilised juhikud | ❌ | ✅ Esmane | Sertifitseeritud vaigud, keerulised geomeetriad |
| Koormus kohe (fikseeritud protees) | ✅ Esmane | ⚠️ | Freesitud PMMA koheseks vastupidavuseks |
| Termoplastilised kaped | ❌ | ✅ Esmane | Prinditud mudel + termoformimine |
| Toronto Bridge (struktuur) | ✅ Esmane | ❌ | Ainult freesimine lõplike täiskaare konstruktsioonide jaoks |
| Hambakaitsed / oklusaalsed lahased | ⚠️ | ✅ Esmane | Prinditud kõvad vaigud, suurepärane sobivus |
| Kohandatud abutmentid (tsirkoonium/titaan) | ✅ Esmane | ❌ | Kriitilised submillimeetrised tolerantsid |
| Füüsilised virtuaalsed vaha-upid | ❌ | ✅ Esmane | Diagnostilised mudelid odavast vaigust |
Jaotusmaatriks ei ole fikseeritud: seda tuleb üle vaadata iga 6-12 kuu tagant, kuna 3D-printimise materjalid paranevad. Näiteks hübriidsed komposiitvaigud printimiseks vähendavad üha enam freesitud PMMA-de ruumi lühiajaliste ajutiste tööde jaoks.
Hübriidne töövoog: kuidas see praktikas toimib
Hästi struktureeritud hübriidne töövoog ei ole kahe eraldi töövoo summa. See on ühtne digitaalne töövoog, millel on hargnemispunkt, mis määratakse kindlaks valmistise tüübi, mitte harjumuse või masina saadavuse järgi.
1. samm – faili hankimine ja juhtumi analüüs
Kõik algab samast punktist: STL- või OBJ-fail suusisesest skaneeringust (või kipsmudeli skaneeringust, kui töövoog on hübriidne ka kliinilisel poolel). Selles etapis analüüsitakse:
- Vajalik restauratsiooni tüüp → määrab tootmistehnoloogia
- Näidustatud materjal → kinnitab tehnoloogilise valiku
- Kiireloomulisus → mõjutab prioriteeti tootmisjärjekorras
- Seotud juhtumid → nt lõplik kroon, mis nõuab ka mudelit ja ajutist šablooni ajutise restauratsiooni jaoks
2. samm – ühtne CAD-projekteerimine
CAD-fail projekteeritakse ainult üks kord, koos kõigi seotud valmististega. Kui juhtum hõlmab lõplikku tsirkooniumkrooni + antagonistlikku mudelit + ajutist restauratsiooni, genereeritakse kolm faili tarkvaras paralleelselt. Eelis traditsioonilise järjestikuse töövoo ees on tohutu: kahekordne projekteerimisetapp elimineeritakse ja failid on juba õiges geomeetrilises vastavuses.
3. samm – tehnoloogiline hargnemine
Siin toimub eraldamine:
- Freesimiseks (tsirkoonium, suure tihedusega PMMA, implantaatide struktuurid) mõeldud failid paigutatakse kettale ja saadetakse CNC-järjekorda.
- 3D-printimiseks (mudelid, šabloonid, vaigust ajutised restauratsioonid, hambakaitsmed) mõeldud failid orienteeritakse ja toetatakse lõikamistarkvaras ning saadetakse printeri järjekorda.
Hästi varustatud laboris töötavad mõlemad järjekorrad paralleelselt. 5-teljeline freesimine on tavaliselt ajaline kitsaskoht (tsirkooniumkroon nõuab 30–50 minutit tegelikku töötlemist), samas kui 3D-printimine suudab toota mitu valmistist partiidena 90–180 minutiga.
4. samm – diferentseeritud järeltöötlus
Järeltöötlus on punkt, kus kaks töövoogu erinevad kõige rohkem ja kus peitub enamik vigu laborites, mis improviseerivad:
Freesimine → järeltöötlus:
- Kettalt eemaldamine ja jääkide puhastamine (pihusti, ultraheli)
- Paagutamine (tsirkooniumi puhul: standardtsükkel 1500°C / 8-10h või kiire paagutamine 1580°C / 2h)
- Keraamika või glasuurimine (kui ette nähtud)
- PMMA käsitsi poleerimine
3D-printimine → järeltöötlus:
- Pesemine isopropüülalkoholis või spetsiaalses lahuses (IPA 96%, 10-15 min ultrahelipesuris)
- UV-järeltöötlus (405 nm, 5-10 min 60°C juures vastavalt tootja tehnilisele andmelehele)
- Tugede eemaldamine ja viimistlemine
- Mõõtmete kontroll
Prinditud vaikude järeltöötlus on kriitiline ja sageli alahinnatud samm. Ebapiisav järeltöötlus jätab polümeriseerimata monomeeride jäägid, mis võivad põhjustada suusiseseid kõrvaltoimeid. Vastavalt standardile ISO 10477 ja MDR-sertifitseeritud tootjate tehnilistele andmelehtedele peab konversiooni aste olema ≥ 85% enne kliinilist kasutamist. Kasuta alati konkreetse vaigu jaoks ettenähtud parameetreid, mitte üldisi parameetreid.
5. samm – kvaliteedikontroll ja tarnimine
Hübriidses töövoos hõlmab lõplik kvaliteedikontroll valmististe vahelise interaktsiooni kontrollimist: kas freesitud kroon sobib prinditud mudelile õigesti? Kas prinditud ajutine restauratsioon on oklusioonis antagonistiga? See ristkontroll on võimalik ainult siis, kui failid on 2. sammus ühtselt projekteeritud.
Praktiline näide
Tüüpiline näide: täiskaare juhtum, mis saabus kiireloomulisena ülekoormatud laborisse: implantaadid 2-5 (5 elementi), lõplik restauratsioon monoliitsest 4Y tsirkooniumist, vajadus kohese ajutise restauratsiooni järele, mis tuleb tarnida 48 tunni jooksul, et hambaarst saaks koormuse paigaldada.
Traditsioonilise ühe tehnoloogia töövooga oleks valik olnud kas freesida kõik (tsirkoonium + PMMA ajutine restauratsioon), koormates masinat üle, või hallata tükke järjestikku, kaotades väärtuslikku aega.
Hübriidse töövooga hallati juhtumit paralleelselt:
- 5-teljeline freesimine → lõplik 4Y tsirkooniumstruktuur (Shofu BioHPZ ketas, kiire paagutamise tsükkel)
- 3D-printimine → sertifitseeritud PMMA-sarnane vaigust ajutine restauratsioon + hambaarsti jaoks põhimudel
Nii saab ajutine restauratsioon kätte 48 tunni jooksul ja lõplik struktuur järgneb mõne päeva pärast: labor ei kaota juhtumit. See on hübriidse töövoo loogika tegelikus praktikas.
Jõudlusandmed: freesimise ja 3D-printimise võrdlus
4 kõige levinumat viga hübriidvoos
Kahe tehnoloogia olemasolu ei tähenda automaatselt hübriidvoogu. Paljudes laborites on kaks masinat olemas, kuid neid kasutatakse eraldi, ilma integratsioonita. Need on kõige sagedasemad vead, mida me näeme:
1. Failide eraldi projekteerimine kahe tehnoloogia jaoks Kui prinditud ajutise ja freesitud krooni CAD-failid ei jaga sama geomeetrilist juurt, on oklusiooni nihke oht suur. Kõige projekteerimine ühes CAD-keskkonnas on eeltingimus.
2. 3D-printimise kasutamine juhtudel, kus freesimine on kohustuslik Ükski praegune vaik ei prindi vastuvõetavaid asendusi tsirkooniumile või suure tihedusega PMMA-le pikaajaliselt. Vaikude kasutamine lõplike restauratsioonide ehitamiseks, mis nõuavad freesimist, põhjustab kliinilisi ebaõnnestumisi ja meditsiinilis-õiguslikku vastutust vastavalt MDR 2017/745-le.
3. Tootmisjärjekordade haldamise ignoreerimine Kahe paralleelselt töötava tehnoloogia puhul muutub prioriteetide haldamine kriitiliseks. Freesimise kiireloomuline juhtum, mis blokeerib 20 mudeli partii 3D-printimiseks, on pudelikael, mida saab õige ajastusega vältida.
4. Vaikude mittestandardne järeltöötlus Parameeter "päikese käes järeltöötlus" või üldise lambiga on suusiseseks kasutamiseks mõeldud vaikude puhul vastuvõetamatu. Igal MDR-sertifitseeritud vaigul on spetsiifilised parameetrid, mida tuleb täpselt järgida ja dokumenteerida meditsiiniseadme jälgitavuse tagamiseks.
Vastavalt MDR 2017/745-le (I lisa, olulised ohutus- ja toimivusnõuded) peab igale eritellimusel valmistatud meditsiiniseadmele olema lisatud vastavusdeklaratsioon, mis sisaldab kasutatud materjale ja rakendatud protsessiparameetreid. See kehtib ka 3D-printimisel toodetud esemete kohta: järeltöötluse parameetrid tuleb registreerida ja säilitada vähemalt 10 aastat.
Hübriidvoo majanduslik eelis
Majanduslik argument on sageli see, mis veenab lõplikult skeptilisi laboreid. Võrdleme kolme stsenaariumi keskmise labori jaoks, mis toodab 80 toodet kuus:
| Stsenaarium | Tehnoloogia | Materjali maksumus/toode | Keskmine aeg | Juhtumite katvus |
|---|---|---|---|---|
| Ainult freesimine | CNC 5 teljega | Kõrge (kettad €30-150) | 4-10h/tükk | ~65% juhtudest |
| Ainult 3D-printimine | FDM/DLP | Madal (vaik €0,5-5) | 2-4h/partii | ~50% juhtudest |
| Hübriidvoog | Mõlemad | Optimeeritud tüübi järgi | Paralleelselt | ~95% juhtudest |
Hübriidvoog ei vähenda kulusid poole võrra: see optimeerib neid kategooriate kaupa. 20 õppemudeli printimine freesimise asemel vähendab tüki hinda ~€15-lt ~€2-le. Tsirkooniumstruktuuri freesimine printimise asemel tagab dokumenteeritud kliinilise pikaealisuse kuni 15 aastat (vastavalt uuringule, mis avaldati ajakirjas Journal of Prosthetic Dentistry, 2022, 312 monoliitse tsirkooniumkrooni kohta, mida jälgiti 10 aastat, ellujäämismääraga 96,8%).
Tegelik kasu on juhtumite katvuses: laboril, mis haldab 95% nõudmistest sisemiselt, ilma allhankeid tegemata või keerulisi juhtumeid tagasi lükkamata, on struktuurne konkurentsieelis.
Kontrollnimekiri oma hübriidvoo hindamiseks
Enne hübriidvoo kasutuselevõtu või optimeerimise kaalumist kontrolli neid punkte:
- Kas sul on kirjalik jaotusmaatriks, mis määrab, milline tehnoloogia mida toodab?
- Kas CAD-failid projekteeritakse ühes keskkonnas kõigi juhtumiga seotud toodete jaoks?
- Kas tootmisjärjekordade haldamine on planeeritud, mitte impulsiivselt juhitud?
- Kas vaikude järeltöötluse parameetrid on dokumenteeritud ja jälgitud iga juhtumi puhul?
- Kas oled kontrollinud, et kasutatavad 3D-printimise vaigud on MDR 2017/745 sertifitseeritud konkreetse rakenduse jaoks?
- Kas tsirkoonium- või lõplikud PMMA-struktuurid toodetakse alati freesimisel, mitte kunagi 3D-printimisel?
- Kas lõplik kvaliteedikontroll kontrollib erinevate tehnoloogiatega toodetud esemete (nt kroon + mudel) vastastikust mõju?
- Kas oled määratlenud allhankeplaani juhtumite jaoks, mis ületavad sinu masinate võimsust?
Korduma kippuvad küsimused
Kas hübriidvoog sobib ka väikestele laboritele?
Jah, tingimusel, et sul on vähemalt üks kahest tehnoloogiast majas ja usaldusväärne partner teise jaoks. Paljud 2-4-liikmelised laborid omavad 3D-printerit mudelite ja šabloonide jaoks ning tellivad CNC-freesimise sisse. See on täielikult hübriidmudel ja see toimib hästi, kui sisseostupartner tagab sertifitseeritud ajad ja kvaliteedi.
Kui palju maksab täieliku hübriidvoo seadistamine?
5-teljeline algtaseme freespink maksab alates ~40 000-60 000 eurot, professionaalne DLP-printer 5 000-15 000 eurot. Seega algab täieliku hübriidseadistuse koguinvesteering ~50 000-80 000 eurost, millele lisanduvad CAD-tarkvara ja algmaterjalid. Paljud laborid otsustavad alustada 3D-printimisega (väiksem investeering) ja tellida freesimise sisse, kuni maht õigustab CNC ostmist.
Kas 3D-printimine võib kunagi täielikult asendada freesimist lõplike struktuuride puhul?
Lühikeses ja keskpikas perspektiivis (2025-2028) mitte. Kõige arenenumad prinditavad vaigud saavutavad paindetugevuse 100-120 MPa, võrreldes freesitud 3Y tsirkooniumi 900-1200 MPa-ga. Lõplike intraoraalsete struktuuride puhul implantaatidel või tagumistel tugihammastel jääb freesimine asendamatuks. Uued materjalid, nagu prinditavad tsirkooniumid DLP jaoks (veel Euroopas eksperimentaalses faasis), võivad keskpikas perspektiivis olukorda muuta.
Kuidas hallatakse meditsiiniseadmete jälgitavust hübriidvoos?
Igal tootel – olenemata tootmistehnoloogiast – peab olema täielik dokumentatsioon: kasutatud materjal (partii numbriga), rakendatud protsessi parameetrid, vastutav operaator, tootmiskuupäev. Hübriidvoos peab see dokumentatsioon olema järjepidev ja tsentraliseeritud, mitte hallatud eraldi kahe tehnoloogia jaoks.
Kas Dentra saab toetada laboreid, kellel on ainult üks kahest tehnoloogiast?
Jah, projekteerimise osas. Dentra projekteerib juhtumi failid, nii freesitavad kui ka prinditavad, ja toimetab need sulle 24 töötunni jooksul: toodad oma masinaga ja teise tehnoloogia jaoks toetud partnerlaborile. Lehel dentra.it laed üles STL-failid, näed hinda enne kinnitamist ja jälgid tellimuse olekut.

Omanik ja tehniline juht — Dentra
Teise põlvkonna hambatehnik, kes on spetsialiseerunud hambaravi CAD/CAM-ile, 5-teljelisele freesimisele ja Toronto Bridge'i disainile. Alates 2017. aastast juhib ta Dentra digitaalset ümberkujundamist.



