
 AI
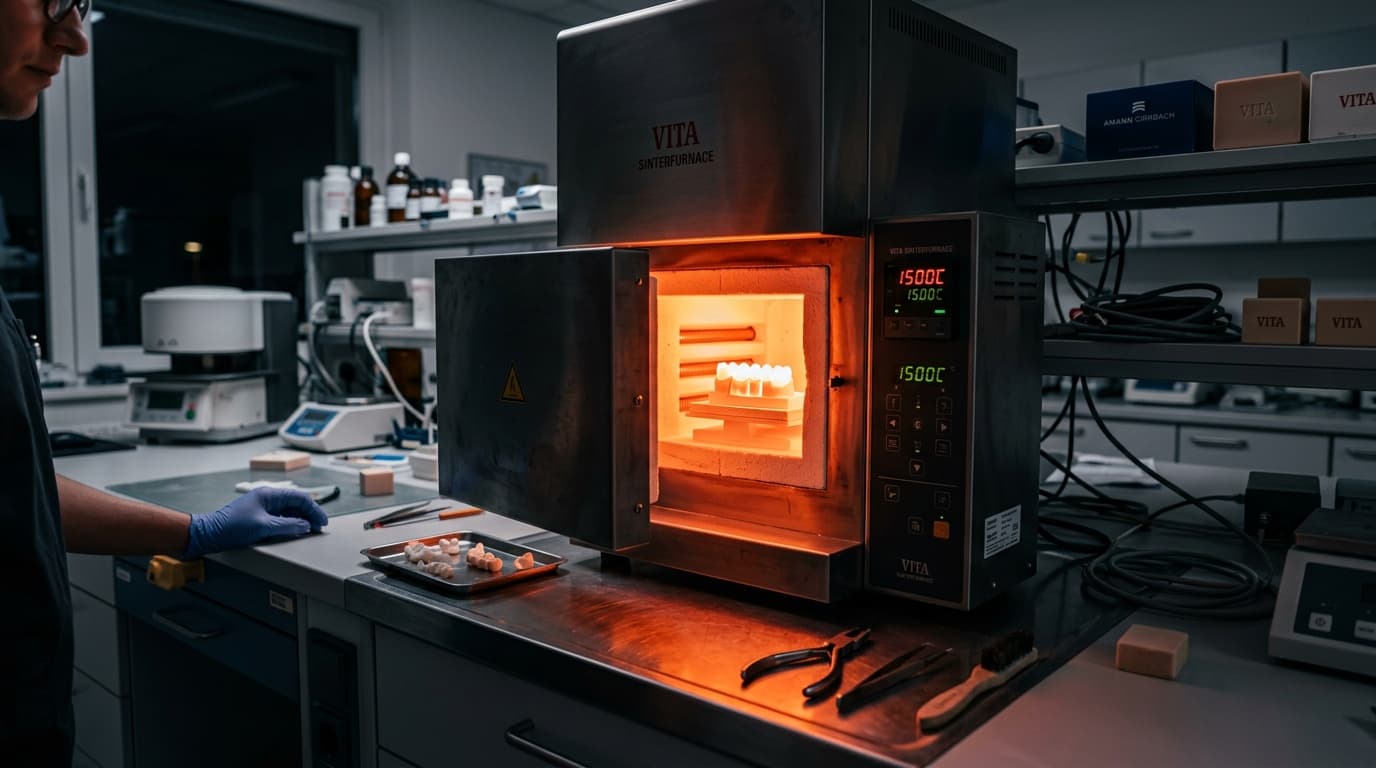
Tsirkooniumi paagutamine: ajad, temperatuurid ja mõõtmete kahanemine
Ahjust valmis proteesini: kuidas temperatuur, kuumutusrambid ja suurendustegur mõjutavad paagutatud tsirkooniumi täpsust. Tehniline juhend reaalsete andmetega.
Lühidalt
Tsirkooniumi paagutamine toimub vahemikus 1450–1600 °C lineaarse kahanemisega 20–25%, mis sõltub koostisest. Kuumutusrampide või CAD-suurendusteguri vale haldamine tekitab marginaalvigu, mis ületavad 120 µm, tühistades freesimise täpsuse. Iga muutuja kontroll on kvaliteetsete kroonide ja sildade jaoks hädavajalik.
Paagutamine on etapp, mis muudab eelsinterdatud tsirkooniumi – mida on lihtne freesida, peaaegu kriidine – tehniliseks keraamikaks, mille tugevus on kuni 1200 MPa. See on ka etapp, kus kõige rohkem kroone kaotatakse välditavate vigade tõttu.
Mõõtmete kahanemist 20–25% tuleb ette näha juba CAD-faasis: kui suurendustegur ei ole konkreetses ketaste partiis õigesti kalibreeritud, on oht, et täiuslikult freesitud kroon osutub pärast põletamist liiga laiaks või liiga kitsaks. Ja pikkade sildade puhul viga mitmekordistub.
Selles tehnilises juhendis analüüsime iga muutujat: temperatuure, termilisi rampe, ahju atmosfääri, anisotroopset kahanemist ja mõõtmete kontrolli pärast paagutamist.
Miks tsirkoonium kahaneb – ja kui palju
Hambaravis kasutatav tsirkoonium toodetakse eelsinterdatud (osaliselt tihendatud) plokkide või ketastena: kristallstruktuur on juba orienteeritud, kuid osakesed ei ole veel täielikult seotud. See poorne olek võimaldab freesimist standardtööriistadega, ilma et freesid liigselt kuluksid.
Kõrgel temperatuuril paagutamise käigus sulavad ZrO₂ osakesed omavahel tahkes olekus aatomite difusiooni teel, eemaldades jääkpoorsuse ja suurendades tihedust umbes 3,0 g/cm³ (eelsinterdatud) kuni umbes 6,05–6,10 g/cm³ (paagutatud).
See tiheduse suurenemine toob kaasa mahu vähenemise, mis lineaarsel tasandil on:
- 3Y-TZP tsirkoonium (kõrge tugevus): lineaarne kahanemine ~20–22%
- 4Y-PSZ ja 5Y-PSZ tsirkoonium (kõrge läbipaistvus): lineaarne kahanemine ~22–25%
- Mitmekihiline tsirkoonium: kahanemine varieerub tsooniti, üldiselt 20–23%
Ajakirjas Dental Materials avaldatud uuringu (Stawarczyk et al., 2022) kohaselt võib kahanemise varieeruvus sama tootja erinevate partiide vahel ulatuda 1,2%-ni, mis on piisav, et tekitada kliiniliselt olulist marginaalset lahknevust, kui seda ei kompenseerita.
CAD-suurendustegur ei ole universaalne fikseeritud väärtus. Iga tootja sertifitseerib oma väärtuse (tavaliselt tähistatud kui "scaling factor" või "enlargement factor") tootmispartii kohta. Kasuta alati partii sertifikaadi väärtust, mitte materjali üldist väärtust.
Paagutusahi: olulised muutujad
Kõik ahjud ei paaguta ühtemoodi. Kriitilisi muutujaid on neli:
1. Tipptemperatuur
Hambaravis kasutatava tsirkooniumi maksimaalne paagutustemperatuur on tavaliselt vahemikus 1450 °C kuni 1600 °C, enamiku tsirkooniumide optimaalne vahemik on ~1530 °C. Soovitatava piiri ületamine põhjustab:
- Ebanormaalset kristalliterade kasvu (grain growth)
- Paindetugevuse vähenemist kuni 15%
- Läbipaistmatust (kõrge läbipaistvusega klassides)
Alla piiri langemine põhjustab aga jääkpoorsust ja ebapiisavat tugevust.
2. Kütte- ja jahutusrambid
Termilisi rampe alahinnatakse sageli. Liiga kiire kuumutamine tekitab sisemisi termilisi gradiente, mis põhjustavad palja silmaga nähtamatuid mikropraod, mis avastatakse alles hiljem – sageli kliiniliste murdudena esimesel kasutusel.
Kõrgekvaliteediliste ahjude tootjate soovitatud standardrambid:
| Faas | Vahemik (°C) | Soovitatav ramp |
|---|---|---|
| Esialgne kuumutamine | 25 → 900 °C | 5–8 °C/min |
| Kiirendatud kuumutamine | 900 → 1450 °C | 8–10 °C/min |
| Hoidmine (soak) | Tipptemperatuur | 30–120 min |
| Aeglane jahutamine | 1450 → 600 °C | 3–5 °C/min |
| Lõplik jahutamine | 600 → 25 °C | ukse vaba avamine |
Ajakirjas Journal of the European Ceramic Society (Zhang & Lawn, 2023) avaldatud uuring näitas, et tsirkooniumsillad, mida jahutati kriitilises faasis 1450–600 °C rampidega üle 8 °C/min, näitasid murdumiskindluse vähenemist 12% võrreldes aeglaselt jahutatud proovidega.
3. Ahju atmosfäär
Tsirkooniumi paagutamine toimub õhuatmosfääris – erinevalt titaanist, mis nõuab inertset keskkonda. Kuid ahju siseõhu puhtus on oluline: orgaanilised saasteained või metalliaurud võivad muuta mitmekihilise tsirkooniumi värvust, eriti juba värviliste vedelikega toonitud emakakaela piirkondades.
4. Tugi ja paigutus
Tooriku paigutus alumiiniumoksiidi alusele (helmed või tihvtid) mõjutab kahanemist. Pikad sillad tuleb toetada mitmest punktist, et vältida väändumist (gravitatsioonist tingitud moonutust) termilise tipu faasis, kui materjal on plastiline.
4 või enama elemendiga sillad tuleb alati paigutada horisontaalselt, toetades iga ühenduse alt. Vaid 0,3 mm kõrvalekalle väändumise tõttu muudab detaili ilma ümbertegemiseta sobimatuks. Kasuta alati meditsiinilise kvaliteediga alumiiniumoksiidi aluseid ühtlase ristlõikega graanulitega.
Anisotroopne kokkutõmbumine: probleem, millest keegi ei räägi
Kui räägitakse 20–25% kokkutõmbumisest, peetakse silmas keskmist isotroopset kokkutõmbumist. Tegelikult tekitab eelpaagutatud plokkide sisemine struktuur – mis on isostaatilise pressimise tulemus – veidi erineva kokkutõmbumise kolmes ruumilises suunas (X, Y, Z).
Kokkutõmbumise anisotroopia on telgede vahel tavaliselt suurusjärgus 0,3–0,8%, mis muutub oluliseks järgmiste puhul:
- Keerulise asümmeetrilise geomeetriaga restauratsioonid
- Mittetsirkulaarse ristlõikega ühendustega sillad
- Täiskaare struktuurid, kus pikitelg langeb kokku eelistatud pressimissuunaga
Ajakirja International Journal of Prosthodontics (Preis et al., 2021) andmetel võivad üle 40 mm pikkuste sildade puhul detaili nihkumine ketta pressimissuunast põhjustada täiendavaid vigu kuni 80 µm võrreldes marginaalse kohandamise kriitilise tasapinnaga.
Seda aspekti saab hallata, orienteerides süstemaatiliselt pikad struktuurid vastavalt tootja deklareeritud pressimissuunale, teave, mis on leitav partii tehnilisest dokumentatsioonist – mida kahjuks harva loetakse.
CAD-i suurendustegur: kuidas seda kalibreerida
CAD-tarkvara genereerib freesimisfaili suurendusteguriga, mis kompenseerib oodatava kokkutõmbumise. Tüüpiline väärtus on umbes 1,22–1,26 (st detail freesitakse 22–26% suuremana, et pärast paagutamist õigete mõõtmeteni tagasi pöörduda).
Kuidas tegurit kontrollida ja kalibreerida:
- Freesi proovirõngas (täpse sise- ja välisläbimõõduga silinder, mille tarnib tarkvara tootja või mis on valmistatav kohapeal)
- Paaguta ahjus standardse termoprofiiliga
- Mõõda paagutatud proovi mõõtmed digitaalse mikromeetriga (resolutsioon 0,001 mm)
- Arvuta tegelik kokkutõmbumine:
kokkutõmbumine = (värske_mõõt - paagutatud_mõõt) / värske_mõõt × 100 - Korrigeeri tegurit tarkvaras vastavalt
Seda protsessi tuleb korrata iga kord, kui muutub:
- Plokkide/ketaste tootja
- Partii (kui sertifitseeritud erineva teguriga)
- Ahi (või termoprofiil)
Kiirpaagutamine (Speed Sintering): kas see on seda väärt?
Viimastel aastatel on ahjude tootjad turule toonud kiirpaagutamise (speed sintering või high-speed sintering) profiilid, mis lühendavad tsükli standardsetelt 8–10 tunnilt 2–3 tunnile. Tehnoloogia põhineb palju agressiivsematel kuumutamisrampidel ja väikeste kambritega ahjudel (ühe- või kahepesalised).
Eelised:
- Kohaletoimetamine samal päeval (kohene koormus, kiirjuhtumid)
- Tootmisvoo optimeerimine
Dokumenteeritud piirangud:
Ajakirjas Dental Materials Journal (Inokoshi et al., 2021) avaldatud võrdleva uuringu kohaselt näitavad kiirpaagutatud tsirkooniumid:
| Omadus | Standardpaagutamine | Kiirpaagutamine | Δ |
|---|---|---|---|
| Paindetugevus (MPa) | 1.180 ± 45 | 1.090 ± 62 | −7,6% |
| Vickersi kõvadus (GPa) | 12,8 | 12,1 | −5,5% |
| Pinna karedus Ra (µm) | 0,42 | 0,58 | +38% |
| Lineaarne kokkutõmbumine (%) | 21,3 | 21,6 | +0,3% |
Tugevuse vähenemine 7–8% on statistiliselt oluline, kuid kliiniliselt vastuvõetav üksikute tagumiste restauratsioonide puhul. See muutub kriitiliseks teguriks mitmeosaliste sildade ühenduste puhul, kus oklusaalsed stressipiigid juba proovile panevad materjali piire.
Reserveeri kiirpaagutamine eranditult tsirkooniumist ajutistele ja üksikutele tagumistele kroonidele, mitte kunagi kolme või enama elemendiga sildadele või implantaatidele kruvitud struktuuridele. Vähenenud tugevus ühendustel ei ole ajasäästu väärt.
Kvaliteedikontroll pärast paagutamist
Mõõtmete kontroll pärast paagutamist on viimane kaitseliin enne keraamimist (või monoliitsete tööde üleandmist). Standardkontrollid, mida tasub süstemaatiliselt teha:
1. Kohandamine 3D-prinditud mudelile Paagutatud toode asetatakse digitaalsele mudelile (prinditud sertifitseeritud vaigust), et hinnata:
- Marginaalne vahe (eesmärk: < 120 µm, optimaalne < 80 µm)
- Aksiaalne kohandamine
- Kontaktpunkt külgnevate hammastega
2. Mõõtmine optilise sondi või mikro-CT-ga (kriitiliste juhtumite puhul) Täiskaare implantaatide või 4+ elemendiga sildade puhul tagab kontroll optilise sondi või mõõteskanneriga moonutuste tuvastamise, mis palja silmaga pole nähtavad.
3. Visuaalne kontroll kaldvalguses 45° nurga all paagutatud pinnale suunatud kaldvalgus paljastab pinna praod, lisandid ja anomaalsed läbipaistmatud alad – sageli saastumise või vale termotsükli märk.
Kokkuvõttev tabel: paagutamisparameetrid tsirkooniumi klassi järgi
| Klass | Tipptemperatuur | Hoidmisaeg | Lineaarne kokkutõmbumine | Maksimaalne tõusukiirus | Näidustus |
|---|---|---|---|---|---|
| 3Y-TZP | 1.480–1.530 °C | 30–60 min | 20–22% | 8 °C/min | Tagumised struktuurid, ühendused |
| 4Y-PSZ | 1.500–1.580 °C | 60–90 min | 22–24% | 6 °C/min | Eesmised, kõrge esteetikaga |
| 5Y-PSZ | 1.530–1.600 °C | 90–120 min | 23–25% | 5 °C/min | Monoliitsed eesmised, kõrge läbipaistvus |
| Mitmekihiline | 1.500–1.560 °C | 60–90 min | 20–23% | 6 °C/min | Eesmised/tagumised gradueeritud |
Korduma kippuvad küsimused
Kui kaua kestab keskmine standardne paagutamistsükkel?
Täielik tsükkel konservatiivsete tõusudega (6–8 °C/min) ja 60-minutilise leotamisajaga kestab koos jahutamisega 8–12 tundi. Professionaalsed ahjud võimaldavad programmeerida öise tsükli, nii et paagutatud detail on hommikul valmis.
Mis juhtub, kui sama detaili paagutatakse mitu korda?
Uuesti paagutamine võib olla vajalik pärast värvilahuste lisamist (kromaatiline kihistamine). Enamik tsirkooniumoksiide talub kuni 3 tsüklit ilma mehaaniliste omaduste olulise kadumiseta. Edasi täheldatakse terade ebanormaalset kasvu ja vastupidavuse vähenemist. Iga lisatsükkel tuleb dokumenteerida MDR-i jälgitavuse eesmärgil.
Miks on paagutatud kroon oodatust heledama tooniga?
Paagutamine võib värvilahuste kromaatilisust veidi muuta, eriti 5Y kõrge läbipaistvusega tsirkooniumoksiidide puhul. Mõned tootjad pakuvad oma võrdlusahjudele spetsiifilisi värvikompensatsiooni juhendeid (shade correction charts). Ahju kolorimeetriline kalibreerimine on sageli tähelepanuta jäetud samm.
Kas asukoht ahjus mõjutab tulemust?
Jah, oluliselt. Kambri keskosa on kõige stabiilsem termiline tsoon. Seinte või kütteelementide lähedale paigutatud detailid võivad kogeda ±20–30 °C temperatuurigradiente, mis on piisavad kohaliku kokkutõmbumise muutmiseks. Uue põlvkonna professionaalsed ahjud kompenseerivad seda mitmetsooniliste reguleerimissüsteemidega.
Kas ma saan kasutada sama paagutamisprofiili erinevate tootjate jaoks?
Ei. Iga tootja sertifitseerib oma optimaalse profiili. Tootja A profiili rakendamine Tootja B materjalile on üks sagedasemaid marginaalsete lahknevuste ja varajaste murdude põhjuseid, mis on dokumenteeritud esimesel teenindusaastal. Hoia iga kasutatava materjali jaoks eraldi profiile, mis on arhiveeritud kvaliteedijuhtimissüsteemis.
Järeldused ja järgmised sammud
Paagutamine ei ole "automaatne küpsetamine": see on füüsikalis-keemiline protsess mitme muutujaga, mis määravad taastamise lõpliku kvaliteedi. Tipptemperatuur, termilised tõusud, partiile kalibreeritud suurendustegur, ahju paigutus ja paagutamisjärgne mõõtmete kontroll on sammud, mis teevad vahet 60 µm marginaalse vahega krooni ja sobimatu krooni vahel.
Meetod seisneb nende parameetrite standardiseerimises iga materjali-ahju-tarkvara kombinatsiooni jaoks, valideeritud profiilidega, mida uuendatakse iga partii vahetusega. See on kliendile nähtamatu töö, kuid just see tagab tulemuse järjepidevuse.
Kui juhid laborit ilma CAD-disainerita või oled ülekoormatud, projekteerib Dentra kroone, sildu ja implantaatide struktuure ning toimetab faili sulle 24 töötunni jooksul, valmis freesimiseks: paagutamise teeb sinu labor või partnerlabor, kasutades oma partii suurendustegurit. Uuri, kuidas see töötab dentra.it.

Omanik ja tehniline juht — Dentra
Teise põlvkonna hambatehnik, kes on spetsialiseerunud hambaravi CAD/CAM-ile, 5-teljelisele freesimisele ja Toronto Bridge'i disainile. Alates 2017. aastast juhib ta Dentra digitaalset ümberkujundamist.



