
 AI
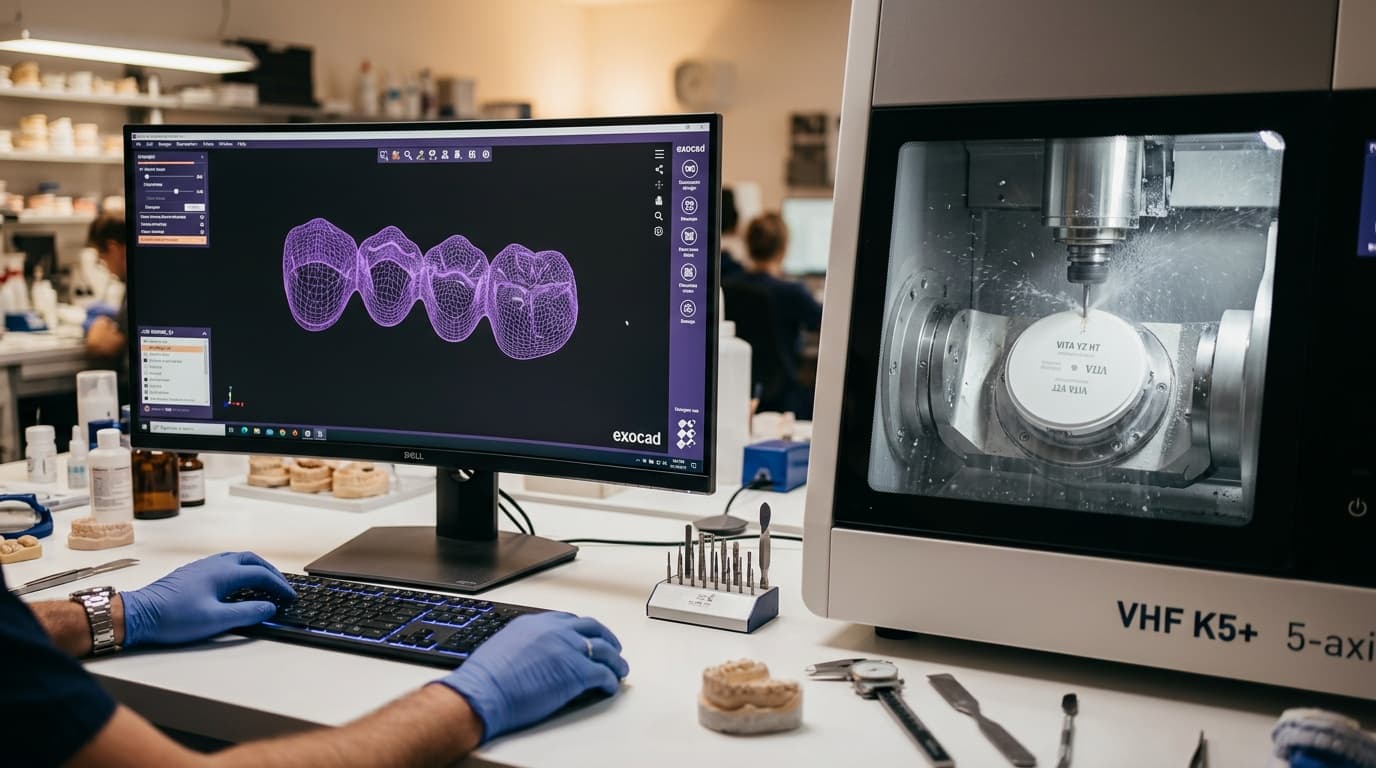
CAD/CAM töövoog laboritele: kuidas optimeerida iga etappi
STL-failist tarneni: kuidas luua laboris tõhus CAD/CAM töövoog, et vähendada vigu, seisakuid ja materjalikadu. Praktiline juhend koos reaalsete andmetega.
Lühidalt
Optimeeritud CAD/CAM töövoog laboris vähendab tootmisaega 30–40%, alandab materjalikadu ja parandab lõplikku täpsust. Kriitilised etapid on: digitaalne andmete kogumine, CAD-disain, intelligentne nesting, freesimine/printimine ja viimistlus. Iga etapi optimeerimine on erinevus kasumliku labori ja raskustes oleva labori vahel.
Halvasti struktureeritud CAD/CAM-töövoog ei ole ainult aegluse probleem: see on vaikne marginaalikadu iga üksiku töö puhul. Hea uudis on see, et üksikute etappide optimeerimine – ilma et peaks tingimata investeerima uutesse masinatesse – võib vähendada tootmisaega 30–40% ja drastiliselt vähendada materjalikadu.
See juhend analüüsib hambaravi labori digitaalse töövoo kuut kriitilist etappi, tuues välja kõige levinumad kriitilised punktid ja konkreetsed lahendused, mis tõesti toimivad.
Miks töövoog on olulisem kui masin
See on sageli nähtav viga: labor investeerib uusimasse freesimismasinasse või ülitäpsesse 3D-printerisse, kuid jätkab tööd samade protsessidega nagu varem. Tulemus? Masin töötab 50% potentsiaalist, tarneajad ei parane ja ühiku hind jääb kõrgeks.
Ajakirjas Dental Materials Journal (2023) avaldatud andmete kohaselt sõltub CAD/CAM-restauratsioonide kliiniliste tulemuste varieeruvus 61% ulatuses protsessi parameetritest (skaneerimine, disain, freesimisparameetrid) ja ainult 39% ulatuses materjali omasest kvaliteedist. Teisisõnu: see, kuidas tööd tehakse, kaalub üles selle, mida kasutatakse.
Järgnevalt kaardistame iga üksiku protsessi etapi, et mõista, kus aega kaotatakse ja kus tekivad ümbertöötamised.
CAD/CAM-töövoo 6 etappi ja kuidas neid optimeerida
1. Digitaalne hankimine: algfail teeb kõik
CAD/CAM-töövoog algab alati digitaalse failiga – olgu see pärit kabineti intraoraalsest skannerist, füüsilise jäljendi skaneerimisest või laboris skaneeritud kipsmudelist.
Kõige sagedasem probleem: STL-failid skaneerimislünkadega, ebapiisav resolutsioon tservikaalsetes piirkondades või peegeldusartefaktid igemel. Defektne fail sunnib CAD-tehnikut anatoomiat "ära arvama" ja iga subjektiivne otsus selles etapis võimendub edaspidi.
Kuidas optimeerida:
- Määratle kabinetiga minimaalne skaneerimisprotokoll: vähemalt kolm kattuvat skaneeringut (ülemine kaar, alumine kaar, oklusioon), tservikaalse marginaali võtmine vähemalt 2 mm subgingivaalselt.
- Laboris skaneeri kipsmudeleid alati resolutsiooniga ≥ 25 µm eesmiste restauratsioonide puhul ja ≥ 50 µm tagumiste puhul (parameeter on kontrollitav lauaskanneritel, näiteks 3Shape D2000).
- Kinnita iga sisendfail võrgukontrolli tarkvaraga enne selle avamist CAD-is: isegi tasuta võrgumudelite vaatur tuvastab augud ja normaalide inversioonid vähem kui 30 sekundiga.
Standard ISO 12836:2015 määratleb nõuded hambaravi mudelite skaneerimissüsteemide täpsusele. Sertifitseeritud labor peaks dokumenteerima oma skanneri täpsuse vähemalt kord aastas kalibreeritud prooviga – praktika, mis on Itaalias veel vähe levinud, kuid mida nõutakse MDR 2017/745 vastavuse seisukohalt.
2. CAD-disain: kus otsustatakse lõplik kvaliteet
CAD-etapp on töövoo süda. Siin määratletakse paksused, ühendused, oklusioonianatoomia ja tservikaalne sobivus. See on ka etapp, mis on kõige rohkem operaatori varieeruvusele alluv.
Kriitilised parameetrid, mida sageli tähelepanuta jäetakse:
| Parameeter | Soovitatav väärtus | Levinud viga |
|---|---|---|
| Minimaalne tsirkooniumi 3Y paksus (struktuuriline) | ≥ 0,5 mm | Esteetika tõttu vähendamine |
| Minimaalne tsirkooniumi 5Y paksus (monoliitne) | ≥ 1,0 mm (eesmine), ≥ 1,5 mm (tagumine) | Aladimensioonimine |
| Sillaühenduse sektsioon (tagumine) | ≥ 9 mm² | Liiga õhuke ühendus → murd |
| Sillaühenduse sektsioon (eesmine) | ≥ 7 mm² | Esteetika, mis ohverdab struktuuri |
| Tsemendivahe (kroonid hambal) | 50–80 µm | Liigne vahe → liikuvus |
| Tsemendivahe (implantaadil) | 20–30 µm | Ebapiisav vahe → raskused paigaldamisel |
Tüüpiline näide: tsemendivahe standardiseerimine 70 µm-le kõigi restauratsioonide puhul, nii hammaste kui ka implantaatide puhul. Juhul, kus on 4 krooni Nobel Biocare implantaatidel, on sobivus proovi ajal vastuvõetav, kuid mitte optimaalne. Diferentseeritud protokollidega hammaste ja implantaatide jaoks vähenevad sobivusest tingitud ümbertöötamised märgatavalt.
Kuidas optimeerida:
- Loo standardiseeritud CAD-mallid restauratsiooni tüübi järgi (monoliitne tagumine kroon, kihiline eesmine sild jne) eelnevalt seadistatud ja kliiniliselt valideeritud parameetritega.
- Kasuta disainitarkvara oklusioonianatoomia teeke lähtepunktina, mitte lõpptulemusena: kohanda alati vastavalt juhtumi individuaalsetele omadustele.
- Rakenda sisemine ülevaatuse kontrollnimekiri enne freesimisse saatmist – 5 minutit kontrolli hoiab ära 45 minutit ümbertöötamist.
3. Nesting: varjatud efektiivsus kettal
Nesting – st restauratsioonide paigutamine freesitava ketta või ploki sisse – on töövoo kõige alahinnatum etapp. Ometi mõjutab see otseselt materjali maksumust.
Hea kvaliteediga tsirkooniumketta Ø98 mm h20 hind varieerub 60 ja 120 euro vahel, sõltuvalt klassist ja tootjast. Optimeeritud pesastamisega saab sisestada 30–40% rohkem ühikuid võrreldes planeerimata käsitsi paigutusega. Keskmises laboris tähendab see igakuiselt 3–6 säästetud ketast – konkreetne kokkuhoid ilma lisainvesteeringuteta.
Kuidas optimeerida:
- Rühmitada freesimised materjali ja paksuse järgi – mitte kliinilise kiireloomulisuse järgi – ja planeerida partiifreesimise seansse üksikute asemel.
- Kasuta levinumate CAM-tarkvarade automaatset pesastamisfunktsiooni ja võrdle seda alati käsitsi pesastamisega: tarkvara pakub sageli ebaefektiivseid, kuid geomeetriliselt tõhusamaid lahendusi.
- Hoia ketta kasutamise registrit: labori keskmine efektiivsuse näitaja on väärtuslik KPI parendusvõimaluste tuvastamiseks.
4. Freesimine ja 3D-printimine: parameetrid ja ennetav hooldus
Tegelik tootmisfaas on see, kus enamik laboreid tunneb end kõige mugavamalt – "masin teeb kõik". Tegelikult on see faas, kus probleemid avalduvad kõige nähtavamalt, kuigi nende põhjused on sageli eelnevas etapis.
Peamised varieeruvuse tegurid freesimisel:
- Freeside kulumine: tsirkooniumfrees, mida on kasutatud üle 25–30 tunni (vastavalt ZirkonZahni juhistele kõvasulamfreesidele), toodab suurenenud Ra karedusega pindu, vähem teravaid ühendusi ja mikropraode riski paagutamise ajal.
- Masina kalibreerimine: isegi parimad freespingid kalduvad kasutamisel spetsifikatsioonidest kõrvale. Igakuine kalibreerimine sertifitseeritud prooviga hoiab tolerantsid proteeside taastamiseks ettenähtud ±20 µm piires.
- Ümbritsev temperatuur: PMMA vaigud ja komposiitmaterjalid on tundlikud temperatuurimuutuste suhtes. Labor, mis töötab kontrollimata temperatuuridel (alla 18°C või üle 26°C), võib näha mõõtmete muutusi kuni ±50 µm – mis on oluline sobivuse täpsuse jaoks.
3D-printimise puhul on kriitilised punktid erinevad, kuid sama konkreetsed: printimisplatvormi kalibreerimine, UV-kiirguse särituskõver ja järelkõvenemine (lambi aeg ja intensiivsus) peavad olema dokumenteeritud ja korratavad. Vastavalt Dental Materials (2022) avaldatule on järelpolümerisatsiooni varieeruvus peamine põhjus mehaaniliste omaduste erinevustele prinditud vaigu partiide vahel.
Hambaravi 3D-printimise vaikude säilivusaeg on tootmiskuupäevast 12–24 kuud, kuid nende stabiilsus väheneb oluliselt pärast pudeli avamist (keskmiselt 3–6 kuud, vastavalt Formlabs Dentali ja SprintRay tehnilistele andmelehtedele). Vananenud vaigu kasutamine on üks sagedasemaid prinditud ajutiste restauratsioonide mehaaniliste rikete põhjuseid – kuid seda tuvastatakse harva sellisena, sest probleem ilmneb nädalaid pärast tarnimist.
5. Paagutamine ja järeltöötlus: faas, mida ei saa kiirustada
Tsirkooniumi paagutamine on füüsikalis-keemiline protsess, mis ei talu otseteid. Temperatuurikõverat – kuumutamine, hoidmine ja jahutamine – tuleb täpselt järgida, et saavutada tootja poolt ettenähtud tihedus ja läbipaistvus.
| Paagutamise parameeter | Tsirkoonium 3Y | Tsirkoonium 5Y |
|---|---|---|
| Tüüpiline maksimaalne temperatuur | 1450–1500°C | 1480–1530°C |
| Hoidmisaeg | 2 h | 2–2,5 h |
| Kuumutamiskiirus | 5–10°C/min | 3–8°C/min |
| Jahutamiskiirus | ≤ 10°C/min | ≤ 8°C/min |
| Paagutamisjärgne paisumine | –20% (eelpaagutatud) | –18 kuni –20% |
20°C viga tipptemperatuuril võib vähendada 5Y tsirkooniumi läbipaistvust 15–20%, muutes restauratsiooni kliiniliselt vastuvõetamatuks esihammaste piirkonnas (allikas: Journal of Prosthetic Dentistry, 2021). Paagutusahju hooldus – eriti küpsetuspinna puhastamine ja termopaari kontroll iga 6 kuu tagant – on minimaalne investeering, millel on märkimisväärne mõju lõppkvaliteedile.
6. Viimistlus ja kvaliteedikontroll: tõehetk
Töövoo viimane miil on see, mida patsient ja hambaarst näevad. PMMA ajutise restauratsiooni poleerimine, cut-back kihi keraamika, Miyo värvidega iseloomustamine – need käsitööfaasid nõuavad aega ja neid ei saa kokku suruda ilma esteetiliste tagajärgedeta.
Kvaliteedikontrolli kontrollnimekiri, mida rakendada enne iga saadetist:
- ✅ Sobivuse kontroll mudelil (või implantaadi analoogil) – tee foto millimeetrilise sondiga
- ✅ Emakakaela servade visuaalne kontroll 10x suurendusega luubiga
- ✅ Interproksimaalsete kontaktide kontroll siidniidiga nr 00
- ✅ Oklusiooni kontroll artikulatsioonipaberiga (ühtlane märgistus, puuduvad enneaegsed kontaktid)
- ✅ Poleeritud pinna kontroll (puudub nähtav poorilisus, RA < 0,2 µm keraamika puhul)
- ✅ Märgistuse kontroll meditsiiniseadmena (MDR 2017/745): patsiendi nimi, töö kood, materjal, CE
Iga valmis restauratsiooni süstemaatiline pildistamine enne saatmist – nii oklusaalselt kui ka emakakaela poolt – võtab 3 minutit, kuid on kulla väärtusega. Tarnejärgse vaidluse korral lahendab dateeritud fotodokumentatsioon 90% vaidlustest kiiresti ja professionaalselt. See on ka hea tava nõue MDR jälgitavuse seisukohalt.
Ebaefektiivsuse tegelik hind: praktiline arvutus
Et anda konkreetne ettekujutus optimeeritud töövoo majanduslikust mõjust, vaatleme keskmist Itaalia laborit, mis toodab 80 ühikut kuus kroonide ja sildade vahel.
| Stsenaarium | Keskmine aeg ühiku kohta | Materjali raiskamine | Ümbertöötlemised kuus | Kulutatud tootmistunnid |
|---|---|---|---|---|
| Optimeerimata töövoog | 45 min | 30% ketas | 6–8 ühikut | ~65 h |
| Optimeeritud töövoog | 28 min | 10% ketas | 1–2 ühikut | ~40 h |
| Kuu kokkuhoid | −17 min/ühik | −20% raiskamine | −5 ümbertöötlemist | −25 h |
Kakskümmend kolm vaba tundi kuus ei ole ainult abstraktne number: see on võime vastu võtta 25–30 lisatööd ilma personali suurendamata või töötada iga juhtumiga väiksema surve ja suurema kvaliteediga.
ANTLO (Associazione Nazionale Titolari di Laboratorio Odontotecnico) andmetel on Itaalia labori keskmine sisemine tunnihind – arvestades personali, amortisatsiooni ja üldkulusid – vahemikus 35–55 EUR/tund. Kakskümmend viis säästetud tundi kuus võrdub 875–1375 EUR taastatud väärtusega iga kuu, ilma uutesse masinatesse investeerimata.
Korduma kippuvad küsimused
Milline CAD/CAM töövoo etapp tekitab kõige rohkem ümbertöötlemisi?
CAD-projekteerimine on etapp, kust tuleneb suurim osa ümbertöötlemistest. Kõige sagedasemad vead on tsemendi vahed, mis ei sobi toe tüübile (hammas vs. implantaat), sildade aladimensioonilised ühendused ja ebapiisava kvaliteediga skaneerimisfailide tõttu halvasti määratletud tservikaalsed marginaalid.
Kas on vaja patenteeritud CAD-tarkvara või saab kasutada avatud lahendusi?
Levinumad hambaravi CAD-tarkvarad pakuvad integreeritud anatoomia teeke ja pesastamisalgoritme, mis kiirendavad oluliselt töövoogu. Kolmandate osapoolte formaatidele ja masinatele avatumad lahendused esindavad head kompromissi paindlikkuse ja funktsionaalsuse vahel. Üldotstarbeline avatud lähtekoodiga modelleerimistarkvara ei sobi igapäevaseks hambaravi tootmiseks: neil puuduvad automaatsed kontrollid kliiniliste spetsifikatsioonide osas.
Kuidas hallata töökoormuse tippe kvaliteeti langetamata?
Struktureeri kiirabi süsteem: tuvasta, millised tööd saavad oodata järgmist partiifreesimise tsüklit ja millised vajavad absoluutset prioriteeti. Kiirabi jaoks pühendatud ketas (üksik freesimine kõrge materjalikuluga) on kliiniliselt ja majanduslikult õigustatud ainult valitud juhtudel – mitte operatiivreeglina.
Milliseid KPI-sid jälgida töövoo efektiivsuse hindamiseks?
Kolm kõige kasulikumat näitajat on: (1) igakuine ümbertöötlemise määr (ümbertöödeldud ühikud / toodetud ühikud), (2) ketta keskmine kasutus %-des, (3) keskmine aeg tellimuse vastuvõtmisest saatmiseni. Hästi struktureeritud labor peaks jääma alla 3% ümbertöötlemiste, üle 80% ketta kasutuse ja alla 3 tööpäeva üksikute kroonide puhul.
Kui palju mõjutab allhange sisemise töövoo kvaliteeti?
Kapitalimahukate etappide – freesimine, 3D-printimine, paagutamine – allhange kolmanda osapoole freesimiskeskusele võimaldab laboril keskenduda CAD-disainile ja käsitöö viimistlusele. Kvaliteet ei halvene, kui partner töötab kalibreeritud masinate ja MDR-sertifitseeritud materjalidega: vastupidi, see vabastab aega suurema lisandväärtusega etappide jaoks.
CAD/CAM töövoo optimeerimine ei ole projekt, mida tuleb korraga ette võtta: see on järkjärguline protsess. Isegi alustades ainult CAD-mallide standardiseerimisest ja partiipesastamisest, on kasu näha nädalate jooksul.
Kui sinu labor on digitaalsele ülemineku faasis või kui sul on ülekoormus ja vajad rohkem projekteerimisvõimsust, Dentra projekteerib CAD-is sinu eest: näed hinda enne kinnitamist ja saad faili 24 töötunni jooksul, valmis sinu freesimismasina või printeri jaoks. Üksikasju saad teada aadressilt dentra.it.

Omanik ja tehniline juht — Dentra
Teise põlvkonna hambatehnik, kes on spetsialiseerunud hambaravi CAD/CAM-ile, 5-teljelisele freesimisele ja Toronto Bridge'i disainile. Alates 2017. aastast juhib ta Dentra digitaalset ümberkujundamist.



