
 KI
Hybrider Workflow Fräsen + 3D-Druck: Wie du die beiden Technologien integrierst
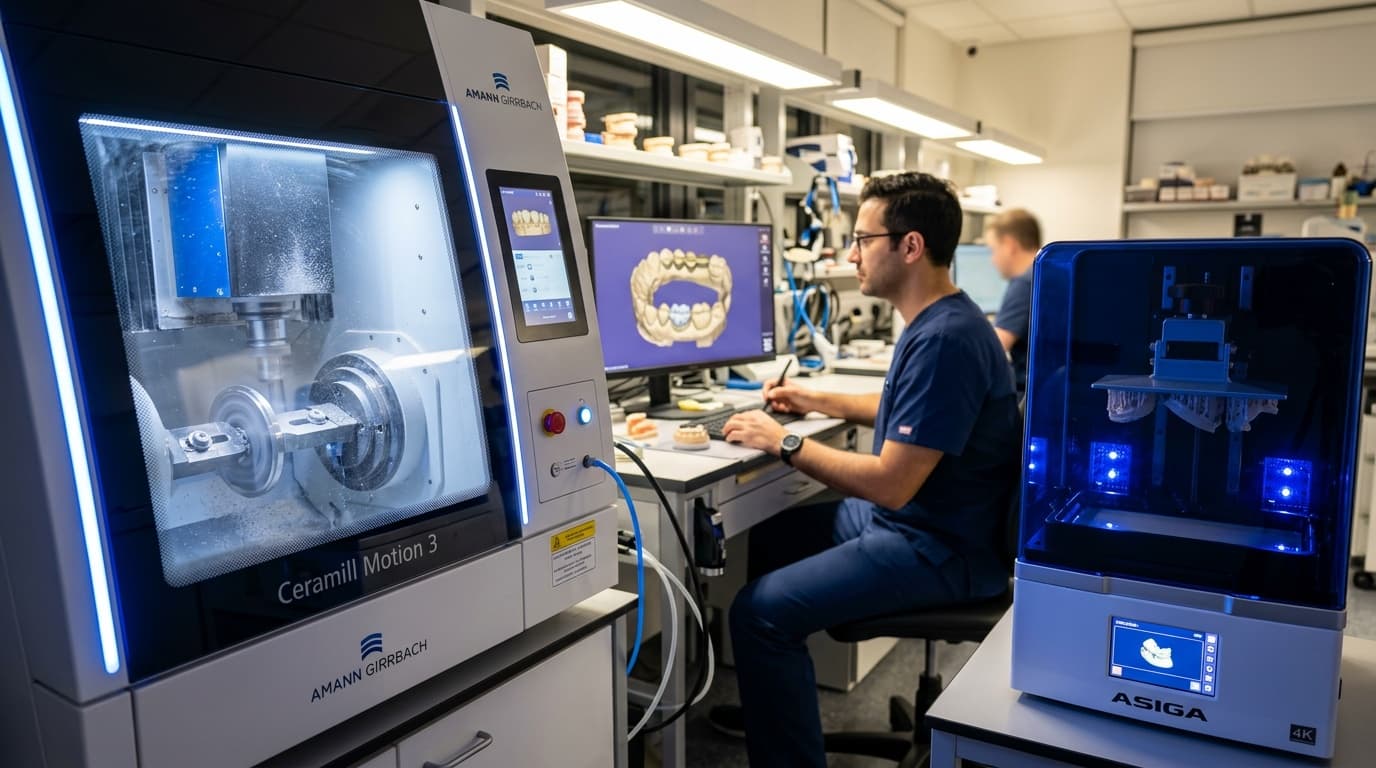
CNC-Fräsen und 3D-Druck stehen nicht in Konkurrenz: Zusammen eingesetzt vervielfachen sie die Produktionskapazität deines Labors. Hier erfährst du, wie du einen effizienten hybriden Workflow aufbaust.
Kurz gesagt
Der hybride Workflow kombiniert 5-Achs-Fräsen (Zirkon, definitives PMMA) und 3D-Druck (Modelle, Schablonen, Provisorien) in einem einzigen digitalen Workflow. Das Ergebnis ist eine vollständige Abdeckung der Fälle, reduzierte Zeiten und optimierte Kosten: Die beiden Technologien ergänzen sich, sie schließen sich nicht aus.
Hybrider Fräs- + 3D-Druck-Workflow: So integrierst du die beiden Technologien in dein Dentallabor
5-Achs-Fräsen und 3D-Druck schließen sich nicht aus: Sie ergänzen sich. Die Frage ist nicht „welche der beiden wählen“, sondern wie man sie kombiniert, um alle Fälle mit dem richtigen Material, zur richtigen Zeit und zu den richtigen Kosten abzudecken. In Laboren, die einen strukturierten Hybridansatz verfolgen, hat sich die Fallabdeckung ohne Bearbeitungsabfälle im Vergleich zur Verwendung nur einer Technologie signifikant erhöht (Branchendaten ANTLO 2024).
Warum die Debatte „Fräsen vs. 3D-Druck“ überholt ist
Bis 2019-2020 hatte der Vergleich Sinn: Gedruckte Harze waren noch nicht für definitive intraorale Anwendungen zertifiziert, die Präzision von Einstiegsdruckern war für Präzisionsprothesen unzureichend, und die Maschinenkosten machten es schwierig, beide zu rechtfertigen.
Im Jahr 2025 hat sich das Szenario radikal geändert. Harze der vierten Generation für 385-nm- und 405-nm-Drucker sind MDR 2017/745 für den intraoralen Gebrauch zertifiziert, erreichen nach der Nachbearbeitung Oberflächen mit einer Rauheit Ra < 1,5 µm und gewährleisten eine Biegefestigkeit von über 80 MPa (ISO 10477). Das 5-Achs-Fräsen wiederum ist weiterhin unersetzlich für gesintertes Zirkonoxid, hochdichtes PMMA für definitive Restaurationen und Metall-Keramik-Strukturen.
Der Punkt ist, dass jede Technologie einen optimalen Anwendungsbereich hat, der sich nicht vollständig mit dem anderen überschneidet. Ein Labor, das nur fräst, zahlt auch für einfache Geometrien teure Scheiben. Ein Labor, das nur 3D-Druck verwendet, kann keine Zirkonoxidstrukturen oder gefrästes PMMA in definitiver Qualität herstellen. Wer dies verstanden und einen hybriden Workflow aufgebaut hat, produziert mehr, besser und mit weniger Abfall.
Anwendungsübersicht: Wer macht was
Das Erste, was in einem hybriden Workflow festgelegt werden muss, ist die Zuordnungsmatrix: Für jede Art von Werkstück, welche Technologie ist die optimale?
| Werkstück | 5-Achs-Fräsen | 3D-Druck | Anmerkungen |
|---|---|---|---|
| Monolithische Zirkonoxidkronen | ✅ Primär | ❌ | Kein Harz erreicht die Eigenschaften von Zirkonoxid |
| Zirkonoxidbrücken | ✅ Primär | ❌ | Konnektoren ≥ 9 mm² erfordern Fräsen |
| Langzeit-PMMA-Provisorien | ✅ Primär | ⚠️ Sekundär | Gefräst überlegen für > 6 Monate Gebrauch |
| Kurzzeit-PMMA-Provisorien (< 3 Monate) | ⚠️ Sekundär | ✅ Primär | Gedruckt schneller und kostengünstiger |
| Studienmodelle | ❌ | ✅ Primär | 3D-Druck senkt die Stückkosten auf < 2 € |
| Bohrschablonen | ❌ | ✅ Primär | Zertifizierte Harze, komplexe Geometrien |
| Sofortbelastung (festsitzender Zahnersatz) | ✅ Primär | ⚠️ | Gefrästes PMMA für sofortige Festigkeit |
| Thermoplastische Schienen | ❌ | ✅ Primär | Gedrucktes Modell + Thermoformen |
| Toronto Bridge (Struktur) | ✅ Primär | ❌ | Nur Fräsen für definitive Vollbogenstrukturen |
| Bisse / Okklusionsschienen | ⚠️ | ✅ Primär | Gedruckte harte Harze, exzellente Passung |
| Individuelle Abutments (Zirkonoxid/Titan) | ✅ Primär | ❌ | Submillimeter-Toleranzen kritisch |
| Physische virtuelle Wax-ups | ❌ | ✅ Primär | Diagnostische Modelle aus kostengünstigem Harz |
Die Zuordnungsmatrix ist nicht statisch: Sie sollte alle 6-12 Monate überprüft werden, da sich die 3D-Druckmaterialien verbessern. Hybrid-Kompositharze für den Druck zum Beispiel erodieren den Bereich der gefrästen PMMA-Provisorien für Kurzzeitprovisorien immer stärker.
Der hybride Workflow: Wie er in der Praxis funktioniert
Ein gut strukturierter hybrider Workflow ist nicht die Summe zweier separater Workflows. Es ist ein einziger digitaler Workflow mit einem Verzweigungspunkt, der durch die Art des Werkstücks bestimmt wird, nicht durch Gewohnheit oder Maschinenverfügbarkeit.
Schritt 1 – Dateierfassung und Fallanalyse
Alles beginnt am selben Punkt: der STL- oder OBJ-Datei aus dem Intraoralscan (oder dem Gipsmodellscan, wenn der Workflow auch auf klinischer Seite hybrid ist). In dieser Phase werden analysiert:
- Art der benötigten Restauration → definiert die Fertigungstechnologie
- Empfohlenes Material → bestätigt die technologische Wahl
- Dringlichkeit → beeinflusst die Priorität in der Produktionswarteschlange
- Verbundene Fälle → z. B. eine definitive Krone, die auch ein Modell und eine temporäre Schablone für das Provisorium erfordert
Schritt 2 – Einheitliche CAD-Konstruktion
Die CAD-Datei wird nur einmal konstruiert, mit allen zugehörigen Werkstücken. Wenn der Fall eine definitive Zirkonoxidkrone + das Antagonistenmodell + das Provisorium vorsieht, werden die drei Dateien parallel in der Software generiert. Der Vorteil gegenüber dem traditionellen sequenziellen Workflow ist enorm: Der doppelte Konstruktionsschritt entfällt, und die Dateien sind bereits in korrekter geometrischer Übereinstimmung.
Schritt 3 – Die technologische Verzweigung
Hier erfolgt die Trennung:
- Dateien, die zum Fräsen bestimmt sind (Zirkonoxid, hochdichtes PMMA, Implantatstrukturen), werden auf der Scheibe genestet und in die Warteschlange der CNC geschickt.
- Dateien, die zum 3D-Druck bestimmt sind (Modelle, Schablonen, Harzprovisorien, Schienen), werden in der Slicing-Software ausgerichtet und unterstützt und in die Warteschlange des Druckers geschickt.
In einem gut ausgestatteten Labor laufen beide Warteschlangen parallel. Das 5-Achsen-Fräsen ist typischerweise der zeitliche Engpass (eine Zirkonoxidkrone erfordert 30-50 Minuten effektive Bearbeitungszeit), während der 3D-Druck mehrere Werkstücke in 90-180 Minuten im Batch produzieren kann.
Schritt 4 – Differenzierte Nachbearbeitung
Die Nachbearbeitung ist der Punkt, an dem sich die beiden Workflows am stärksten unterscheiden und an dem sich die meisten Fehler in improvisierenden Laboren einschleichen:
Fräsen → Nachbearbeitung:
- Ablösen von der Scheibe und Reinigen von Rückständen (Spray, Ultraschall)
- Sintern (für Zirkonoxid: Standardzyklus 1500°C / 8-10h, oder Schnellsinterung 1580°C / 2h)
- Keramisierung oder Glasieren (falls vorgesehen)
- Handwerkliches Polieren für PMMA
3D-Druck → Nachbearbeitung:
- Waschen in Isopropylalkohol oder spezieller Lösung (IPA 96%, 10-15 min in Ultraschallwaschmaschine)
- UV-Nachhärtung (405 nm, 5-10 min bei 60°C gemäß Herstellerdatenblatt)
- Entfernen von Stützen und Endbearbeitung
- Dimensionskontrolle
Die Nachhärtung von gedruckten Harzen ist ein kritischer und oft unterschätzter Schritt. Eine unzureichende Nachhärtung hinterlässt nicht polymerisierte Monomerreste, die intraorale Nebenwirkungen verursachen können. Gemäß ISO 10477 und den technischen Datenblättern zertifizierter MDR-Hersteller muss der Umwandlungsgrad vor dem klinischen Gebrauch ≥ 85% betragen. Verwende immer die spezifischen Parameter für das verwendete Harz, nicht generische Parameter.
Schritt 5 – Qualitätskontrolle und Lieferung
Im hybriden Workflow umfasst die abschließende Qualitätskontrolle die Überprüfung der Interaktion zwischen den Werkstücken: Passt die gefräste Krone korrekt auf das gedruckte Modell? Ist das gedruckte Provisorium in Okklusion mit dem Antagonisten? Diese Kreuzprüfung ist nur möglich, wenn die Dateien in Schritt 2 einheitlich konstruiert wurden.
Ein Praxisbeispiel
Ein typisches Beispiel: ein Full-Arch-Fall, der dringend in einem ausgelasteten Labor ankam: Implantate 2-5 (5 Elemente), definitive Rehabilitation in monolithischem 4Y-Zirkonoxid, mit der Notwendigkeit eines sofortigen Provisoriums, das innerhalb von 48 Stunden geliefert werden musste, damit der Zahnarzt die Belastung vornehmen konnte.
Mit einem traditionellen Single-Technology-Workflow wäre die Wahl gewesen, entweder alles zu fräsen (Zirkonoxid + PMMA-Provisorium) und die Maschine zu überlasten, oder die Teile nacheinander zu bearbeiten und wertvolle Zeit zu verlieren.
Mit dem hybriden Workflow wurde der Fall parallel bearbeitet:
- 5-Achsen-Fräsen → definitive Struktur aus 4Y-Zirkonoxid (Shofu BioHPZ-Scheibe, Schnellsinterzyklus)
- 3D-Druck → zertifiziertes PMMA-ähnliches Harzprovisorium + Mastermodell für den Zahnarzt
So kommt das Provisorium innerhalb der geforderten 48 Stunden, die definitive Struktur folgt wenige Tage später: Das Labor verliert den Fall nicht. Dies ist die Logik des hybriden Workflows in der realen Praxis.
Leistungsdaten: Fräsen vs. 3D-Druck im Vergleich
Die 4 häufigsten Fehler im Hybrid-Workflow
Zwei Technologien zu besitzen bedeutet nicht automatisch, einen Hybrid-Workflow zu haben. In vielen Laboren existieren die beiden Maschinen, werden aber in getrennten Silos ohne Integration genutzt. Dies sind die häufigsten Fehler, die wir sehen:
1. Dateien für die beiden Technologien separat entwerfen Wenn das CAD des gedruckten Provisoriums und das der gefrästen Krone nicht dieselbe geometrische Wurzel teilen, ist das Risiko einer okklusalen Fehlausrichtung hoch. Alles in einer einzigen CAD-Umgebung zu entwerfen, ist die Voraussetzung.
2. 3D-Druck für Fälle verwenden, bei denen Fräsen obligatorisch ist Kein aktuelles Harz druckt akzeptable Ersatzstoffe für Zirkonoxid oder hochdichtes PMMA auf lange Sicht. Die Verwendung von Harzen zum Bau definitiver Restaurationen, die gefräst werden müssen, führt zu klinischen Misserfolgen und medizinisch-rechtlicher Verantwortung gemäß MDR 2017/745.
3. Die Verwaltung der Produktionswarteschlangen ignorieren Mit zwei parallel aktiven Technologien wird die Prioritätenverwaltung kritisch. Ein dringender Fräsfall, der einen Batch von 20 Modellen für den 3D-Druck blockiert, ist ein vermeidbarer Engpass bei korrekter Zeitplanung.
4. Nicht standardisierte Nachbearbeitung für Harze Der Parameter „Nachhärtung in der Sonne“ oder mit einer generischen Lampe ist für intraorale Harze inakzeptabel. Jedes MDR-zertifizierte Harz hat spezifische Parameter, die genau befolgt und für die Rückverfolgbarkeit des Medizinprodukts dokumentiert werden müssen.
Gemäß MDR 2017/745 (Anhang I, grundlegende Sicherheits- und Leistungsanforderungen) muss jedes kundenspezifische Medizinprodukt von einer Konformitätserklärung begleitet sein, die die verwendeten Materialien und die angewandten Prozessparameter enthält. Dies gilt auch für im 3D-Druck hergestellte Produkte: Die Nachhärtungsparameter müssen aufgezeichnet und mindestens 10 Jahre lang aufbewahrt werden.
Der wirtschaftliche Vorteil des Hybrid-Workflows
Das wirtschaftliche Argument ist oft das, was skeptische Labore endgültig überzeugt. Vergleichen wir drei Szenarien für ein durchschnittliches Labor, das 80 Produkte/Monat herstellt:
| Szenario | Technologie | Materialkosten/Produkt | Durchschnittliche Zeiten | Fallabdeckung |
|---|---|---|---|---|
| Nur Fräsen | CNC 5-Achsen | Hoch (Scheiben 30-150 €) | 4-10h/Stück | ~65% der Fälle |
| Nur 3D-Druck | FDM/DLP | Niedrig (Harz 0,5-5 €) | 2-4h/Batch | ~50% der Fälle |
| Hybrid-Workflow | Beide | Optimiert nach Typ | Parallel | ~95% der Fälle |
Der Hybrid-Workflow halbiert die Kosten nicht: Er optimiert sie nach Kategorie. 20 Studienmodelle zu drucken, anstatt sie zu fräsen, senkt die Kosten pro Stück von ~15 € auf ~2 €. Eine Zirkonoxidstruktur zu fräsen, anstatt sie zu drucken, garantiert eine dokumentierte klinische Langlebigkeit von bis zu 15 Jahren (laut einer Studie, veröffentlicht im Journal of Prosthetic Dentistry, 2022, über 312 monolithische Zirkonoxidkronen, die 10 Jahre lang verfolgt wurden, mit einer Überlebensrate von 96,8 %).
Der eigentliche Gewinn liegt in der Fallabdeckung: Ein Labor, das 95 % der Anfragen intern bearbeitet, ohne auszulagern oder komplexe Fälle abzulehnen, hat einen strukturellen Wettbewerbsvorteil.
Checkliste zur Bewertung deines Hybrid-Workflows
Bevor du die Einführung oder Optimierung eines Hybrid-Workflows in Betracht ziehst, überprüfe diese Punkte:
- Hast du eine schriftliche Zuordnungsmatrix, die definiert, welche Technologie was produziert?
- Werden die CAD-Dateien in einer einzigen Umgebung für alle fallbezogenen Produkte entworfen?
- Wird die Verwaltung der Produktionswarteschlangen geplant und nicht impulsiv gehandhabt?
- Sind die Parameter der Nachbearbeitung für Harze dokumentiert und fallweise nachvollziehbar?
- Hast du überprüft, ob die von dir verwendeten 3D-Druckharze MDR 2017/745-zertifiziert für die spezifische Anwendung sind?
- Werden Zirkonoxid- oder definitive PMMA-Strukturen immer gefräst und niemals im 3D-Druck hergestellt?
- Überprüft die abschließende Qualitätskontrolle die Interaktion zwischen Produkten, die mit verschiedenen Technologien hergestellt wurden (z. B. Krone + Modell)?
- Hast du einen Outsourcing-Plan für Fälle definiert, die die Kapazität deiner Maschinen übersteigen?
Häufig gestellte Fragen
Ist der hybride Workflow auch für kleine Labore geeignet?
Ja, vorausgesetzt, du hast mindestens eine der beiden Technologien intern und einen zuverlässigen Partner für die andere. Viele Labore mit 2-4 Mitarbeitern verfügen über einen 3D-Drucker für Modelle und Schablonen und lagern das CNC-Fräsen aus. Das ist ein vollwertiges Hybridmodell und funktioniert gut, wenn der Outsourcing-Partner zertifizierte Zeiten und Qualität garantiert.
Wie viel kostet die Ausstattung für einen kompletten hybriden Workflow?
Eine 5-Achsen-Fräsmaschine der Einstiegsklasse beginnt bei ca. 40.000-60.000 €, ein professioneller DLP-Drucker bei 5.000-15.000 €. Die Gesamtinvestition für ein komplettes hybrides Setup beginnt also bei ca. 50.000-80.000 €, zuzüglich CAD-Software und Startmaterialien. Viele Labore entscheiden sich dafür, mit dem 3D-Druck (geringere Investition) zu beginnen und das Fräsen auszulagern, bis das Volumen den Kauf einer CNC rechtfertigt.
Kann der 3D-Druck das Fräsen für definitive Strukturen jemals vollständig ersetzen?
Kurz- bis mittelfristig (2025-2028) nein. Die fortschrittlichsten druckbaren Harze erreichen Biegefestigkeiten von 100-120 MPa, verglichen mit 900-1200 MPa bei gefrästem 3Y-Zirkonoxid. Für definitive intraorale Strukturen auf Implantaten oder posterioren Pfeilern bleibt das Fräsen unersetzlich. Neue Materialien wie druckbare Zirkonoxide für DLP (noch in der experimentellen Phase in Europa) könnten das Szenario mittelfristig ändern.
Wie wird die Rückverfolgbarkeit von Medizinprodukten in einem hybriden Workflow gehandhabt?
Jedes Produkt – unabhängig von der Produktionstechnologie – muss eine vollständige Dokumentation haben: verwendetes Material (mit Chargennummer), angewandte Prozessparameter, verantwortlicher Bediener, Herstellungsdatum. In einem hybriden Workflow muss diese Dokumentation konsistent und zentralisiert sein und darf nicht getrennt für die beiden Technologien verwaltet werden.
Kann Dentra Labore unterstützen, die nur eine der beiden Technologien haben?
Ja, für den Designteil. Dentra entwirft die Falldateien, die gefräst und die gedruckt werden sollen, und liefert sie dir innerhalb von 24 Arbeitsstunden: Du produzierst mit der Maschine, die du hast, und für die andere Technologie stützt du dich auf ein Partnerlabor. Auf dentra.it lädst du die STL-Dateien hoch, siehst den Preis vor der Bestätigung und verfolgst den Status der Bestellung.

Inhaber und Technischer Leiter — Dentra
Zahntechniker in zweiter Generation, spezialisiert auf dentales CAD/CAM, 5-Achs-Fräsen und die Konstruktion von Toronto Bridges. Seit 2017 leitet er die digitale Transformation von Dentra.
Aus unseren Arbeiten
Einige Beispiele prothetischer Restaurationen, konstruiert mit Dentra.



