
 KI
Zirkonsintern: Zeiten, Temperaturen und Dimensionsschrumpfung
Vom Ofen zur fertigen Prothese: Wie Temperatur, Brennkurven und Vergrößerungsfaktor die Präzision von gesintertem Zirkon beeinflussen. Technischer Leitfaden mit realen Daten.
Kurz gesagt
Das Zirkonsintern erfolgt zwischen 1.450 und 1.600 °C mit einer linearen Schrumpfung von 20–25 % je nach Formulierung. Ein falsches Management der thermischen Rampen oder des CAD-Vergrößerungsfaktors führt zu Randfehlern von über 120 µm, was die Präzision des Fräsens zunichtemacht. Die Kontrolle jeder Variablen ist für hochwertige Kronen und Brücken unerlässlich.
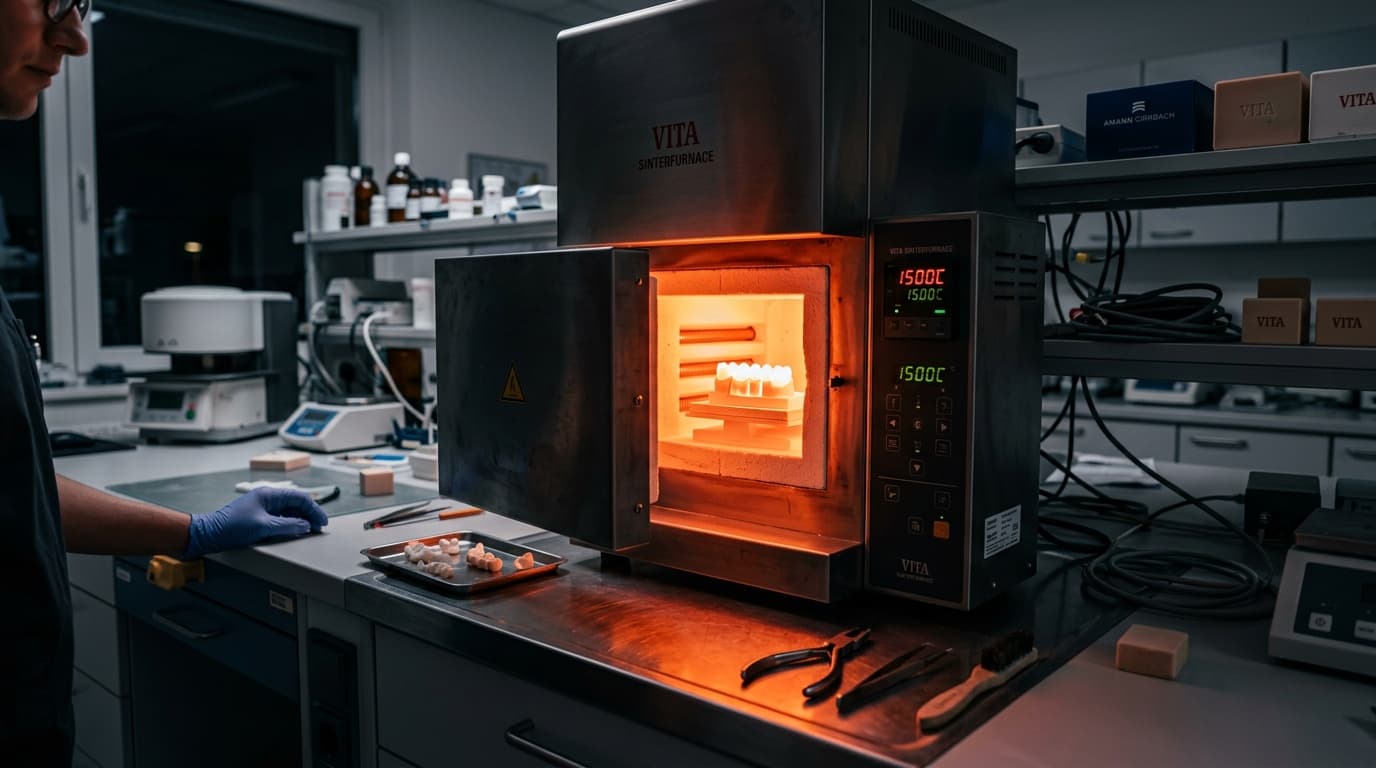
Das Sintern ist der Schritt, der ein vorgesintertes Zirkonoxid – leicht zu fräsen, fast kreideartig – in eine technische Keramik mit einer Festigkeit von bis zu 1.200 MPa umwandelt. Es ist auch der Schritt, bei dem die meisten Kronen durch vermeidbare Fehler verloren gehen.
Die dimensionale Schrumpfung von 20 bis 25 % muss bereits in der CAD-Phase berücksichtigt werden: Wenn der Vergrößerungsfaktor nicht korrekt auf die spezifische Charge der Rohlinge kalibriert ist, besteht die Gefahr, dass die perfekt gefräste Krone nach dem Brennen zu breit oder zu schmal ist. Bei langen Brücken vervielfacht sich der Fehler.
In diesem technischen Leitfaden analysieren wir jede Variable: Temperaturen, Heizrampen, Ofenatmosphäre, anisotrope Schrumpfung und dimensionale Kontrolle nach dem Sintern.
Warum Zirkonoxid schrumpft – und wie stark
Dentales Zirkonoxid wird in vorgesinterten (teilweise verdichteten) Blöcken oder Rohlingen hergestellt: Die Kristallstruktur ist bereits ausgerichtet, aber die Partikel sind noch nicht vollständig miteinander verbunden. Dieser poröse Zustand ermöglicht das Fräsen mit Standardwerkzeugen, ohne die Fräser übermäßig zu verschleißen.
Während des Sinterns bei hoher Temperatur verschmelzen die ZrO₂-Partikel durch atomare Diffusion im festen Zustand miteinander, wodurch die Restporosität beseitigt und die Dichte von etwa 3,0 g/cm³ (vorgesintert) auf etwa 6,05–6,10 g/cm³ (gesintert) erhöht wird.
Diese Dichtezunahme führt zu einer volumetrischen Reduktion, die auf linearer Ebene Folgendes bedeutet:
- 3Y-TZP Zirkonoxid (hohe Festigkeit): lineare Schrumpfung ~20–22 %
- 4Y-PSZ und 5Y-PSZ Zirkonoxid (hohe Transluzenz): lineare Schrumpfung ~22–25 %
- Mehrschicht-Zirkonoxid: variable Schrumpfung pro Zone, typischerweise 20–23 %
Laut einer in Dental Materials (Stawarczyk et al., 2022) veröffentlichten Studie kann die Schrumpfungsvariation zwischen verschiedenen Chargen desselben Herstellers bis zu 1,2 % betragen, was ausreicht, um eine klinisch signifikante marginale Diskrepanz zu erzeugen, wenn sie nicht kompensiert wird.
Der CAD-Vergrößerungsfaktor ist kein fester universeller Wert. Jeder Hersteller zertifiziert seinen eigenen Wert (typischerweise als "scaling factor" oder "enlargement factor" bezeichnet) pro Produktionscharge. Verwende immer den Wert des Chargenzertifikats, nicht den generischen Wert des Materials.
Der Sinterofen: Variablen, die zählen
Nicht alle Öfen sintern auf die gleiche Weise. Die kritischen Variablen sind vier:
1. Spitzentemperatur
Die maximale Sintertemperatur für dentales Zirkonoxid liegt typischerweise zwischen 1.450 °C und 1.600 °C, wobei das optimale Fenster für die meisten Zirkonoxide bei ~1.530 °C liegt. Das Überschreiten der empfohlenen Grenze führt zu:
- Anormalem Kornwachstum (grain growth)
- Reduzierung der Biegefestigkeit um bis zu 15 %
- Opazität (bei hochtransluzenten Qualitäten)
Ein Unterschreiten führt hingegen zu Restporosität und unzureichender Festigkeit.
2. Heiz- und Kühlrampen
Die Heizrampen werden oft unterschätzt. Eine zu schnelle Erwärmung erzeugt interne Temperaturgradienten, die nicht sichtbare Mikrorisse verursachen, die erst später – oft als klinische Frakturen im ersten Betriebsjahr – erkennbar werden.
Die von Herstellern hochwertiger Öfen empfohlenen Standardrampen:
| Phase | Intervall (°C) | Empfohlene Rampe |
|---|---|---|
| Anfangsheizung | 25 → 900 °C | 5–8 °C/min |
| Beschleunigte Heizung | 900 → 1.450 °C | 8–10 °C/min |
| Haltezeit (soak) | Spitzentemperatur | 30–120 min |
| Langsames Abkühlen | 1.450 → 600 °C | 3–5 °C/min |
| Endabkühlung | 600 → 25 °C | freies Öffnen der Tür |
Eine in Journal of the European Ceramic Society (Zhang & Lawn, 2023) veröffentlichte Studie zeigte, dass Zirkonoxidbrücken, die mit Rampen über 8 °C/min in der kritischen Phase von 1.450–600 °C abgekühlt wurden, eine Reduzierung der Bruchzähigkeit um 12 % im Vergleich zu langsam abgekühlten Proben aufwiesen.
3. Ofenatmosphäre
Das Sintern von Zirkonoxid erfolgt in Luftatmosphäre – im Gegensatz zu Titan, das eine inerte Umgebung erfordert. Die Reinheit der Ofenluft ist jedoch relevant: Organische Verunreinigungen oder Metalldämpfe können die Färbung von mehrschichtigem Zirkonoxid verändern, insbesondere in den bereits mit Färbeflüssigkeiten eingefärbten zervikalen Bereichen.
4. Unterstützung und Positionierung
Die Positionierung des Werkstücks auf der Aluminiumoxid-Sinterplatte (Beads oder Pins) beeinflusst die Schrumpfung. Lange Brücken müssen an mehreren Stellen abgestützt werden, um Warping (Verformung durch Schwerkraft) während der Spitzentemperaturphase zu vermeiden, wenn das Material plastisch ist.
Brücken mit 4 oder mehr Elementen müssen immer horizontal positioniert und unter jedem Konnektor abgestützt werden. Eine Abweichung von nur 0,3 mm durch Warping macht das Teil ohne Neuanfertigung unbrauchbar. Verwende immer medizinische Aluminiumoxid-Sinterplatten mit gleichmäßig geformten Granulaten.
Anisotrope Schrumpfung: Das Problem, das niemand anspricht
Wenn von einer Schrumpfung von 20–25 % die Rede ist, ist damit eine durchschnittliche isotrope Schrumpfung gemeint. Tatsächlich führt die innere Struktur der vorgesinterten Blöcke – das Ergebnis des isostatischen Pressverfahrens – zu einer leicht unterschiedlichen Schrumpfung in den drei Raumrichtungen (X, Y, Z).
Die Anisotropie der Schrumpfung liegt typischerweise in der Größenordnung von 0,3–0,8 % zwischen den Achsen, ein Wert, der relevant wird für:
- Restaurationen mit komplexer asymmetrischer Geometrie
- Brücken mit nicht-kreisförmigen Verbinderquerschnitten
- Vollbogenstrukturen, bei denen die Längsachse mit einer bevorzugten Pressrichtung übereinstimmt
Laut International Journal of Prosthodontics (Preis et al., 2021) kann bei Brücken, die länger als 40 mm sind, die Fehlausrichtung des Werkstücks zur Pressrichtung des Disks zusätzliche Fehler von bis zu 80 µm im Vergleich zur zervikalen Passung einführen.
Diesen Aspekt berücksichtigst du, indem du lange Strukturen systematisch entsprechend der vom Hersteller angegebenen Pressrichtung ausrichtest, eine Information, die in der technischen Dokumentation der Charge zu finden ist – leider selten gelesen.
Der CAD-Vergrößerungsfaktor: So kalibrierst du ihn
Die CAD-Software generiert die Fräsdatei mit einem Vergrößerungsfaktor, der die erwartete Schrumpfung kompensiert. Der typische Wert liegt bei etwa 1,22–1,26 (d.h. das Werkstück wird um 22–26 % größer gefräst, um nach dem Sintern die korrekten Abmessungen zu erreichen).
So überprüfst und kalibrierst du den Faktor:
- Fräse einen Testring (einen Zylinder mit präzisem Innen- und Außendurchmesser, vom Softwarehersteller bereitgestellt oder intern herstellbar)
- Sintern im Ofen mit dem Standard-Temperaturprofil
- Messe die Abmessungen der gesinterten Probe mit einem digitalen Mikrometer (Auflösung 0,001 mm)
- Berechne die tatsächliche Schrumpfung:
Schrumpfung = (Fräsgröße - Sintergröße) / Fräsgröße × 100 - Korrigiere den Faktor in der Software entsprechend
Dieser Vorgang muss jedes Mal wiederholt werden, wenn sich Folgendes ändert:
- Hersteller von Blöcken/Disks
- Charge (wenn mit anderem Faktor zertifiziert)
- Ofen (oder Temperaturprofil)
Schnellsintern (Speed Sintering): Lohnt es sich?
In den letzten Jahren haben Ofenhersteller Schnellsintern-Profile (Speed Sintering oder High-Speed Sintering) eingeführt, die den Zyklus von standardmäßigen 8–10 Stunden auf 2–3 Stunden verkürzen. Die Technologie basiert auf wesentlich aggressiveren Aufheizrampen und Öfen mit kleinen Kammern (Einzel- oder Doppelplatz).
Vorteile:
- Lieferung am selben Tag (sofortige Beladung, Notfälle)
- Optimierung des Produktionsflusses
Dokumentierte Einschränkungen:
Laut einer vergleichenden Studie, die im Dental Materials Journal (Inokoshi et al., 2021) veröffentlicht wurde, zeigen Zirkonoxide, die einem Schnellsintern unterzogen wurden:
| Eigenschaft | Standardsintern | Schnellsintern | Δ |
|---|---|---|---|
| Biegefestigkeit (MPa) | 1.180 ± 45 | 1.090 ± 62 | −7,6% |
| Vickers-Härte (GPa) | 12,8 | 12,1 | −5,5% |
| Oberflächenrauheit Ra (µm) | 0,42 | 0,58 | +38% |
| Lineare Schrumpfung (%) | 21,3 | 21,6 | +0,3% |
Die Reduzierung der Festigkeit um 7–8 % ist statistisch signifikant, aber klinisch akzeptabel für einzelne posteriore Restaurationen. Sie wird zu einem kritischen Faktor für Verbinder von mehrgliedrigen Brücken, wo die okklusalen Belastungsspitzen bereits die Materialgrenzen herausfordern.
Reserviere das Schnellsintern ausschließlich für Zirkonoxid-Provisorien und einzelne posteriore Kronen, niemals für Brücken mit drei oder mehr Gliedern oder verschraubte Implantatstrukturen. Die reduzierte Festigkeit an den Konnektoren ist die Zeitersparnis nicht wert.
Qualitätskontrolle nach dem Sintern
Die dimensionale Überprüfung nach dem Sintern ist die letzte Hürde vor der Verblendung (oder der Auslieferung bei monolithischen Restaurationen). Die Standardkontrollen, die systematisch durchgeführt werden sollten:
1. Passung auf dem 3D-gedruckten Modell Das gesinterte Werkstück wird auf dem digitalen Modell (gedruckt aus zertifiziertem Harz) platziert, um Folgendes zu bewerten:
- Randspalt (Ziel: < 120 µm, optimal < 80 µm)
- Axiale Passung
- Kontaktpunkt zu den Nachbarzähnen
2. Messung mit optischer Sonde oder Mikro-CT (für kritische Fälle) Für Full-Arch-Implantatstrukturen oder Brücken mit 4+ Gliedern gewährleistet die Kontrolle mit einer optischen Sonde oder einem Messscanner die Erkennung von Verzerrungen, die mit bloßem Auge nicht sichtbar sind.
3. Visuelle Inspektion unter Streiflicht Ein Streiflicht im 45°-Winkel zur gesinterten Oberfläche offenbart Oberflächenrisse, Einschlüsse und anomale opake Zonen – oft ein Zeichen von Kontamination oder einem fehlerhaften thermischen Zyklus.
Zusammenfassende Tabelle: Sinterparameter nach Zirkonoxid-Grad
| Grad | Spitzentemperatur | Haltezeit | Lineare Schrumpfung | Max. Aufheizrate | Indikation |
|---|---|---|---|---|---|
| 3Y-TZP | 1.480–1.530 °C | 30–60 min | 20–22% | 8 °C/min | Posteriore Strukturen, Verbinder |
| 4Y-PSZ | 1.500–1.580 °C | 60–90 min | 22–24% | 6 °C/min | Anterior, hohe Ästhetik |
| 5Y-PSZ | 1.530–1.600 °C | 90–120 min | 23–25% | 5 °C/min | Monolithische Anterior, hohe Transluzenz |
| Multilayer | 1.500–1.560 °C | 60–90 min | 20–23% | 6 °C/min | Graduierte Anterior/Posterior |
Häufig gestellte Fragen
Wie lange dauert ein Standard-Sinterzyklus im Durchschnitt?
Ein vollständiger Zyklus mit konservativen Rampen (6–8 °C/min) und einer Haltezeit von 60 Minuten dauert zwischen 8 und 12 Stunden, einschließlich der Abkühlung. Professionelle Öfen ermöglichen die Programmierung des Nachtzyklus, sodass das gesinterte Teil am Morgen zur Verfügung steht.
Was passiert, wenn dasselbe Teil mehrmals gesintert wird?
Ein erneutes Sintern kann nach dem Auftragen von Färbeflüssigkeiten (chromatisches Layering) erforderlich sein. Die meisten Zirkonoxide vertragen bis zu 3 Zyklen ohne signifikanten Verlust der mechanischen Eigenschaften. Darüber hinaus kommt es zu einem anomalen Kornwachstum und einer Verringerung der Festigkeit. Jeder zusätzliche Zyklus muss für die MDR-Rückverfolgbarkeit dokumentiert werden.
Warum hat die gesinterte Krone einen helleren Farbton als erwartet?
Das Sintern kann die Farbigkeit von Färbeflüssigkeiten leicht verändern, insbesondere bei hochtransluzenten 5Y-Zirkonoxiden. Einige Hersteller stellen spezifische Farbkorrekturtabellen für ihren Referenzofen zur Verfügung. Die kolorimetrische Kalibrierung des Ofens ist ein oft übersehener Schritt.
Beeinflusst die Position im Ofen das Ergebnis?
Ja, und zwar erheblich. Die Mitte der Kammer ist die thermisch stabilste Zone. Teile, die sich in der Nähe der Wände oder Heizelemente befinden, können Temperaturgradienten von ±20–30 °C ausgesetzt sein, was ausreicht, um die lokale Schrumpfung zu beeinflussen. Professionelle Öfen der neuesten Generation kompensieren dies mit Mehrzonen-Regelsystemen.
Kann ich dasselbe Sinterprofil für verschiedene Hersteller verwenden?
Nein. Jeder Hersteller zertifiziert sein eigenes optimales Profil. Die Anwendung des Profils von Hersteller A auf das Material von Hersteller B ist eine der häufigsten Ursachen für marginale Diskrepanzen und frühe Frakturen, die im ersten Betriebsjahr dokumentiert wurden. Pflege separate Profile für jedes verwendete Material, die im Qualitätsmanagementsystem archiviert sind.
Fazit und nächste Schritte
Das Sintern ist kein „automatisches Backen“: Es ist ein physikalisch-chemischer Prozess mit mehreren Variablen, die die endgültige Qualität der Restauration bestimmen. Spitzentemperatur, thermische Rampen, auf die Charge kalibrierter Vergrößerungsfaktor, Positionierung im Ofen und dimensionale Kontrolle nach dem Sintern sind Schritte, die den Unterschied zwischen einer Krone mit einem marginalen Spalt von 60 µm und einer, die nicht passt, ausmachen.
Die Methode besteht darin, diese Parameter für jede Material-Ofen-Software-Kombination zu standardisieren, mit validierten Profilen, die bei jedem Chargenwechsel aktualisiert werden. Dies ist eine für den Kunden unsichtbare Arbeit, aber genau das, was die Konsistenz des Ergebnisses garantiert.
Wenn du ein Labor ohne CAD-Designer betreibst oder überlastet bist, entwirft Dentra Kronen, Brücken und Implantatstrukturen und liefert dir die Datei innerhalb von 24 Arbeitsstunden, fertig zum Fräsen: Das Sintern übernimmt dein Labor oder ein Partnerlabor mit dem Vergrößerungsfaktor seiner Charge. Erfahre mehr darüber auf dentra.it.

Inhaber und Technischer Leiter — Dentra
Zahntechniker in zweiter Generation, spezialisiert auf dentales CAD/CAM, 5-Achs-Fräsen und die Konstruktion von Toronto Bridges. Seit 2017 leitet er die digitale Transformation von Dentra.
Aus unseren Arbeiten
Einige Beispiele prothetischer Restaurationen, konstruiert mit Dentra.



