
 KI
CAD/CAM-Workflow für Labore: Wie du jede Phase optimierst
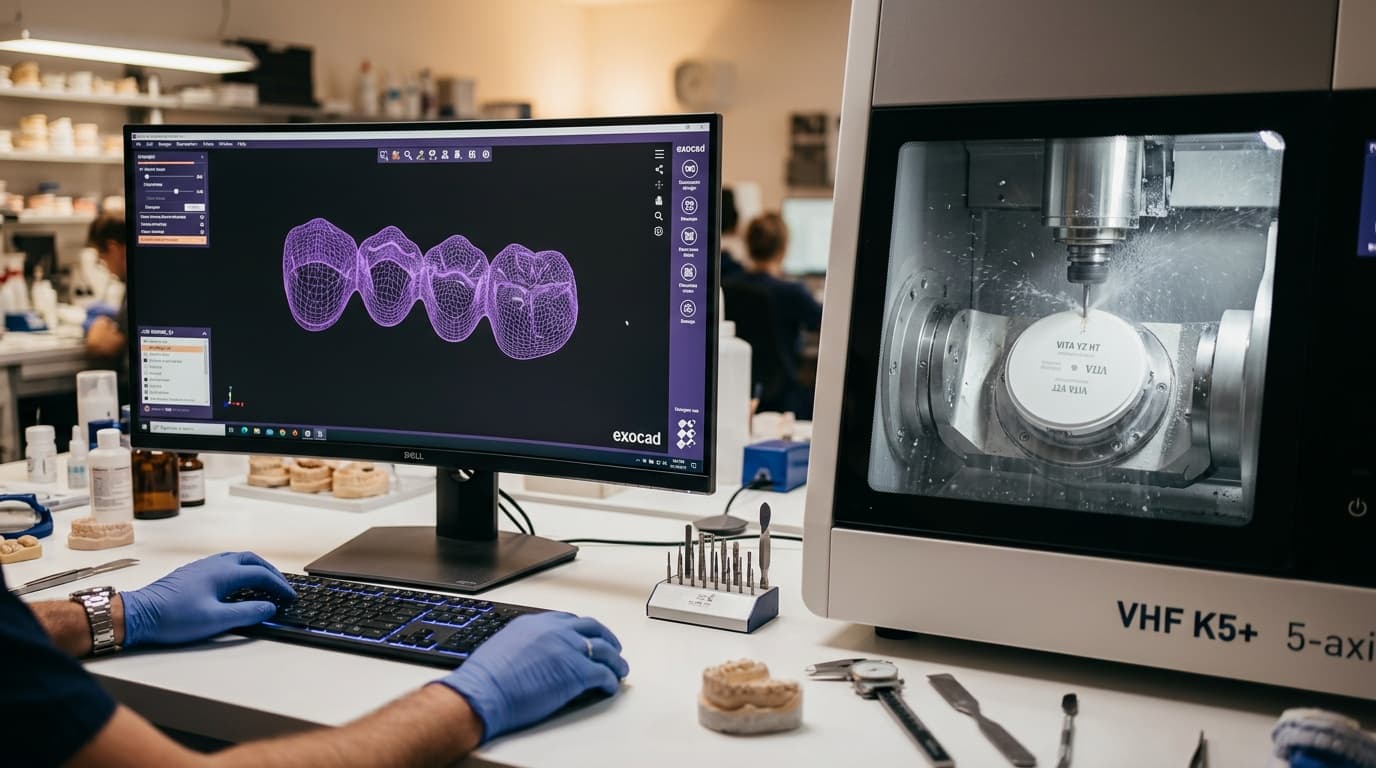
Vom STL-File bis zur Auslieferung: Wie du einen effizienten CAD/CAM-Workflow im Labor strukturierst, um Fehler, Leerlaufzeiten und Materialverschwendung zu reduzieren. Ein praktischer Leitfaden mit realen Daten.
Kurz gesagt
Ein optimierter CAD/CAM-Workflow im Labor reduziert die Produktionszeiten um 30–40 %, senkt den Materialausschuss und verbessert die finale Präzision. Die kritischen Phasen sind: digitale Erfassung, CAD-Design, intelligentes Nesting, Fräsen/Drucken und Finishing. Jede dieser Phasen zu optimieren, ist der Unterschied zwischen einem profitablen Labor und einem, das Mühe hat, Schritt zu halten.
Ein schlecht strukturierter CAD/CAM-Workflow ist nicht nur ein Problem der Langsamkeit: Er ist ein stiller Margenverlust bei jeder einzelnen Arbeit. Die gute Nachricht ist, dass die Optimierung einzelner Phasen – ohne unbedingt in neue Maschinen investieren zu müssen – die Produktionszeiten um 30–40 % reduzieren und den Materialausschuss drastisch senken kann.
Dieser Leitfaden analysiert die sechs kritischen Phasen des digitalen Workflows im Dentallabor, mit den häufigsten Problemen und konkreten Lösungen, die wirklich funktionieren.
Warum der Workflow wichtiger ist als die Maschine
Es ist ein häufiger Fehler: Ein Labor investiert in eine hochmoderne Fräsmaschine oder einen hochpräzisen 3D-Drucker und arbeitet dann weiterhin mit den gleichen alten Prozessen. Das Ergebnis? Die Maschine arbeitet mit 50 % ihres Potenzials, die Lieferzeiten verbessern sich nicht und die Kosten pro Einheit bleiben hoch.
Laut Daten, die im Dental Materials Journal (2023) veröffentlicht wurden, hängt die Variabilität der klinischen Ergebnisse von CAD/CAM-Restaurationen zu 61 % von den Prozessparametern (Scannen, Design, Fräsparameter) und nur zu 39 % von der intrinsischen Materialqualität ab. Mit anderen Worten: Das Wie der Arbeit wiegt mehr als das Was verwendet wird.
Im Folgenden wird jede einzelne Phase des Prozesses kartiert, um zu verstehen, wo Zeit verloren geht und wo Nacharbeiten entstehen.
Die 6 Phasen des CAD/CAM-Workflows und wie man sie optimiert
1. Digitale Erfassung: Die Ausgangsdatei ist alles
Der CAD/CAM-Workflow beginnt immer mit einer digitalen Datei – sei es von einem intraoralen Scanner aus der Praxis, einem Scan eines physischen Abdrucks oder einem im Labor gescannten Gipsmodell.
Das häufigste Problem: STL-Dateien mit Scanlücken, unzureichender Auflösung in den zervikalen Bereichen oder Reflexionsartefakten am Zahnfleisch. Eine fehlerhafte Datei zwingt den CAD-Techniker, die Anatomie zu "erraten", und jede subjektive Entscheidung in dieser Phase verstärkt sich nachgelagert.
Wie man optimiert:
- Mit der Praxis ein minimales Scanprotokoll definieren: mindestens drei überlappende Scans (Oberkiefer, Unterkiefer, Okklusal), mit einer zervikalen Randaufnahme von mindestens 2 mm subgingival.
- Im Labor Gipsmodelle immer mit Auflösungen von ≥ 25 µm für Frontzahnrestaurationen und ≥ 50 µm für Seitenzahnrestaurationen scannen (Parameter überprüfbar an Laborscannern wie dem 3Shape D2000).
- Jede eingehende Datei mit einer Mesh-Inspektionssoftware validieren, bevor sie im CAD geöffnet wird: Schon ein kostenloser Mesh-Viewer erkennt Löcher und Normalen-Inversionen in weniger als 30 Sekunden.
Die Norm ISO 12836:2015 legt die Genauigkeitsanforderungen für Scansysteme von Dentalmodellen fest. Ein zertifiziertes Labor sollte die Genauigkeit seines Scanners mindestens einmal jährlich mit einem kalibrierten Prüfkörper dokumentieren – eine Praxis, die in Deutschland noch wenig verbreitet ist, aber im Hinblick auf die Einhaltung der MDR 2017/745 gefordert wird.
2. CAD-Design: Wo die endgültige Qualität entschieden wird
Die CAD-Phase ist das Herzstück des Workflows. Hier werden Stärken, Konnektoren, okklusale Anatomie und zervikale Passung definiert. Es ist auch die Phase, die am stärksten der Variabilität des Bedieners unterliegt.
Kritische Parameter, die oft vernachlässigt werden:
| Parameter | Empfohlener Wert | Häufiger Fehler |
|---|---|---|
| Mindeststärke Zirkonoxid 3Y (strukturell) | ≥ 0,5 mm | Reduktion aus ästhetischen Gründen |
| Mindeststärke Zirkonoxid 5Y (monolithisch) | ≥ 1,0 mm (anterior), ≥ 1,5 mm (posterior) | Unterdimensionierung |
| Querschnitt Brückenkonnektor (posterior) | ≥ 9 mm² | Zu dünner Konnektor → Fraktur |
| Querschnitt Brückenkonnektor (anterior) | ≥ 7 mm² | Ästhetik opfert Struktur |
| Zementierungsspalt (Kronen auf Zahn) | 50–80 µm | Übermäßiger Spalt → Mobilität |
| Zementierungsspalt (auf Implantat) | 20–30 µm | Unzureichender Spalt → Schwierigkeiten beim Einsetzen |
Ein typisches Beispiel: den Zementierungsspalt für alle Restaurationen, sowohl dentale als auch implantatgetragene, auf 70 µm zu standardisieren. Bei einem Fall mit 4 Kronen auf Nobel Biocare Implantaten ist die Passung zum Zeitpunkt der Anprobe akzeptabel, aber nicht optimal. Mit differenzierten Protokollen für Zahn und Implantat gehen die Nacharbeiten aufgrund von Passungsproblemen deutlich zurück.
Wie man optimiert:
- Standardisierte CAD-Vorlagen für jeden Restaurationstyp erstellen (monolithische posteriore Krone, geschichtete anteriore Brücke usw.) mit voreingestellten und klinisch validierten Parametern.
- Die okklusalen Anatomiebibliotheken der Konstruktionssoftware als Ausgangspunkt verwenden, nicht als Endergebnis: Immer an die individuellen Merkmale des Falles anpassen.
- Eine interne Überprüfungs-Checkliste implementieren, bevor die Fräsung gestartet wird – 5 Minuten Kontrolle vermeiden 45 Minuten Nacharbeit.
3. Nesting: Die verborgene Effizienz in der Scheibe
Das Nesting – also die Positionierung der Restaurationen innerhalb der zu fräsenden Scheibe oder des Blocks – ist die am meisten unterschätzte Phase des Workflows. Und doch ist sie diejenige, die sich direkt auf die Materialkosten auswirkt.
Eine hochwertige Zirkonscheibe Ø98 mm h20 kostet je nach Güte und Hersteller zwischen 60 und 120 EUR. Mit optimiertem Nesting können 30–40 % mehr Einheiten als bei einer ungeplanten manuellen Positionierung eingefügt werden. Auf monatlicher Basis bedeutet dies in einem durchschnittlichen Labor eine Einsparung von 3–6 Scheiben – eine konkrete Einsparung ohne zusätzliche Investitionen.
So optimierst du:
- Gruppiere Fräsarbeiten nach Material und Dicke – nicht nach klinischer Dringlichkeit – und plane Batch-Frässitzungen anstelle von Einzelarbeiten.
- Verwende die automatische Nesting-Funktion, die die gängigen CAM-Programme bieten, und vergleiche sie immer mit dem manuellen Nesting: Oft schlägt die Software unintuitive, aber geometrisch effizientere Lösungen vor.
- Führe ein Protokoll über die Scheibennutzung: Der durchschnittliche Effizienzdatensatz deines Labors ist ein wertvoller KPI, um Verbesserungspotenziale zu identifizieren.
4. Fräsen und 3D-Druck: Parameter und vorbeugende Wartung
Die eigentliche Produktionsphase ist die, in der sich die meisten Labore am wohlsten fühlen – „die Maschine macht alles“. In Wirklichkeit ist es die Phase, in der Probleme am sichtbarsten werden, auch wenn ihre Ursachen oft vorgelagert sind.
Die wichtigsten Variabilitätsfaktoren beim Fräsen:
- Verschleiß der Fräser: Ein Zirkonfräser mit über 25–30 Stunden Betriebszeit (gemäß ZirkonZahn-Angaben für Hartmetallfräser) erzeugt Oberflächen mit erhöhter Rauheit Ra, weniger scharfen Konnektoren und dem Risiko von Mikrorissen während des Sinterns.
- Maschinenkalibrierung: Auch die besten Fräsmaschinen weichen mit der Nutzung von den Spezifikationen ab. Eine monatliche Kalibrierung mit einem zertifizierten Prüfkörper hält die Toleranzen innerhalb der für prothetische Restaurationen vorgesehenen ±20 µm.
- Umgebungstemperatur: PMMA-Harze und Kompositmaterialien sind temperaturempfindlich. Ein Labor, das bei unkontrollierten Temperaturen (unter 18 °C oder über 26 °C) arbeitet, kann Maßabweichungen von bis zu ±50 µm feststellen – relevant für die Passgenauigkeit.
Beim 3D-Druck sind die kritischen Punkte anders, aber ebenso konkret: Die Kalibrierung der Druckplattform, die UV-Belichtungskurve und die Nachhärtung (Zeit und Intensität der Lampe) müssen dokumentiert und reproduzierbar sein. Laut einer Veröffentlichung in Dental Materials (2022) ist die Variabilität bei der Nachpolymerisation die Hauptursache für Unterschiede in den mechanischen Eigenschaften zwischen Chargen von gedrucktem Harz.
Dental-3D-Druckharze haben eine Haltbarkeit von 12 bis 24 Monaten ab Herstellungsdatum, aber ihre Stabilität nimmt nach dem Öffnen der Flasche erheblich ab (im Durchschnitt 3–6 Monate, gemäß den technischen Datenblättern von Formlabs Dental und SprintRay). Die Verwendung von gealtertem Harz ist eine der häufigsten Ursachen für mechanische Fehler bei gedruckten Provisorien – wird aber selten als solche identifiziert, da das Problem erst Wochen nach der Lieferung auftritt.
5. Sintern und Nachbearbeitung: Die Phase, die man nicht überstürzen kann
Das Sintern von Zirkon ist ein physikalisch-chemischer Prozess, der keine Abkürzungen duldet. Die Temperaturkurve – Erhitzen, Halten und Abkühlen – muss präzise eingehalten werden, um die vom Hersteller vorgesehene Dichte und Transluzenz zu erreichen.
| Sinterparameter | Zirkon 3Y | Zirkon 5Y |
|---|---|---|
| Typische Maximaltemperatur | 1.450–1.500°C | 1.480–1.530°C |
| Haltezeit | 2 h | 2–2,5 h |
| Aufheizgeschwindigkeit | 5–10°C/min | 3–8°C/min |
| Abkühlgeschwindigkeit | ≤ 10°C/min | ≤ 8°C/min |
| Nachsinter-Expansion | –20% (von vorgesintert) | –18 bis –20% |
Ein Fehler von 20 °C bei der Spitzentemperatur kann die Transluzenz von 5Y-Zirkon um 15–20 % reduzieren, wodurch die Restauration für den Frontzahnbereich klinisch inakzeptabel wird (Quelle: Journal of Prosthetic Dentistry, 2021). Die Wartung des Sinterofens – insbesondere die Reinigung der Brennplatte und die Überprüfung des Thermoelements alle 6 Monate – ist eine minimale Investition mit erheblichen Auswirkungen auf die Endqualität.
6. Finishing und Qualitätskontrolle: Der Moment der Wahrheit
Der letzte Schritt des Workflows ist das, was Patient und Zahnarzt sehen. Das Polieren eines PMMA-Provisoriums, das Verblenden einer Cut-Back-Schicht, die Charakterisierung mit Miyo-Farben – diese handwerklichen Schritte erfordern Zeit und können nicht ohne ästhetische Konsequenzen komprimiert werden.
Die Checkliste zur Qualitätskontrolle, die vor jedem Versand angewendet werden sollte:
- ✅ Überprüfung der Passung auf dem Modell (oder auf dem Analogon, für Implantate) – ein Foto mit Millimetersonde machen
- ✅ Visuelle Kontrolle der zervikalen Ränder bei 10-facher Vergrößerung mit einer Lupe
- ✅ Überprüfung der interproximalen Kontakte mit Zahnseide Nr. 00
- ✅ Kontrolle der Okklusion mit Artikulationspapier (gleichmäßige Markierung, keine Frühkontakte)
- ✅ Inspektion der polierten Oberfläche (keine sichtbare Porosität, RA < 0,2 µm für Keramik)
- ✅ Überprüfung der Kennzeichnung als Medizinprodukt (MDR 2017/745): Patientenname, Auftragsnummer, Material, CE
Jede fertige Restauration vor dem Versand systematisch zu fotografieren – sowohl okklusal als auch zervikal – dauert 3 Minuten, ist aber Gold wert. Im Falle einer Reklamation nach der Lieferung löst eine datierte fotografische Dokumentation 90 % der Streitigkeiten schnell und professionell. Dies ist auch eine gute Praxis im Hinblick auf die MDR-Rückverfolgbarkeit.
Die wahren Kosten der Ineffizienz: eine praktische Berechnung
Um eine konkrete Vorstellung von den wirtschaftlichen Auswirkungen eines optimierten Workflows zu vermitteln, betrachten wir ein durchschnittliches italienisches Labor, das 80 Einheiten/Monat an Kronen und Brücken herstellt.
| Szenario | Durchschnittliche Zeit pro Einheit | Materialausschuss | Nacharbeiten/Monat | Verbrauchte Produktionsstunden |
|---|---|---|---|---|
| Nicht optimierter Workflow | 45 Min. | 30% Scheibe | 6–8 Einheiten | ~65 Std. |
| Optimierter Workflow | 28 Min. | 10% Scheibe | 1–2 Einheiten | ~40 Std. |
| Monatliche Einsparung | −17 Min./Einheit | −20% Ausschuss | −5 Nacharbeiten | −25 Std. |
Dreiundzwanzig freigewordene Stunden pro Monat sind nicht nur eine abstrakte Zahl: Sie bedeuten die Fähigkeit, 25–30 zusätzliche Einheiten anzunehmen, ohne das Personal aufstocken zu müssen, oder mit weniger Druck und höherer Qualität an jedem Fall zu arbeiten.
Laut ANTLO (Associazione Nazionale Titolari di Laboratorio Odontotecnico) liegen die durchschnittlichen internen Stundenkosten eines italienischen Labors – unter Berücksichtigung von Personal, Abschreibungen und Gemeinkosten – zwischen 35 und 55 EUR/Stunde. Fünfundzwanzig gesparte Stunden pro Monat entsprechen einem Wert von 875–1.375 EUR, der jeden Monat zurückgewonnen wird, ohne Investitionen in neue Maschinen.
Häufig gestellte Fragen
Welche Phase des CAD/CAM-Workflows führt zu den meisten Nacharbeiten?
Die CAD-Konstruktion ist die Phase, in der der größte Anteil der Nacharbeiten entsteht. Die häufigsten Fehler sind Zementfugen, die nicht für die Art des Trägers (Zahn vs. Implantat) geeignet sind, unterdimensionierte Konnektoren bei Brücken und schlecht definierte zervikale Ränder aufgrund unzureichender Qualität der Scandateien.
Ist eine proprietäre CAD-Software notwendig oder können Open-Source-Lösungen verwendet werden?
Die gängigen dentalen CAD-Programme bieten integrierte Anatomiebibliotheken und Nesting-Algorithmen, die den Workflow erheblich beschleunigen. Lösungen, die offener für Formate und Maschinen von Drittanbietern sind, stellen einen guten Kompromiss zwischen Flexibilität und Funktionalität dar. Allgemeine Open-Source-3D-Software ist für die tägliche zahntechnische Produktion nicht geeignet: Es fehlen automatische Kontrollen der klinischen Spezifikationen.
Wie gehe ich mit Arbeitsspitzen um, ohne die Qualität zu beeinträchtigen?
Strukturiere ein Triage-System für Notfälle: Identifiziere, welche Arbeiten den nächsten Batch-Fräszyklus abwarten können und welche absolute Priorität haben. Eine Scheibe, die für Notfälle reserviert ist (Einzel-Fräsen mit hohen Materialkosten), ist klinisch und wirtschaftlich nur für ausgewählte Fälle gerechtfertigt – nicht als Betriebsregel.
Welche KPIs sollten überwacht werden, um die Effizienz des Workflows zu bewerten?
Die drei nützlichsten Indikatoren sind: (1) monatliche Nacharbeitsquote (nachgearbeitete Einheiten / produzierte Einheiten), (2) durchschnittliche Scheibenauslastung in %, (3) durchschnittliche Zeit vom Auftragseingang bis zum Versand. Ein gut strukturiertes Labor sollte unter 3% Nacharbeiten, über 80% Scheibenauslastung und unter 3 Arbeitstagen für Einzelkronen liegen.
Wie wirkt sich die Auslagerung auf die Qualität des internen Workflows aus?
Die Auslagerung kapitalintensiver Phasen – Fräsen, 3D-Druck, Sintern – an ein externes Fräszentrum ermöglicht es dem Labor, sich auf das CAD-Design und die handwerkliche Fertigstellung zu konzentrieren. Die Qualität verschlechtert sich nicht, wenn der Partner mit kalibrierten Maschinen und MDR-zertifizierten Materialien arbeitet: Im Gegenteil, es wird Zeit für die Phasen mit höherer Wertschöpfung frei.
Die Optimierung des CAD/CAM-Workflows ist kein Projekt, das auf einmal angegangen werden sollte: Es ist ein inkrementeller Prozess. Schon allein durch die Standardisierung der CAD-Vorlagen und des Batch-Nesting sind die Vorteile innerhalb weniger Wochen sichtbar.
Wenn dein Labor sich in der digitalen Umstellung befindet oder du überlastet bist und mehr Kapazität in der Konstruktion benötigst, entwirft Dentra für dich in CAD: Du siehst den Preis vor der Bestätigung und erhältst die Datei innerhalb von 24 Arbeitsstunden, bereit für deine Fräsmaschine oder deinen Drucker. Details findest du unter dentra.it.

Inhaber und Technischer Leiter — Dentra
Zahntechniker in zweiter Generation, spezialisiert auf dentales CAD/CAM, 5-Achs-Fräsen und die Konstruktion von Toronto Bridges. Seit 2017 leitet er die digitale Transformation von Dentra.
Aus unseren Arbeiten
Einige Beispiele prothetischer Restaurationen, konstruiert mit Dentra.



