 AI
Workflow CAD/CAM per Laboratori: Come Ottimizzare Ogni Fase
Dal file STL alla consegna: come strutturare un workflow CAD/CAM efficiente in laboratorio per ridurre errori, tempi morti e sprechi di materiale. Guida pratica con dati reali.
TL;DR
Un workflow CAD/CAM ottimizzato in laboratorio riduce i tempi di produzione del 30–40%, abbatte gli scarti di materiale e migliora la precisione finale. Le fasi critiche sono: acquisizione digitale, progettazione CAD, nesting intelligente, fresatura/stampa e finitura. Ottimizzare ognuna di queste fasi è la differenza tra un laboratorio redditizio e uno che fatica a stare in pari.
Un workflow CAD/CAM mal strutturato non è solo un problema di lentezza: è una perdita silenziosa di margine su ogni singolo lavoro. La buona notizia è che ottimizzare le singole fasi — senza necessariamente investire in nuovi macchinari — può ridurre i tempi di produzione del 30–40% e abbattere drasticamente gli scarti di materiale.
Questa guida analizza le sei fasi critiche del workflow digitale in laboratorio odontotecnico, con le criticità più comuni e le soluzioni concrete che funzionano davvero.
Perché il workflow conta più della macchina
È un errore che si vede spesso: un laboratorio investe in una fresatrice di ultima generazione o in una stampante 3D ad alta precisione, poi continua a lavorare con gli stessi processi di prima. Il risultato? La macchina lavora al 50% del potenziale, i tempi di consegna non migliorano, e il costo per unità resta alto.
Secondo dati pubblicati su Dental Materials Journal (2023), la variabilità nei risultati clinici delle restaurazioni CAD/CAM dipende per il 61% dai parametri di processo (scansione, design, parametri di fresatura) e solo per il 39% dalla qualità intrinseca del materiale. In altre parole: il come si lavora pesa più di cosa si usa.
Nel nostro laboratorio a Valdagno, attivi nel digitale dal 2017, abbiamo mappato ogni singola fase del processo proprio per capire dove si perdeva tempo e dove nascevano i rilavoramenti. Quello che segue è il risultato di quell'analisi — applicata a centinaia di casi reali.
Le 6 fasi del workflow CAD/CAM e come ottimizzarle
1. Acquisizione digitale: il file di partenza fa tutto
Il workflow CAD/CAM inizia sempre con un file digitale — che arrivi da scanner intraorale dello studio, da scansione di un'impronta fisica, o da un modello in gesso scannerizzato in laboratorio.
Il problema più frequente: file STL con lacune di scansione, risoluzione insufficiente nelle zone cervicali o artefatti da riflessione sulla gengiva. Un file difettoso costringe il tecnico CAD a "indovinare" l'anatomia, e ogni decisione soggettiva in questa fase si amplifica a valle.
Come ottimizzare:
- Definire con lo studio un protocollo minimo di scansione: almeno tre scansioni sovrapposte (arcata superiore, inferiore, occlusale), con presa del margine cervicale di almeno 2 mm sottogingivale.
- In laboratorio, scannerizzare sempre i modelli in gesso con risoluzioni ≥ 25 µm per restaurazioni anteriori e ≥ 50 µm per posteriori (parametro verificabile su scanner come 3Shape D2000 o Dental Wings).
- Validare ogni file in ingresso con un software di ispezione mesh prima di aprirlo nel CAD: programmi come Meshmixer (gratuito) rilevano fori e inversioni di normali in meno di 30 secondi.
La norma ISO 12836:2015 specifica i requisiti di accuratezza per i sistemi di scansione dei modelli dentali. Un laboratorio certificato dovrebbe documentare l'accuratezza del proprio scanner almeno una volta all'anno con un provino calibrato — pratica ancora poco diffusa in Italia, ma richiesta nell'ottica della conformità MDR 2017/745.
2. Progettazione CAD: dove si decide la qualità finale
La fase CAD è il cuore del workflow. È qui che si definiscono spessori, connettori, anatomia occlusale e adattamento cervicale. È anche la fase più soggetta a variabilità operatore.
Parametri critici che spesso si trascurano:
| Parametro | Valore consigliato | Errore comune |
|---|---|---|
| Spessore minimo zirconio 3Y (strutturale) | ≥ 0,5 mm | Riduzione per estetica |
| Spessore minimo zirconio 5Y (monolitico) | ≥ 1,0 mm (anteriore), ≥ 1,5 mm (posteriore) | Sottodimensionamento |
| Sezione connettore ponte (posteriore) | ≥ 9 mm² | Connettore troppo sottile → frattura |
| Sezione connettore ponte (anteriore) | ≥ 7 mm² | Estetica che sacrifica struttura |
| Gap di cemento (corone su dente) | 50–80 µm | Gap eccessivo → mobilità |
| Gap di cemento (su impianto) | 20–30 µm | Gap insufficiente → difficoltà inserimento |
Un errore che ricordo bene: all'inizio della nostra attività digitale, avevamo standardizzato il gap di cemento a 70 µm per tutte le restaurazioni — sia dentali che implantari. Su un caso con 4 corone su impianti Nobel Biocare, il fit al momento della prova era accettabile ma non ottimale. Da quell'esperienza abbiamo introdotto protocolli differenziati per dente e impianto, e i casi di rilavorazione per adattamento si sono azzerati nel giro di tre mesi.
Come ottimizzare:
- Creare template CAD standardizzati per tipologia di restaurazione (corona posteriore monolitica, ponte anteriore stratificato, ecc.) con parametri pre-impostati e validati clinicamente.
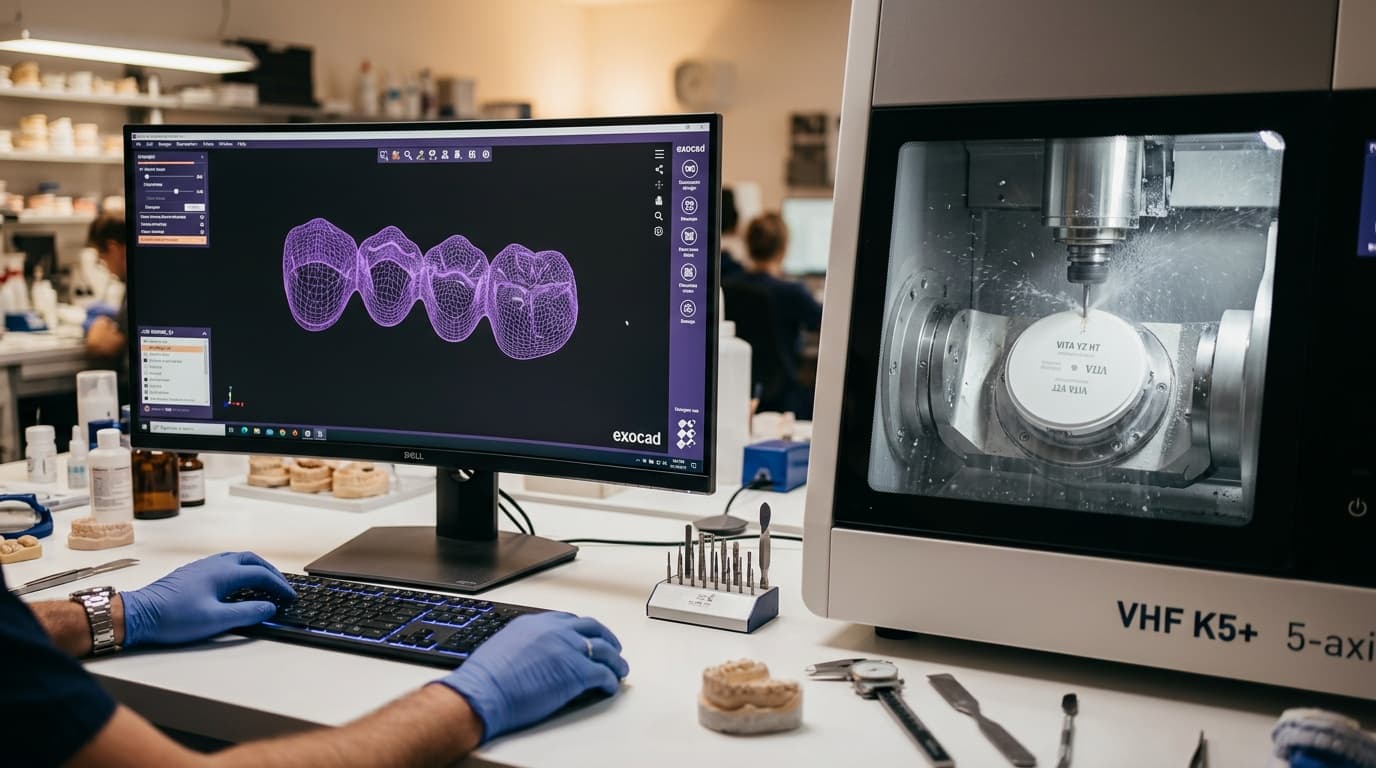
- Usare le librerie di anatomia occlusale del software (ZirkonZahn, 3Shape, Exocad) come punto di partenza, non come risultato finale: adattare sempre alle caratteristiche individuali del caso.
- Implementare una checklist di revisione interna prima di mandare in fresatura — 5 minuti di controllo evitano 45 minuti di rilavorazione.
3. Nesting: l'efficienza nascosta nel disco
Il nesting — cioè il posizionamento delle restaurazioni all'interno del disco o blocchetto da freesare — è la fase più sottovalutata del workflow. Eppure è quella che incide direttamente sul costo del materiale.
Un disco di zirconia Ø98 mm h20 di buona qualità ha un costo che varia tra i 60 e i 120 EUR a seconda del grado e del produttore. Con un nesting ottimizzato si possono inserire il 30–40% di unità in più rispetto a un posizionamento manuale non pianificato. Su scala mensile, in un laboratorio medio, questo si traduce in 3–6 dischi risparmiati — un risparmio concreto senza alcun investimento aggiuntivo.
Come ottimizzare:
- Raggruppare le fresature per materiale e spessore — non per urgenza clinica — e pianificare sessioni di fresatura batch anziché singola per singola.
- Usare la funzione di nesting automatico del software CAM (presente in ZirkonZahn, HyperDent, Millbox) e confrontarla sempre con il nesting manuale: spesso il software propone soluzioni non intuitive ma geometricamente più efficienti.
- Tenere un registro dell'utilizzo disco: il dato di efficienza medio del proprio laboratorio è un KPI prezioso per identificare i margini di miglioramento.
4. Fresatura e stampa 3D: parametri e manutenzione preventiva
La fase produttiva vera e propria è quella dove la maggior parte dei laboratori si sente più tranquilla — "la macchina fa tutto". In realtà, è la fase dove i problemi si manifestano più visibilmente, anche se le loro cause stanno spesso a monte.
I principali fattori di variabilità nella fresatura:
- Usura delle frese: una fresa in zirconio con oltre 25–30 ore di utilizzo (secondo le indicazioni ZirkonZahn per le frese in metallo duro) produce superfici con rugosità Ra aumentata, connettori meno netti e rischio di microcracks durante la sinterizzazione.
- Calibrazione della macchina: anche le migliori fresatrici si discostano dalle specifiche con l'uso. Una calibrazione mensile con provino certificato mantiene le tolleranze entro i ±20 µm previsti per restaurazioni protesiche.
- Temperatura ambiente: le resine PMMA e i materiali compositi sono sensibili alle variazioni termiche. Un laboratorio che lavora a temperature non controllate (sotto i 18°C o sopra i 26°C) può vedere variazioni dimensionali fino a ±50 µm — rilevanti per la precisione del fit.
Per la stampa 3D, le criticità sono differenti ma ugualmente concrete: la calibrazione della piattaforma di stampa, la curva di esposizione UV e la post-cura (tempo e intensità della lampada) devono essere documentate e ripetibili. Secondo quanto pubblicato su Dental Materials (2022), la variabilità nella post-polimerizzazione è la principale causa di differenze nelle proprietà meccaniche tra lotti di resina stampata.
Le resine per stampa 3D dentale hanno una shelf-life variabile tra 12 e 24 mesi dalla data di produzione, ma la loro stabilità si riduce significativamente dopo l'apertura del flacone (in media 3–6 mesi, secondo le schede tecniche Formlabs Dental e SprintRay). Usare resina invecchiata è una delle cause più frequenti di fallimenti meccanici nei provvisori stampati — ma raramente viene identificata come tale perché il problema si manifesta settimane dopo la consegna.
5. Sinterizzazione e post-processing: la fase che non si può affrettare
La sinterizzazione dello zirconio è un processo fisico-chimico che non tollera scorciatoie. La curva di temperatura — riscaldamento, mantenimento e raffreddamento — deve essere rispettata con precisione per ottenere la densità e la traslucenza previste dal produttore.
| Parametro sinterizzazione | Zirconio 3Y | Zirconio 5Y |
|---|---|---|
| Temperatura massima tipica | 1.450–1.500°C | 1.480–1.530°C |
| Tempo mantenimento | 2 h | 2–2,5 h |
| Velocità riscaldamento | 5–10°C/min | 3–8°C/min |
| Velocità raffreddamento | ≤ 10°C/min | ≤ 8°C/min |
| Espansione post-sinterizzazione | –20% (da pre-sinterizzato) | –18 a –20% |
Un errore di 20°C nella temperatura di picco può ridurre la traslucenza del 15–20% su zirconie 5Y, rendendo la restaurazione clinicamente inaccettabile per il settore anteriore (fonte: Journal of Prosthetic Dentistry, 2021). La manutenzione del forno di sinterizzazione — in particolare la pulizia del piano di cottura e la verifica della termocoppia ogni 6 mesi — è un investimento minimo con impatto significativo sulla qualità finale.
6. Finitura e controllo qualità: il momento della verità
L'ultimo miglio del workflow è quello che il paziente e il dentista vedono. La lucidatura di un provvisorio in PMMA, la ceramizzazione di uno strato di cut-back, la caratterizzazione con colori Miyo — queste fasi artigianali richiedono tempo e non possono essere compresse senza conseguenze estetiche.
La checklist di controllo qualità che applichiamo prima di ogni spedizione:
- ✅ Verifica del fit su modello (o su analogo, per implantologico) — scattare una foto con sonda millimetrata
- ✅ Controllo visivo dei margini cervicali a 10x con lente d'ingrandimento
- ✅ Verifica dei contatti interapprossimali con filo di seta n° 00
- ✅ Controllo dell'occlusione con carta articolare (marcatura uniforme, no prematurità)
- ✅ Ispezione della superficie lucidatura (nessuna porosità visibile, RA < 0,2 µm per ceramica)
- ✅ Verifica dell'etichettatura come dispositivo medico (MDR 2017/745): nome paziente, codice lavoro, materiale, CE
Fotografare sistematicamente ogni restaurazione finita prima della spedizione — sia dall'occlusale che dal cervicale — richiede 3 minuti ma vale oro. In caso di contestazione post-consegna, avere documentazione fotografica datata risolve il 90% delle dispute in modo rapido e professionale. È anche un requisito di buona pratica nell'ottica della tracciabilità MDR.
Il costo reale dell'inefficienza: un calcolo pratico
Per dare un'idea concreta dell'impatto economico di un workflow ottimizzato, consideriamo un laboratorio medio italiano che produce 80 unità/mese tra corone e ponti.
| Scenario | Tempo medio per unità | Scarti materiale | Rilavorazioni/mese | Ore produttive consumate |
|---|---|---|---|---|
| Workflow non ottimizzato | 45 min | 30% disco | 6–8 unità | ~65 h |
| Workflow ottimizzato | 28 min | 10% disco | 1–2 unità | ~40 h |
| Risparmio mensile | −17 min/unità | −20% scarto | −5 rilavorazioni | −25 h |
Ventitré ore mensili liberate non sono solo un dato astratto: sono la capacità di accettare 25–30 unità aggiuntive senza aumentare l'organico, o di lavorare con meno pressione e maggiore qualità su ogni caso.
Secondo dati ANTLO (Associazione Nazionale Titolari di Laboratorio Odontotecnico), il costo medio orario interno di un laboratorio italiano — considerando personale, ammortamenti e overhead — si attesta tra i 35 e i 55 EUR/ora. Venticinque ore risparmiate al mese equivalgono a 875–1.375 EUR di valore recuperato ogni mese, senza investimenti in nuove macchine.
Domande frequenti
Qual è la fase del workflow CAD/CAM che genera più rilavorazioni?
Nella nostra esperienza, la progettazione CAD è responsabile del 55–60% delle rilavorazioni. Gli errori più frequenti sono gap di cemento non adeguati al tipo di supporto (dente vs impianto), connettori sottodimensionati nei ponti e margini cervicali mal definiti per file di scansione di qualità insufficiente.
È necessario un software CAD proprietario o si possono usare soluzioni open?
I software proprietari come ZirkonZahn o 3Shape offrono librerie di anatomia e algoritmi di nesting integrati che accelerano notevolmente il workflow. Soluzioni come Exocad (con licenza) rappresentano un buon compromesso tra flessibilità e funzionalità. I software open-source (Blender, FreeCAD) non sono adeguati per la produzione dentale quotidiana: mancano di controlli automatici sulle specifiche cliniche.
Come gestire i picchi di lavoro senza degradare la qualità?
Strutturare un sistema di triage per urgenze: identificare quali lavorazioni possono attendere il ciclo di fresatura batch successivo e quali richiedono priorità assoluta. Un disco dedicato alle urgenze (fresatura singola ad alto costo materiale) è giustificabile clinicamente ed economicamente solo per casi selezionati — non come regola operativa.
Quali KPI monitorare per valutare l'efficienza del workflow?
I tre indicatori più utili sono: (1) tasso di rilavorazione mensile (unità rifatte / unità prodotte), (2) utilizzo medio del disco in %, (3) tempo medio dalla ricezione dell'ordine alla spedizione. Un laboratorio ben strutturato dovrebbe attestarsi sotto il 3% di rilavorazioni, sopra l'80% di utilizzo disco e sotto i 3 giorni lavorativi per corone singole.
Quanto incide l'esternalizzazione sulla qualità del workflow interno?
Esternalizzare le fasi ad alta intensità di capitale — fresatura, stampa 3D, sinterizzazione — a un centro di fresatura conto terzi permette al laboratorio di concentrarsi sul design CAD e sulla finitura artigianale. La qualità non degrada se il partner lavora con macchine calibrate e materiali certificati MDR: al contrario, libera tempo per le fasi a più alto valore aggiunto.
Ottimizzare il workflow CAD/CAM non è un progetto da affrontare tutto in una volta: è un processo incrementale. Anche partendo dalla sola standardizzazione dei template CAD e dal nesting batch, i benefici si vedono nel giro di settimane.
Se il tuo laboratorio è in fase di transizione al digitale, o se sei in overflow e cerchi un partner per la produzione fresata e stampata — Dentra offre un servizio conto terzi con tracking in tempo reale, preventivo automatico e tempi garantiti. Puoi scoprire i dettagli su dentra.it.
Titolare e Responsabile Tecnico — Dentra
Second-generation dental technician, specialized in dental CAD/CAM and Toronto Bridge design. Leading the digital transformation of Dentra since 2017.